
Toczenie na automatach wzdłużnych CNC
SABNER wykorzystuje automaty wzdłużne CNC do seryjnej produkcji małych precyzyjnych części wykonywanych według dokumentacji klienta. Typowy zakres produkcyjny obejmuje średnice Ø0,5-12 mm, długości 1-150 mm oraz zapotrzebowanie od 10 000 sztuk rocznie na jeden komponent.
Technologia ta, określana również jako Swiss-type, łączy obróbkę materiału prętowego ze stabilnym prowadzeniem detalu blisko strefy skrawania. Dzięki temu jest szczególnie przydatna w seryjnej produkcji małych części oraz elementów smukłych, dla których sposób podparcia materiału ma duże znaczenie dla stabilności procesu.
SABNER koncentruje się na toczeniu CNC. Nie oferujemy frezowania CNC jako osobnej usługi. Jeżeli geometria części wymaga dodatkowych operacji możliwych do wykonania w ramach procesu na automacie tokarskim, ich zastosowanie oceniamy indywidualnie na podstawie dokumentacji projektu.
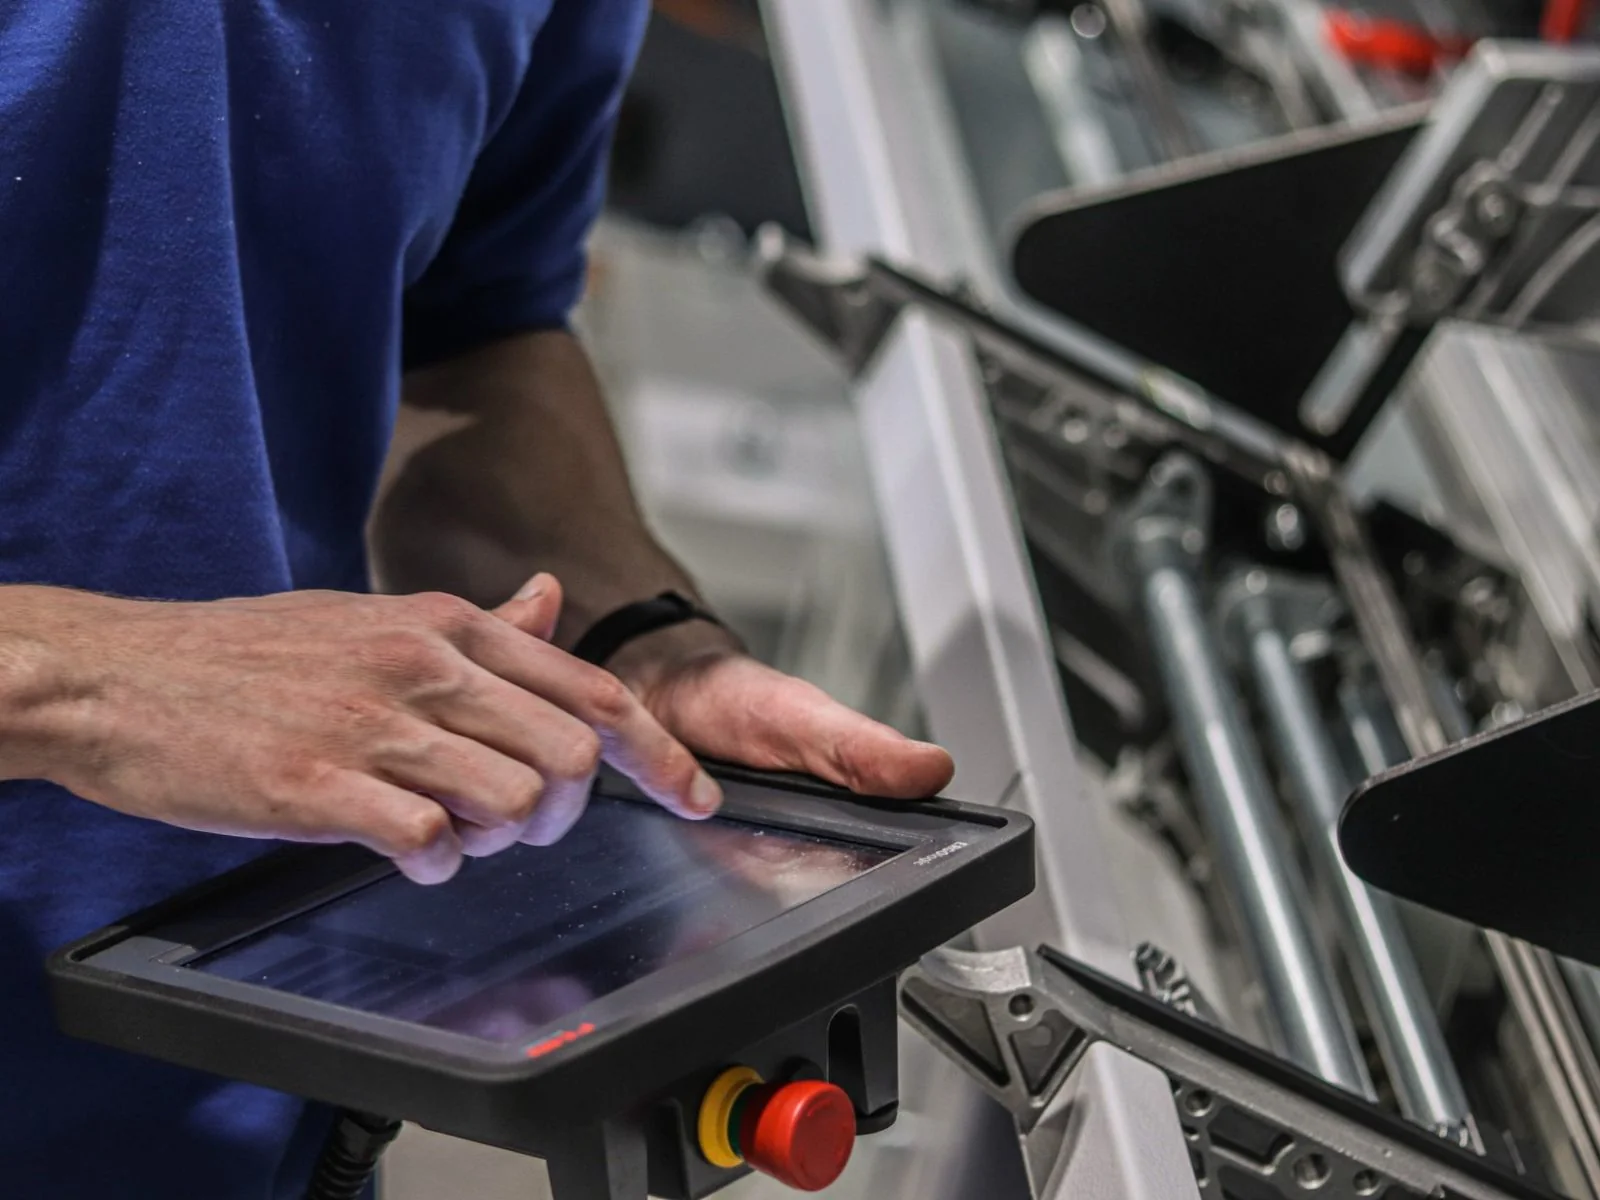
Czym jest automat wzdłużny CNC?
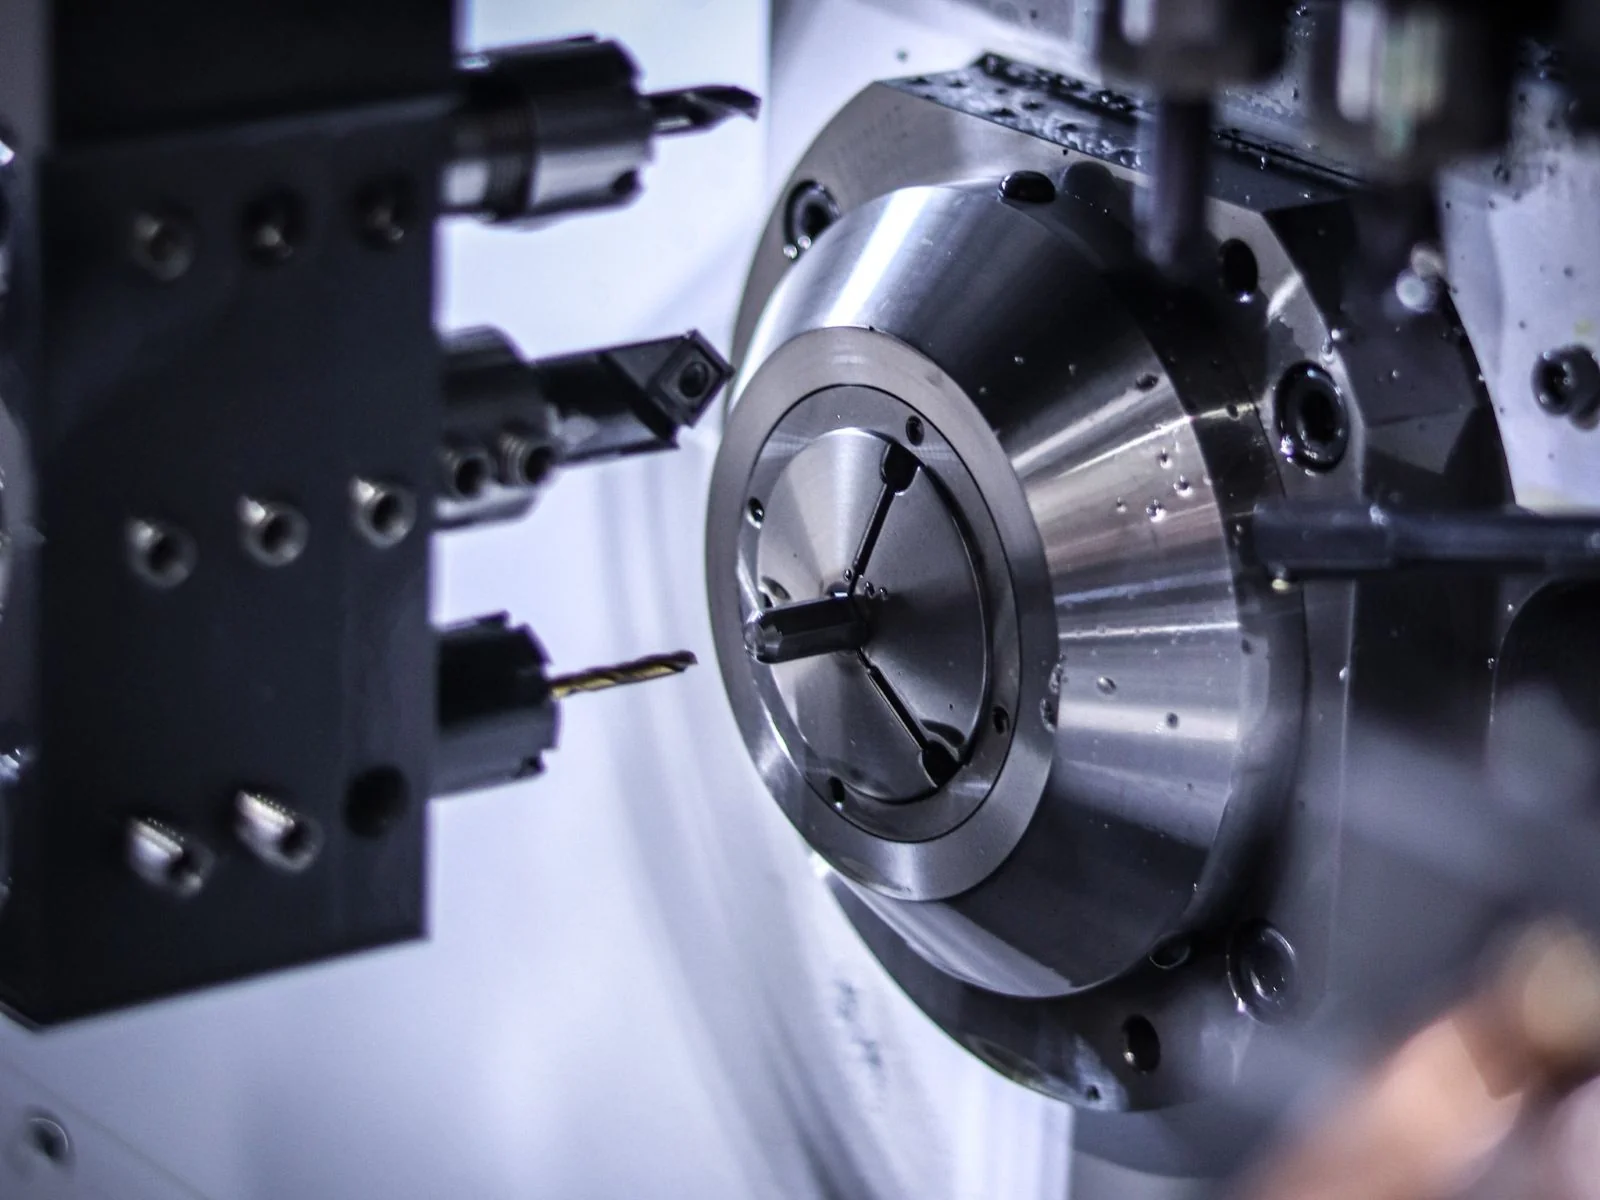
Automat wzdłużny CNC jest tokarką, w której materiał prętowy przesuwa się wraz z ruchomym wrzeciennikiem względem zespołu narzędzi. W typowej konfiguracji Swiss-type pręt przechodzi przez tuleję prowadzącą znajdującą się bardzo blisko strefy skrawania.
Takie rozwiązanie ogranicza swobodny wysięg materiału w miejscu, w którym działa narzędzie. Tuleja prowadząca wspiera pręt blisko punktu obróbki, dzięki czemu można ograniczyć jego ugięcie i skłonność do drgań. Ma to szczególne znaczenie przy wykonywaniu długich i smukłych elementów o niewielkiej średnicy.
Określenia automat wzdłużny, tokarka z ruchomym wrzeciennikiem, automat szwajcarski oraz Swiss-type odnoszą się do tej samej rodziny technologii. Konkretna konfiguracja maszyny może się jednak różnić zależnie od rodzaju wykonywanej części.
Kiedy toczenie na automatach wzdłużnych ma sens?
Technologia ta jest szczególnie użyteczna w seryjnej produkcji małych części toczonych z pręta, zwłaszcza wtedy, gdy geometria komponentu wymaga stabilnego prowadzenia materiału blisko miejsca skrawania.
Dobrymi kandydatami są między innymi części o małej średnicy oraz elementy smukłe, których długość jest duża w stosunku do średnicy. Ograniczenie wysięgu materiału pomaga w takich przypadkach utrzymać bardziej stabilne warunki obróbki.
Znaczenie ma również wolumen. Po przygotowaniu procesu automat wzdłużny może wielokrotnie realizować ten sam cykl dla kolejnych komponentów, dlatego technologia dobrze odpowiada wymaganiom powtarzalnej produkcji seryjnej.
Nie każdy mały detal musi jednak być wykonywany na automacie wzdłużnym. O wyborze technologii decydują łącznie geometria, materiał, wymagania rysunkowe i planowany wolumen. SABNER ocenia te elementy przed potwierdzeniem możliwości realizacji projektu.
Jak automat wzdłużny wspiera precyzyjne toczenie?
Podczas obróbki smukłego pręta działające na niego siły mogą powodować ugięcie lub drgania. Im większy jest swobodny wysięg materiału w stosunku do jego średnicy, tym większego znaczenia nabiera właściwe podparcie.
Ma to praktyczne znaczenie zwłaszcza przy produkcji małych i smukłych części. Konstrukcja automatu wzdłużnego pozwala więc wykonywać określone geometrie w sposób lepiej dostosowany do ich proporcji niż na klasycznej tokarce.
Sama konstrukcja maszyny nie oznacza jednak automatycznej gwarancji określonej tolerancji. Dokładność konkretnej części zależy również od geometrii, materiału, wymagań rysunkowych, narzędzi i przygotowanego procesu technologicznego. Możliwość wykonania detalu potwierdzamy po analizie jego dokumentacji.
Produkcja z pręta i automatyzacja serii
Automaty wzdłużne są przystosowane do pracy z materiałem w postaci pręta. Materiał jest automatycznie podawany do strefy obróbki, dzięki czemu po przygotowaniu procesu kolejne części mogą powstawać bez ręcznego mocowania osobnego półfabrykatu dla każdej sztuki.
W produkcji seryjnej istotne jest nie tylko wykonanie pojedynczego poprawnego detalu, ale przede wszystkim powtarzanie przygotowanego procesu dla całej partii produkcyjnej.
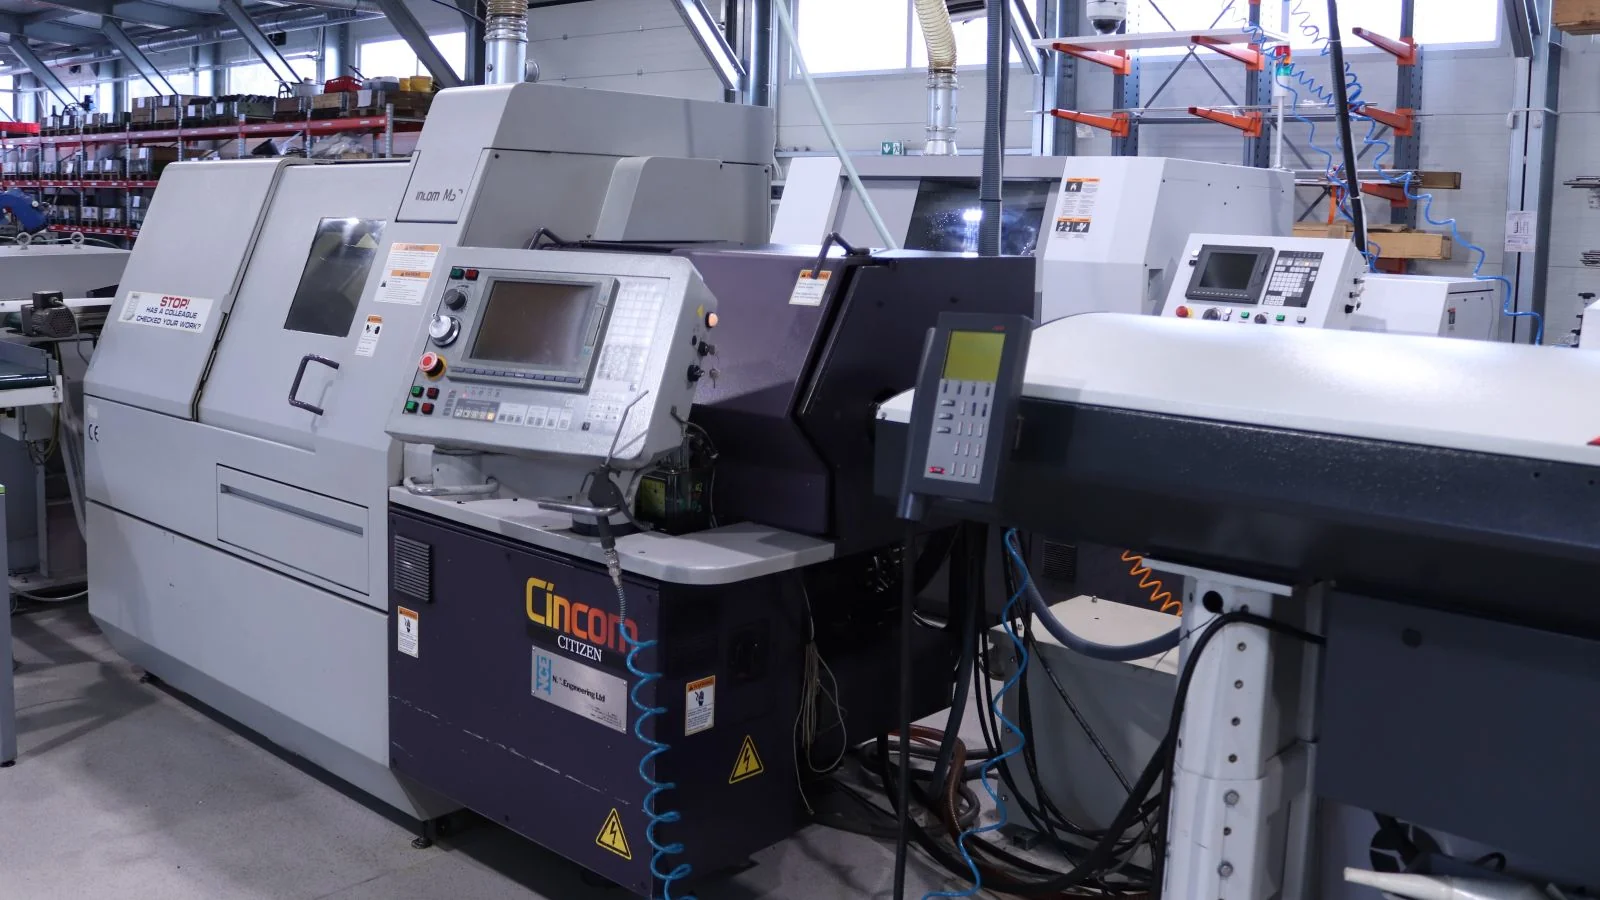
W SABNER podawanie materiału jest połączone również z automatycznym odbiorem gotowych części z maszyny. Po zakończeniu cyklu detal opuszcza strefę obróbki bez konieczności ręcznego wyjmowania każdej pojedynczej sztuki. Wspiera to ciągłość procesu charakterystyczną dla seryjnej produkcji na automatach tokarskich.
Automatyzacja nie oznacza braku kontroli nad produkcją. Jej zadaniem jest zapewnienie powtarzalnego sposobu realizacji kolejnych cykli zgodnie z przygotowanym programem i technologią wykonania.
Minimalne zapotrzebowanie kwalifikujące projekt w SABNER wynosi 10 000 sztuk rocznie na jeden komponent. Przy większym rocznym wolumenie koszt przygotowania procesu może być rozłożony na większą liczbę części, co zwykle poprawia ekonomikę produkcji seryjnej.
Jeżeli projekt wymaga wcześniejszego potwierdzenia rozwiązania, próbki lub mała partia mogą stanowić etap walidacji przed właściwą produkcją seryjną. Nie są one oferowane jako niezależna usługa prototypowania lub produkcji krótkoseryjnej.
Jakie części pasują do toczenia na automatach wzdłużnych?
Technologia jest wykorzystywana przede wszystkim przy małych częściach wykonywanych z materiału prętowego. Naturalnym zastosowaniem są elementy osiowe, ale współczesne automaty CNC pozwalają realizować również bardziej złożone geometrie w ramach przygotowanego procesu technologicznego.
O dopasowaniu konkretnej części do technologii decydują między innymi średnica i długość detalu, proporcja długości do średnicy, rozmieszczenie cech geometrycznych, materiał oraz wielkość serii.
SABNER wykorzystuje automaty wzdłużne do produkcji małych precyzyjnych części według dokumentacji klienta. Nie produkujemy jednego standardowego katalogu wyrobów. Każdy komponent wynika z konkretnego rysunku, modelu lub specyfikacji projektu.
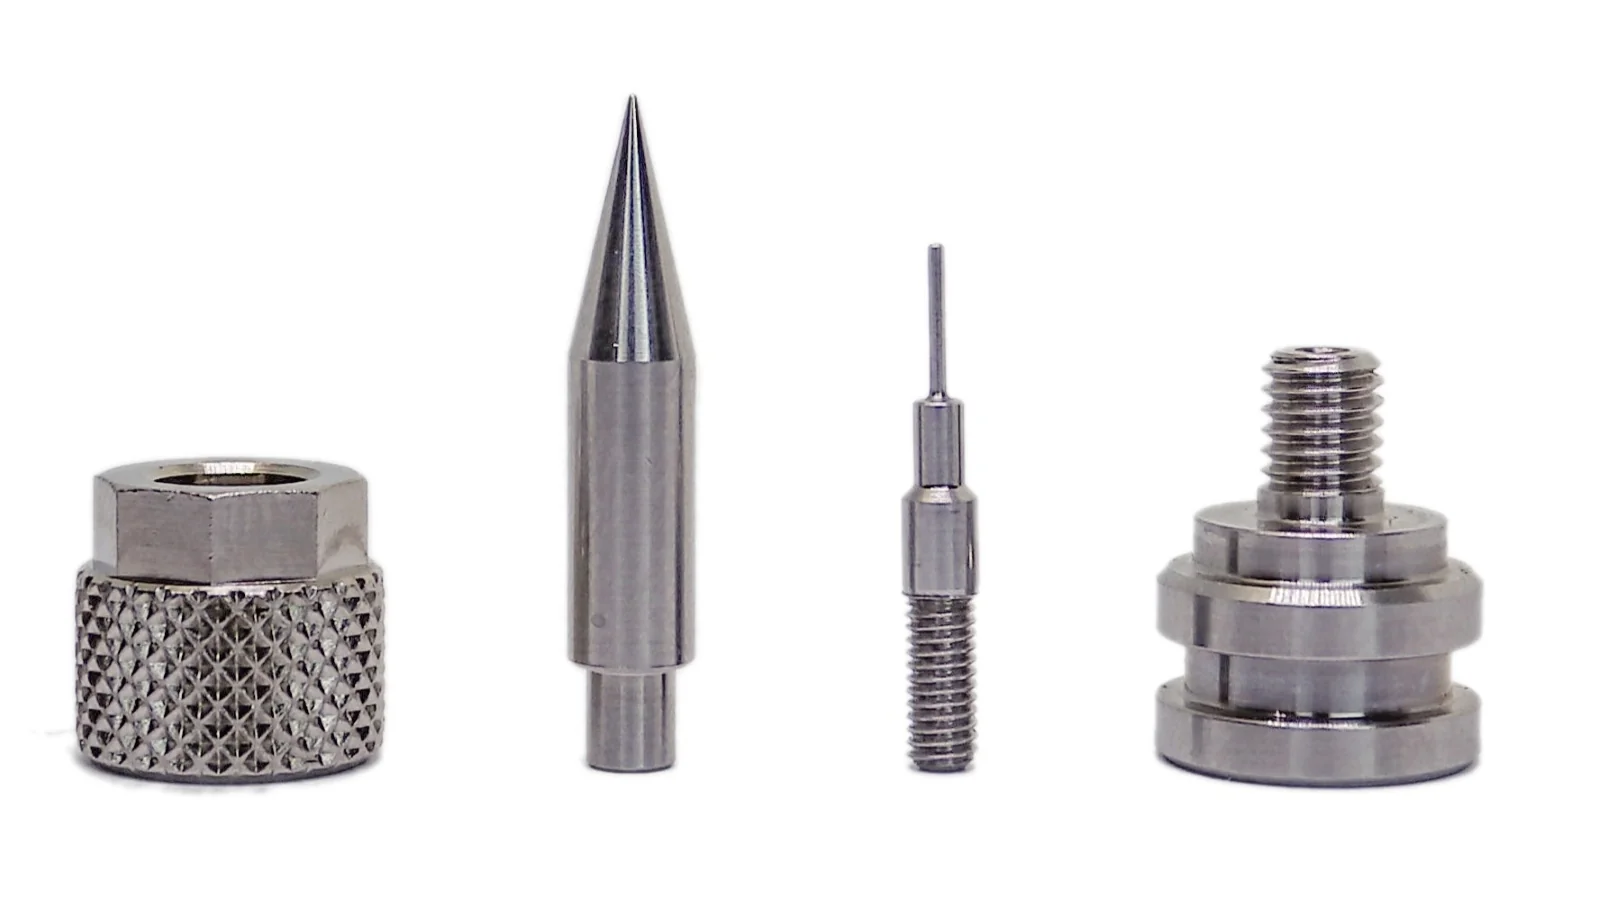
Wśród typowych grup części znajdują się między innymi części toczone, piny, inserty, złączki oraz niestandardowe detale techniczne, jeżeli ich geometria, materiał i zapotrzebowanie odpowiadają profilowi produkcyjnemu SABNER.
Jakie materiały obrabiamy?
W seryjnym toczeniu małych części SABNER najczęściej wykorzystuje stal nierdzewną, tytan i mosiądz. Są to główne grupy materiałów występujące w obecnym profilu produkcyjnym firmy.
W zależności od wymagań projektu analizujemy również aluminium, stale automatowe, stale konstrukcyjne oraz wybrane materiały specjalne, w tym materiały z grupy Inconel i inne stopy wymagające indywidualnego podejścia technologicznego.
Dobór materiału wpływa na sposób przygotowania procesu, dlatego możliwość seryjnego wykonania konkretnej części potwierdzamy na podstawie gatunku materiału, geometrii detalu i wymagań dokumentacji.
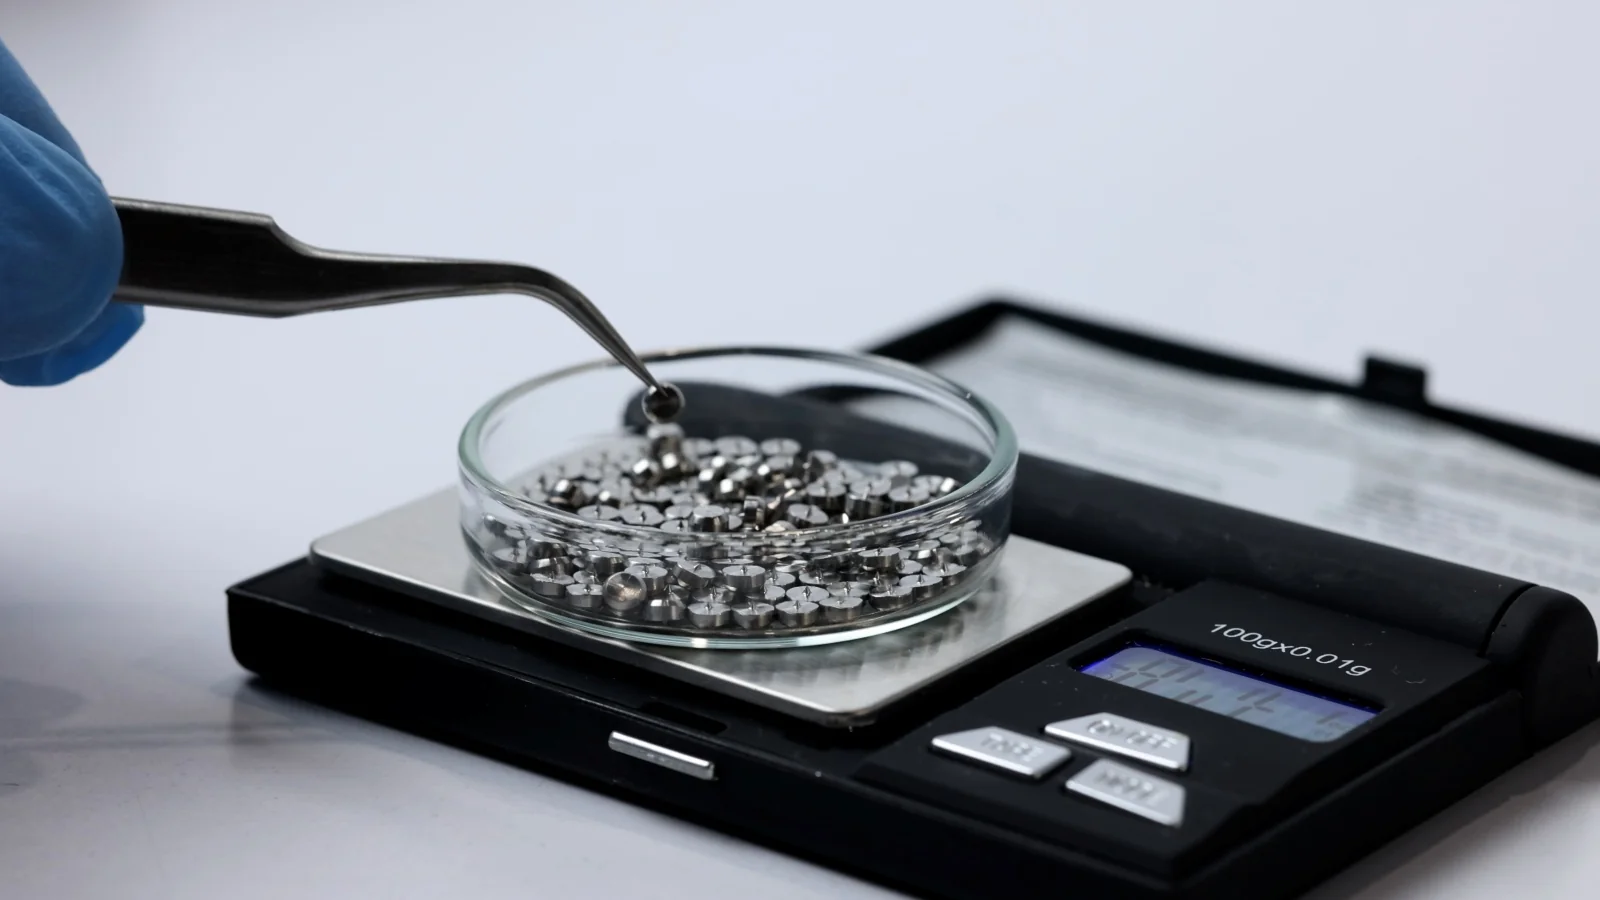
Zakres toczenia na automatach w SABNER
SABNER koncentruje się na seryjnej produkcji małych części toczonych CNC. Typowy zakres projektu obejmuje:
| Parametr | Zakres SABNER |
|---|---|
| Średnica części | Ø0,5-12 mm |
| Długość części | 1-150 mm |
| Roczne zapotrzebowanie | minimum 10 000 sztuk na komponent |
| Podstawa produkcji | dokumentacja i wymagania klienta |
| Próbki | możliwe jako etap walidacji projektu seryjnego |
Spełnienie podstawowych parametrów wymiarowych i wolumenowych jest pierwszym etapem kwalifikacji. Ostateczna możliwość wykonania części zależy również od geometrii, materiału oraz wymagań jakościowych zawartych w dokumentacji.
Tolerancje, warunki realizacji i cena są ustalane dla konkretnego projektu po analizie jego wymagań. Dzięki temu informacje ofertowe odnoszą się do rzeczywistej geometrii i warunków produkcji, a nie do ogólnych możliwości klasy obrabiarek.
Automaty wzdłużne a seryjne toczenie precyzyjne CNC
Automaty wzdłużne są jedną z technologii wykorzystywanych w seryjnym toczeniu precyzyjnym CNC. Szczególne znaczenie mają wtedy, gdy część jest mała lub smukła, powstaje z pręta i wymaga stabilnego podparcia materiału w pobliżu strefy skrawania.
Szersza usługa seryjnego toczenia precyzyjnego obejmuje także kwalifikację projektu, przygotowanie procesu, wymagania jakościowe i organizację produkcji seryjnej. Dobór automatu wzdłużnego jest więc elementem decyzji technologicznej podejmowanej dla konkretnego komponentu, a nie odrębnym celem projektu.
Jeżeli nie wiesz, czy część najlepiej wykonać właśnie w technologii Swiss-type, prześlij dokumentację do analizy. Na jej podstawie można ocenić właściwy sposób realizacji.
Co przesłać do oceny projektu?
Najlepszym punktem wyjścia jest dokumentacja definiująca część. Pozwala ona ocenić nie tylko podstawowe wymiary, ale również cechy geometryczne i wymagania wpływające na dobór technologii.
Do zapytania warto dołączyć:
- rysunek techniczny lub model 3D
- informację o materiale
- planowane roczne zapotrzebowanie
- dodatkowe wymagania jakościowe lub techniczne istotne dla projektu
SABNER koncentruje się na produkcji seryjnej, dlatego podstawowym progiem kwalifikacyjnym jest minimum 10 000 sztuk rocznie na jeden komponent.
Jeżeli projekt wymaga wcześniejszej walidacji, próbki mogą zostać uwzględnione jako etap poprzedzający właściwą serię. Celem jest przygotowanie i potwierdzenie rozwiązania przeznaczonego do powtarzalnej produkcji seryjnej.
Na podstawie przesłanych danych możemy ocenić dopasowanie projektu do profilu technologicznego SABNER i określić kolejny etap współpracy.
Najczęściej zadawane pytania o toczenie na automatach wzdłużnych CNC
Co oznacza toczenie Swiss-type?
Swiss-type to określenie technologii toczenia na automacie z ruchomym wrzeciennikiem. W typowej konfiguracji materiał prętowy jest prowadzony przez tuleję znajdującą się blisko strefy skrawania, co ogranicza jego swobodny wysięg podczas obróbki.
Czym automat wzdłużny różni się od zwykłej tokarki CNC?
Najważniejsza różnica dotyczy sposobu ruchu i podparcia materiału. W automacie wzdłużnym pręt przesuwa się wraz z wrzeciennikiem względem narzędzi, a w typowej konfiguracji Swiss-type dodatkowo jest prowadzony przez tuleję położoną blisko miejsca obróbki.
Jakie części najlepiej nadają się do toczenia na automatach wzdłużnych?
Technologia szczególnie dobrze odpowiada małym częściom toczonym oraz elementom smukłym, dla których korzystne jest stabilne prowadzenie materiału blisko miejsca skrawania. Dobór procesu dla konkretnego komponentu wymaga jednak analizy jego dokumentacji.
Czy automaty wzdłużne nadają się do produkcji seryjnej?
Tak. Praca z pręta, automatyczne podawanie materiału i automatyczny odbiór gotowych części umożliwiają wielokrotne wykonywanie przygotowanego cyklu dla kolejnych sztuk. SABNER wykorzystuje tę technologię w projektach seryjnych od 10 000 sztuk rocznie na jeden komponent.
Jakie materiały można obrabiać na automatach wzdłużnych?
W SABNER główne grupy materiałów to stal nierdzewna, tytan i mosiądz. W zależności od projektu analizowane są także aluminium, stale automatowe i konstrukcyjne oraz wybrane materiały specjalne.
Jakie informacje przesłać do oceny produkcji?
Najważniejsze są dokumentacja części, materiał, planowany wolumen oraz wymagania projektu. Na ich podstawie można ocenić, czy komponent odpowiada zakresowi produkcyjnemu SABNER i czy automat wzdłużny jest właściwym rozwiązaniem.
Zapytaj o seryjną produkcję części na automatach wzdłużnych
Jeżeli projekt dotyczy seryjnej produkcji małych precyzyjnych części toczonych, prześlij dokumentację komponentu, materiał oraz informację o planowanym rocznym zapotrzebowaniu.
SABNER realizuje projekty w typowym zakresie Ø0,5-12 mm, przy długości części 1-150 mm i zapotrzebowaniu od 10 000 sztuk rocznie na jeden komponent. Po analizie dokumentacji możemy ocenić, czy automat wzdłużny CNC jest właściwą technologią dla danego detalu i określić dalszy sposób realizacji.