
Sorvaus CNC-pitkäsorvausautomaateilla
SABNER käyttää CNC-pitkäsorvausautomaatteja asiakkaan vaatimusten mukaisesti valmistettavien pienten tarkkuusosien sarjatuotantoon. Tyypillinen tuotantoalue kattaa halkaisijat Ø0,5–12 mm, pituudet 1–150 mm sekä tuotantomäärät, jotka alkavat 10 000 kappaleesta vuodessa komponenttia kohden.
Tämä tekniikka, joka tunnetaan myös sveitsiläistyyppisenä sorvauksena, yhdistää tangomateriaalin työstön ja työkappaleen vakaan ohjauksen lähellä leikkausaluetta. Tämän ansiosta se sopii erityisen hyvin pienten osien ja hoikkien komponenttien sarjatuotantoon, joissa materiaalin tukemistapa on ratkaiseva tekijä prosessin vakauden kannalta.
SABNER keskittyy CNC-sorvaukseen. Emme tarjoa CNC-jyrsintää erillisenä palveluna. Jos osan geometria vaatii lisätoimenpiteitä, jotka voidaan suorittaa osana prosessia CNC-sorvauskoneella, arvioimme niiden toteutettavuuden tapauskohtaisesti projektidokumentaation perusteella.
Mikä on CNC-pitkäsorvausautomaatti?
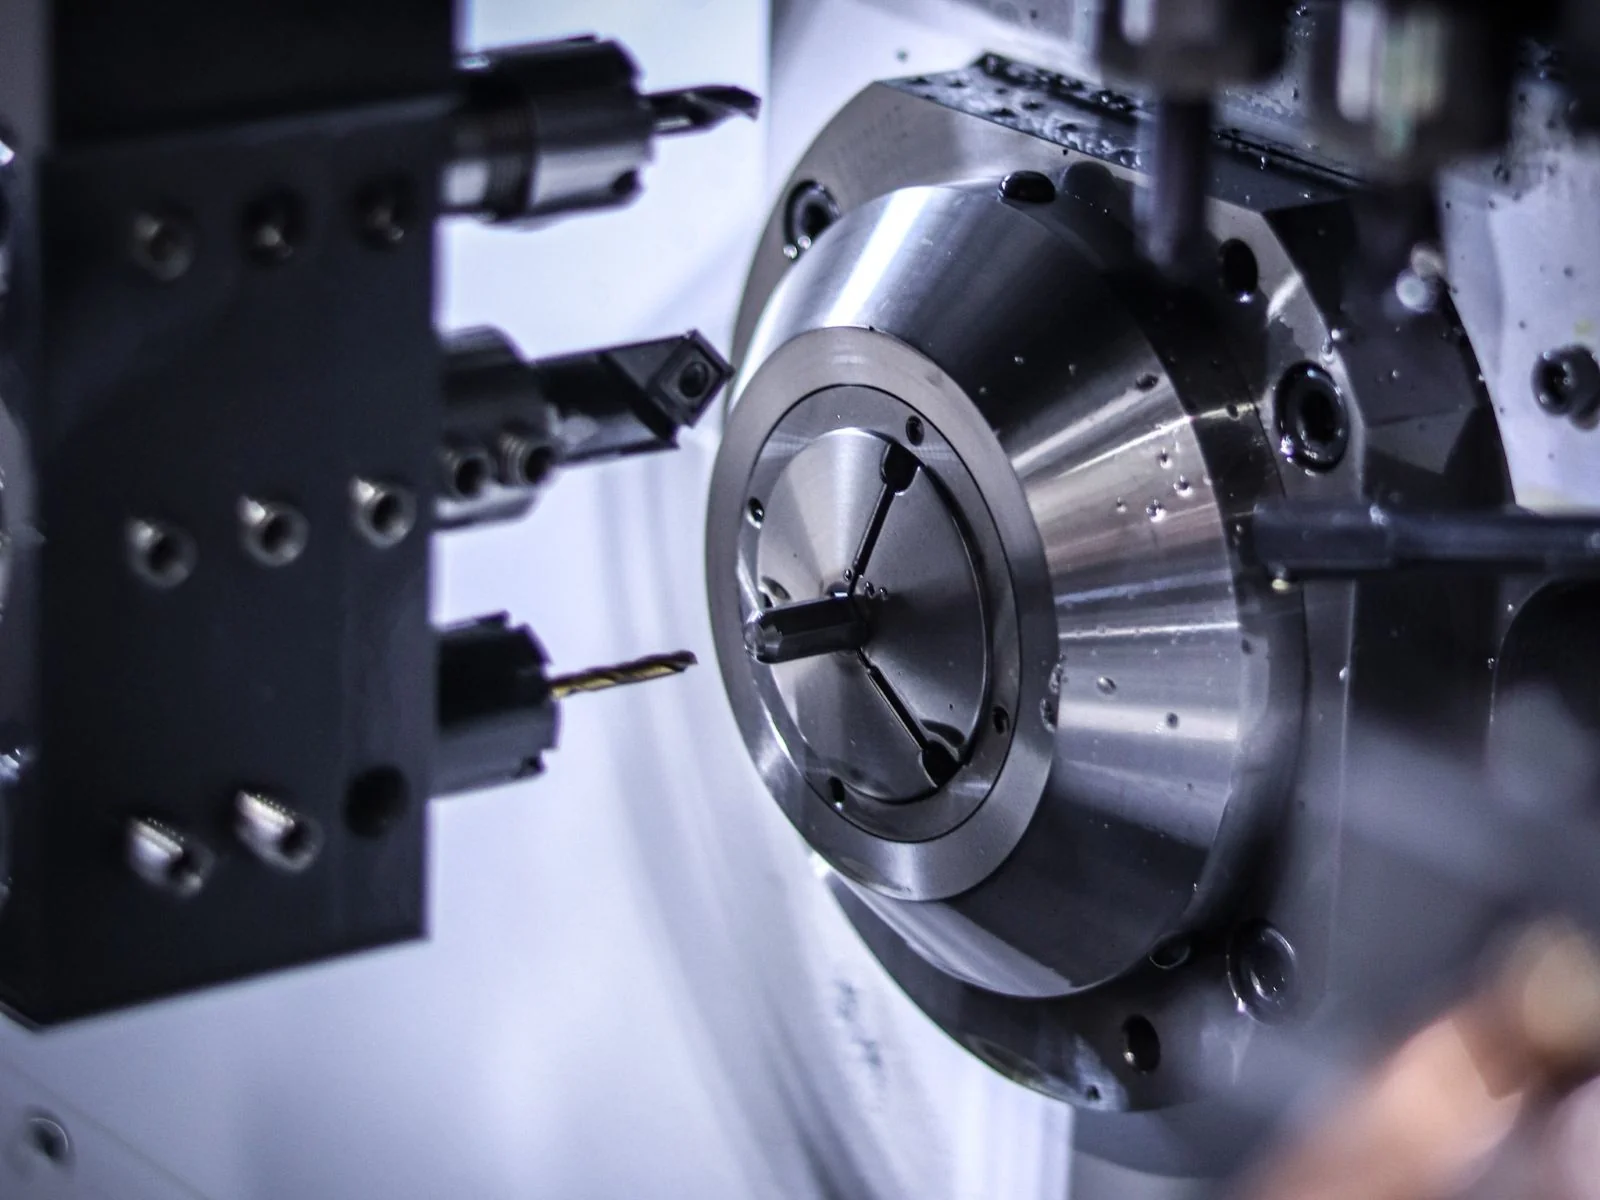
CNC-pitkäsorvausautomaatti on sorvi, jossa tankomateriaali liikkuu liikkuvan karapylkän mukana suhteessa työkalukokoonpanoon. Tyypillisessä sveitsiläistyyppisessä kokoonpanossa tanko kulkee leikkausalueen välittömässä läheisyydessä sijaitsevan ohjausholkin läpi.
Tämä rakenne rajoittaa materiaalin vapaata ulkonemaa työkalun toiminta-alueella. Ohjausholkki tukee tankoa lähellä työstökohtaa, mikä vähentää sen taipumista ja alttiutta tärinälle. Tämä on erityisen tärkeää työstettäessä pitkiä, kapeita ja halkaisijaltaan pieniä osia.
Termit pitkäsorvausautomaatti, liukuvalla karapylkällä varustettu sorvi, sveitsiläistyyppinen automaattisorvi ja sveitsiläistyyppinen sorvi viittaavat kaikki samaan teknologiasukuun. Koneen tarkka kokoonpano voi kuitenkin vaihdella valmistettavan osan tyypin mukaan.
Milloin sorvaus pitkäsorvausautomaateilla on järkevää?
Tämä tekniikka on erityisen hyödyllistä pienten sorvattujen osien sarjatuotannossa tangomateriaalista, etenkin kun osan geometria vaatii vakaata materiaalin ohjausta lähellä leikkausaluetta.
Sopivia kohteita ovat muun muassa pienihalkaisijaiset osat ja hoikat komponentit, joiden pituus on suuri suhteessa halkaisijaan. Materiaalin ulkoneman rajoittaminen auttaa ylläpitämään vakaampia työstöolosuhteita tällaisissa tapauksissa.
Myös tuotantomäärä on merkittävä tekijä. Kun prosessi on määritetty, pitkäsorvausautomaatilla voidaan toistaa sama sykli useita kertoja peräkkäisille osille, minkä vuoksi tämä tekniikka sopii hyvin toistettavan sarjatuotannon vaatimuksiin.
Kaikkia pieniä osia ei kuitenkaan tarvitse työstää pitkäsorvausautomaatilla. Teknologian valinta määräytyy geometrian, materiaalin, piirustusten vaatimusten ja suunnitellun tuotantomäärän yhdistelmän perusteella. SABNER arvioi nämä tekijät ennen kuin vahvistaa projektin toteutettavuuden.
Miten sveitsityyppinen kone tukee tarkkuussorvausta?
Hoikkaa tankoa työstettäessä siihen kohdistuvat voimat voivat aiheuttaa taipumaa tai tärinää. Mitä suurempi materiaalin vapaa ulkonema on suhteessa sen halkaisijaan, sitä tärkeämpää on asianmukainen tuki.
Tämä on erityisen tärkeää pienten ja hoikkaiden osien tuotannossa. Pitkäsorvausautomaatin rakenne mahdollistaa siten tiettyjen geometrioiden valmistuksen niiden mittasuhteisiin paremmin sopivalla tavalla kuin perinteisellä sorvilla.
Koneen rakenne ei kuitenkaan yksinään takaa tiettyä toleranssia. Tietyn osan tarkkuus riippuu myös sen geometriasta, materiaalista, piirustusten vaatimuksista, työkaluista ja valmistusprosessin suunnittelusta. Varmistamme osan valmistettavuuden analysoituamme sen dokumentaation.
Valmistus tangosta ja sarjatuotannon automaatio
Pitkäsorvausautomaatit on suunniteltu työstämään tangomateriaalia. Materiaali syötetään automaattisesti työstöalueelle, joten kun prosessi on kerran asetettu, seuraavat osat voidaan valmistaa ilman, että jokaiselle kappaleelle on kiinnitettävä erillistä aihiota manuaalisesti.
Sarjatuotannossa ei ole tärkeää vain valmistaa yksi oikea osa, vaan ennen kaikkea toistaa valmisteltu prosessi koko tuotantoerän ajan.
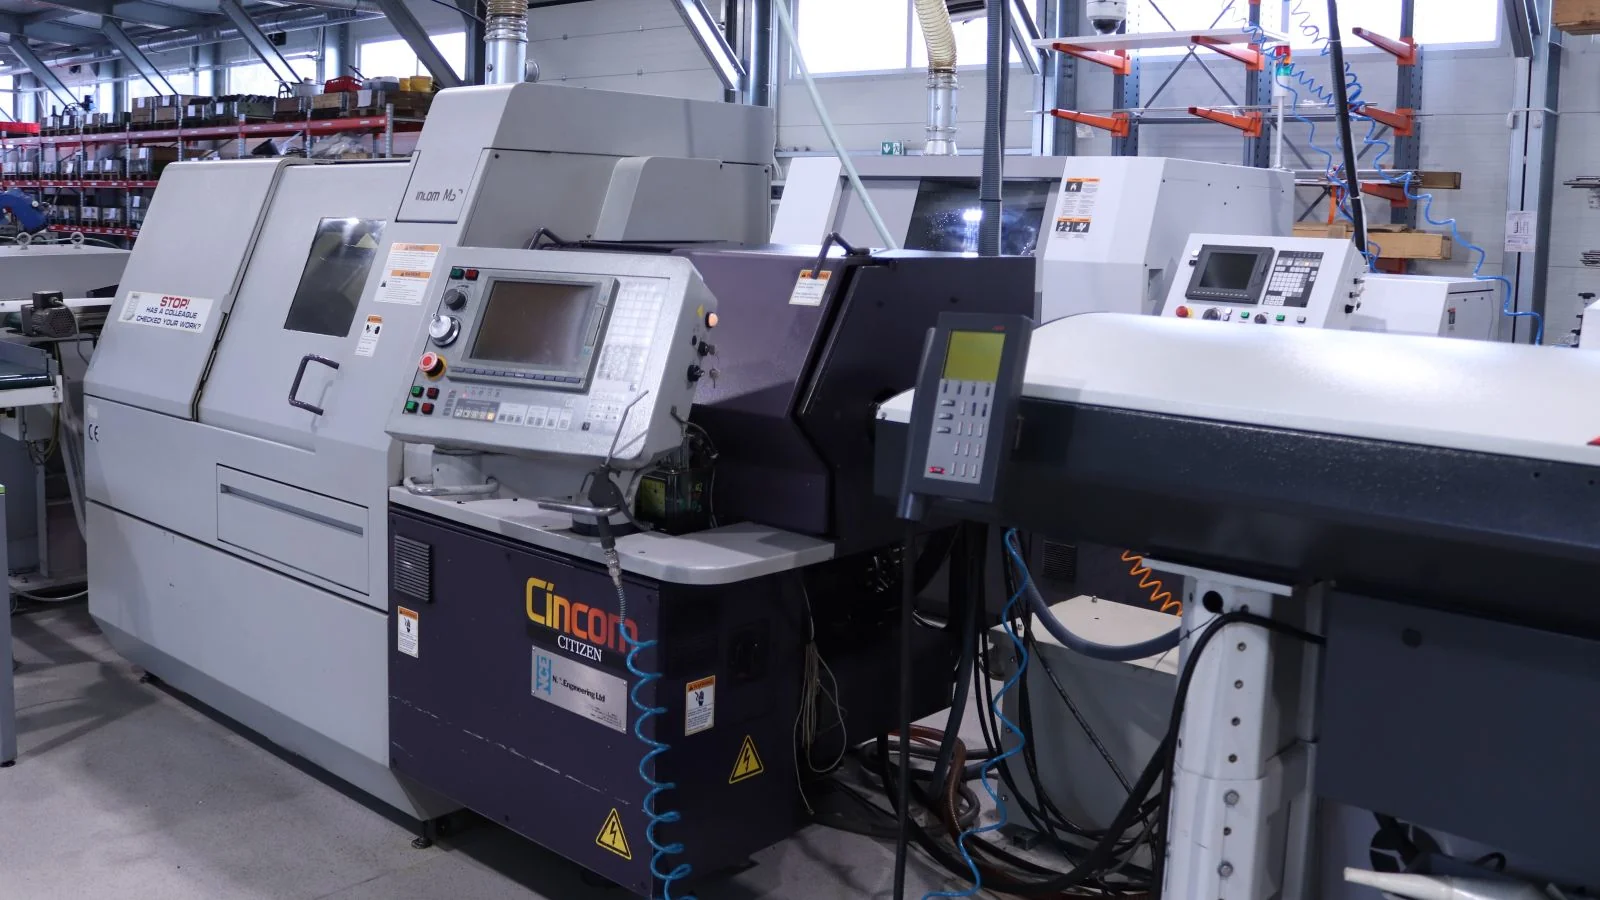
SABNER-koneissa materiaalin syöttö yhdistyy myös valmiiden osien automaattiseen poistoon koneesta. Syklin päätyttyä osa poistuu työstöalueelta ilman, että jokaista yksittäistä kappaletta tarvitsee poistaa manuaalisesti. Tämä tukee prosessin jatkuvuutta, joka on automaattisorveilla tapahtuvan sarjatuotannon keskeinen ominaisuus.
Automaatio ei tarkoita tuotannon hallinnan puuttumista. Sen tarkoituksena on varmistaa toistettava menetelmä peräkkäisten syklien suorittamiseksi valmistellun ohjelman ja valmistustekniikan mukaisesti.
SABNERin projektien vähimmäisvaatimus on 10 000 kappaletta vuodessa komponenttia kohti. Suuremmalla vuosituotannolla prosessin käyttöönottokustannukset voidaan jakaa suuremmalle kappalemäärälle, mikä tyypillisesti parantaa sarjatuotannon taloudellisuutta.
Jos projekti vaatii ratkaisun ennakkovahvistusta, näytteet tai pieni erä voivat toimia validointivaiheena ennen varsinaista sarjatuotantoa. Näitä ei tarjota erillisenä prototyyppien valmistus- tai pienerien tuotantopalveluna.
Millaiset osat soveltuvat sorvaukseen pitkäsorvausautomaateilla?
Tätä tekniikkaa käytetään pääasiassa tangomateriaalista valmistettujen pienten osien valmistukseen. Aksiaaliset komponentit ovat luonnollinen käyttökohde, mutta nykyaikaisilla CNC-sorveilla voidaan valmistaa myös monimutkaisempia geometrioita ennalta suunnitellussa valmistusprosessissa.
Se, sopiiko tietty osa tähän tekniikkaan, riippuu muun muassa osan halkaisijasta ja pituudesta, pituuden ja halkaisijan suhteesta, geometristen piirteiden järjestyksestä, materiaalista ja erän koosta.
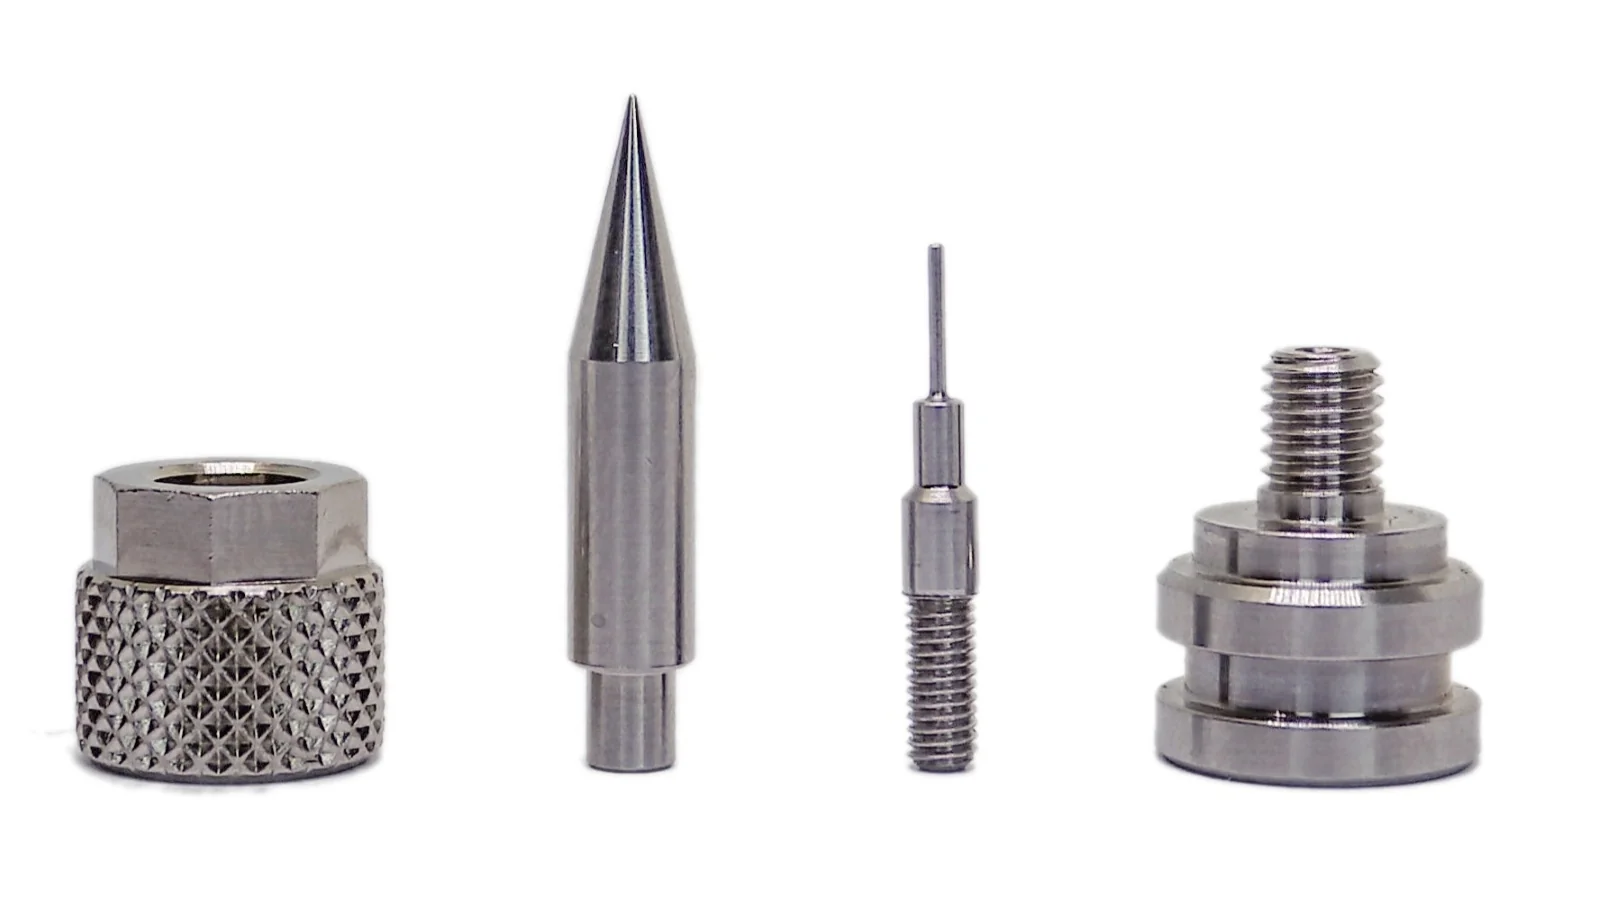
SABNER käyttää pitkäsorvausautomaatteja pienten tarkkuusosien valmistukseen asiakkaan vaatimusten mukaisesti. Emme tarjoa vakiotuoteluetteloa. Jokainen komponentti perustuu tiettyyn piirustukseen, malliin tai projektin vaatimuksiin.
Tyypillisiä osaluokkia ovat muun muassa sorvatut osat, tapit, insertit, liitososat ja räätälöidyt tekniset komponentit, edellyttäen että niiden geometria, materiaali ja tuotantovaatimukset sopivat yhteen SABNERin valmistuskapasiteetin kanssa.
Mitä materiaaleja työstämme?
Pienten osien sarjasorvauksessa SABNER käyttää useimmiten ruostumatonta terästä, titaania ja messinkiä. Nämä ovat tärkeimmät materiaaliryhmät, jotka kuuluvat yrityksen nykyiseen tuotantoprofiiliin.
Projektivaatimuksista riippuen arvioimme myös alumiinia, helposti työstettäviä teräksiä, rakenneteräksiä ja valikoituja erikoismateriaaleja, mukaan lukien Inconel-ryhmän materiaalit ja muut seokset, jotka vaativat räätälöityä valmistusmenetelmää.
Materiaalivalinta vaikuttaa prosessin valmisteluun; siksi varmistamme tietyn osan sarjatuotannon toteutettavuuden perustuen materiaalin laatuun, osan geometriaan ja dokumentointivaatimuksiin.
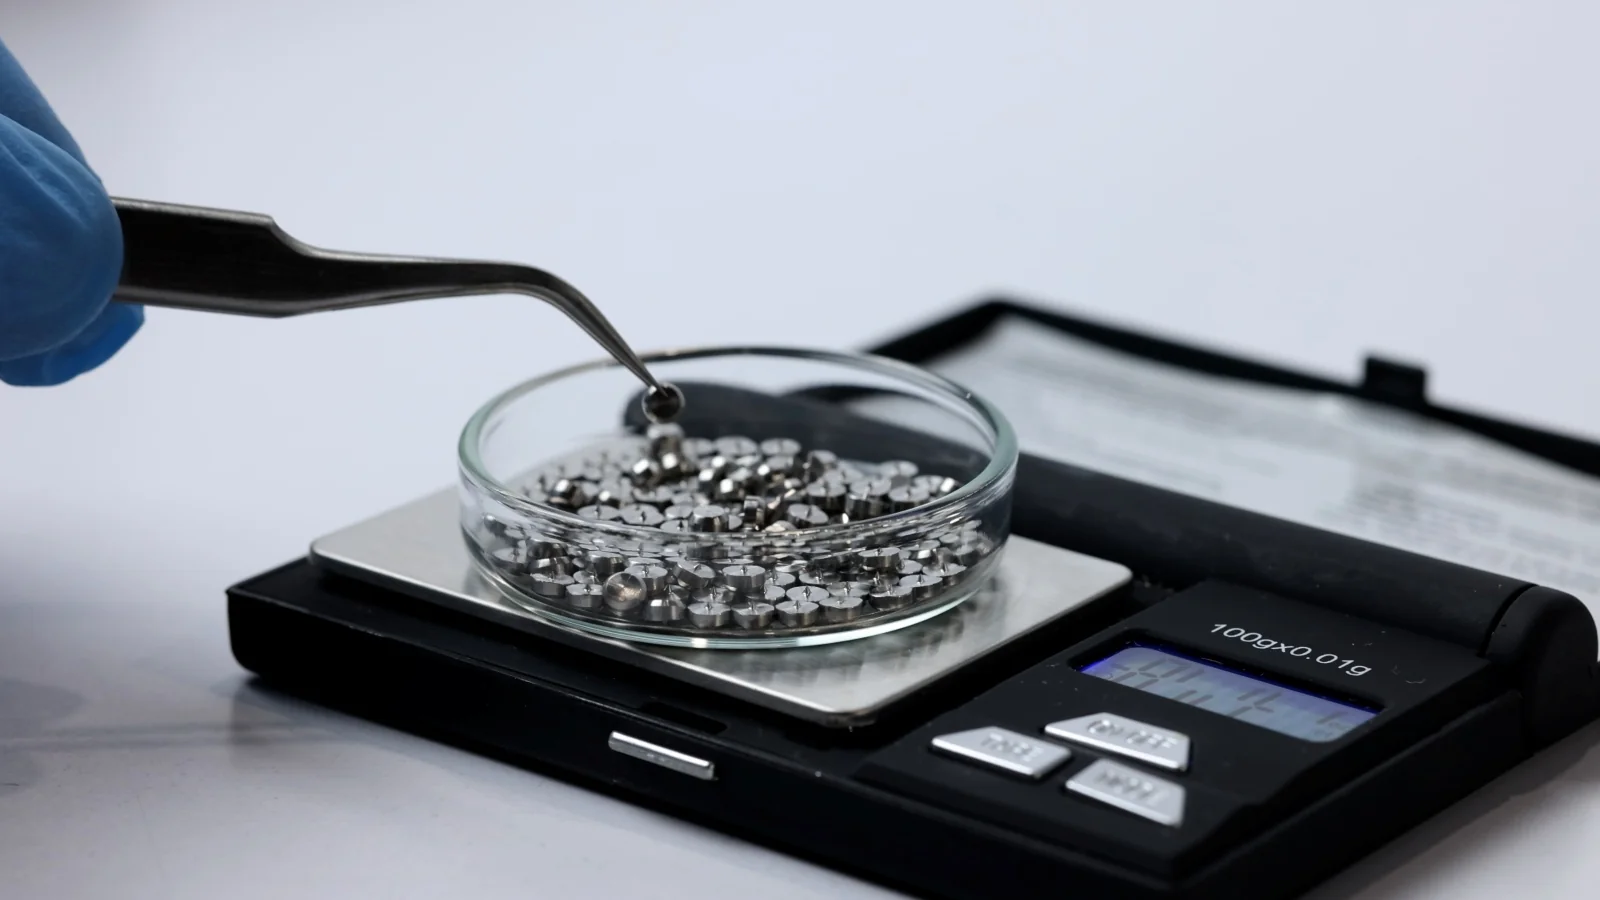
CNC-pitkäsorvauksen laajuus SABNERillä
SABNER keskittyy pienten CNC-sorvattujen osien sarjatuotantoon. Tyypillinen projektin laajuus sisältää:
| Parametri | SABNERin laajuus |
|---|---|
| Osan halkaisija | Ø0,5–12 mm |
| Osan pituus | 1–150 mm |
| Vuotuinen kysyntä | vähintään 10 000 kappaletta komponenttia kohti |
| Tuotannon perusta | asiakkaan dokumentaatio ja vaatimukset |
| Näytteet | mahdollisia osana sarjatuotantoprojektin validointivaihetta |
Perusmitta- ja volyymiparametrien täyttäminen on kelpoisuuden ensimmäinen vaihe. Osan tuotannon lopullinen toteutettavuus riippuu myös dokumentaatiossa määritellyistä geometria-, materiaali- ja laatuvaatimuksista.
Toleranssit, tuotanto-olosuhteet ja hinta määritetään kullekin projektille erikseen sen vaatimusten analysoinnin jälkeen. Tämän seurauksena tarjouksen yksityiskohdat perustuvat todelliseen geometriaan ja tuotanto-olosuhteisiin, eivätkä työstökoneen luokan yleisiin ominaisuuksiin.
Pitkäsorvausautomaatit ja CNC-tarkkuussorvaus sarjatuotannossa
Pitkäsorvausautomaatit ovat yksi sarjatuotannon CNC-tarkkuussorvauksessa käytettävistä tekniikoista. Ne ovat erityisen tärkeitä, kun kappale on pieni tai hoikka, se työstetään tangosta ja se vaatii vakaata materiaalin tukea leikkausalueen läheisyydessä.
Kattava sarjatuotannon CNC-tarkkuussorvauspalvelu sisältää myös projektin soveltuvuuden arvioinnin, prosessin valmistelun, laatuvaatimukset ja sarjatuotannon organisoinnin. Sveitsityyppisen sorvin valinta on siis osa tiettyä komponenttia varten tehtyä teknologista päätöstä, eikä erillinen projektitavoite.
Jos et ole varma, onko osan valmistus parasta toteuttaa sveitsityyppisellä tekniikalla, lähetäthän dokumentaatiosi analysoitavaksi. Sen perusteella voimme arvioida sopivan valmistusmenetelmän.
Mitä sinun tulisi toimittaa projektin arviointia varten?
Paras lähtökohta on osaa määrittelevä dokumentaatio. Sen avulla voimme arvioida paitsi perusmitoja myös geometrisia piirteitä ja vaatimuksia, jotka vaikuttavat tekniikan valintaan.
On suositeltavaa liittää tiedusteluusi seuraavat tiedot:
- tekninen piirros tai 3D-malli
- materiaalitiedot
- suunniteltu vuotuinen kysyntä
- hankkeeseen liittyvät muut laatu- tai tekniset vaatimukset
SABNER keskittyy sarjatuotantoon; siksi peruskelpoisuusraja on vähintään 10 000 kappaletta vuodessa komponenttia kohti.
Jos projekti edellyttää ennakkovalidointia, näytteitä voidaan harkita alustavana vaiheena ennen varsinaista tuotantoa. Tavoitteena on valmistella ja validoida ratkaisu, joka on tarkoitettu toistettavaan sarjatuotantoon.
Antamienne tietojen perusteella voimme arvioida, kuinka hyvin projekti sopii SABNERin valmistusprofiiliin, ja määrittää yhteistyön seuraavan vaiheen.
Usein kysyttyjä kysymyksiä CNC-pitkäsorvauksesta
Mitä ”sveitsityyppinen” sorvaus tarkoittaa?
Sveitsityyppinen sorvaus tarkoittaa sorvaustekniikkaa, jossa käytetään sorvia, jossa on liikkuva karapylkkä. Tyypillisessä kokoonpanossa tankomateriaalia ohjataan leikkuualueen lähellä sijaitsevan ohjausholkin läpi, mikä rajoittaa sen vapaata ulkonemaa työstön aikana.
Miten sveitsityyppinen sorvi eroaa tavallisesta CNC-sorvista?
Tärkein ero koskee liikkumistapaa ja materiaalin tukea. Sveitsityyppisessä sorvissa tanko liikkuu aksiaalisesti liikkuvan karapylkän mukana suhteessa työkaluihin, ja tyypillisessä sveitsiläistyyppisessä kokoonpanossa sitä ohjataan lisäksi työstöalueen lähellä sijaitsevan ohjausholkin läpi.
Mitkä osat sopivat parhaiten sorvaukseen pitkäsorvausautomaateilla?
Tämä tekniikka sopii erityisen hyvin pienille sorvattaville osille ja hoikille komponenteille, joille vakaa materiaalin ohjaus lähellä leikkausaluetta on eduksi. Oikean prosessin valinta tietylle komponentille edellyttää kuitenkin sen teknisen dokumentaation analysointia.
Sopivatko pitkäsorvausautomaatit sarjatuotantoon?
Kyllä. Työstö tangosta, automaattinen materiaalin syöttö ja valmiiden osien automaattinen poisto mahdollistavat valmistellun syklin toistamisen seuraaville osille. SABNER käyttää tätä tekniikkaa sarjatuotantoprojekteissa, joiden volyymi on vähintään 10 000 kappaletta vuodessa komponenttia kohti.
Mitä materiaaleja voidaan työstää pitkäsorvausautomaateilla?
SABNERilla tärkeimmät materiaaliryhmät ovat ruostumaton teräs, titaani ja messinki. Projektista riippuen arvioidaan myös alumiinia, helposti työstettäviä teräksiä ja rakenneteräksiä sekä valikoituja erikoismateriaaleja.
Mitä tietoja tuotantoarviointia varten tulisi toimittaa?
Tärkeimpiä tietoja ovat osan dokumentaatio, materiaali, suunniteltu tuotantomäärä ja projektin vaatimukset. Näiden tietojen perusteella voimme arvioida, kuuluuko komponentti SABNERin tuotantoalueeseen ja onko pitkäsorvausautomaatti sopiva ratkaisu.
Kysy lisätietoja osien sarjatuotannosta pitkäsorvausautomaateilla
Jos projekti koskee pienten, tarkkuussorvattujen osien sarjatuotantoa, toimita osan dokumentaatio, materiaalitiedot ja tiedot suunnitellusta vuosittaisesta kysynnästä.
SABNER toteuttaa tyypillisesti projekteja, joissa halkaisija on Ø0,5–12 mm, osan pituus 1–150 mm ja vähimmäiskysyntä 10 000 kappaletta vuodessa osakohtaisesti. Dokumentaation analysoinnin jälkeen voimme arvioida, onko CNC-pitkäsorvausautomaatti oikea tekniikka kyseiselle osalle, ja määrittää toteutuksen seuraavat vaiheet.