
CNC soustružení na dlouhotočných automatech
Společnost SABNER využívá CNC dlouhotočné automaty k sériové výrobě malých přesných dílů vyráběných podle specifikací zákazníků. Typický výrobní rozsah zahrnuje průměry Ø 0,5–12 mm, délky 1–150 mm a objemy výroby od 10 000 kusů ročně na jeden díl.
Tato technologie, známá také jako švýcarský typ, kombinuje obrábění tyčového materiálu se stabilním vedením obrobku v blízkosti řezné zóny. Díky tomu je obzvláště vhodná pro sériovou výrobu malých dílů a štíhlých komponentů, kde je způsob podepření materiálu rozhodující pro stabilitu procesu.
Společnost SABNER se zaměřuje na CNC soustružení. CNC frézování jako samostatnou službu nenabízíme. Pokud geometrie dílu vyžaduje další operace, které lze provést v rámci procesu na CNC soustruhu, posuzujeme jejich proveditelnost případ od případu na základě projektové dokumentace.
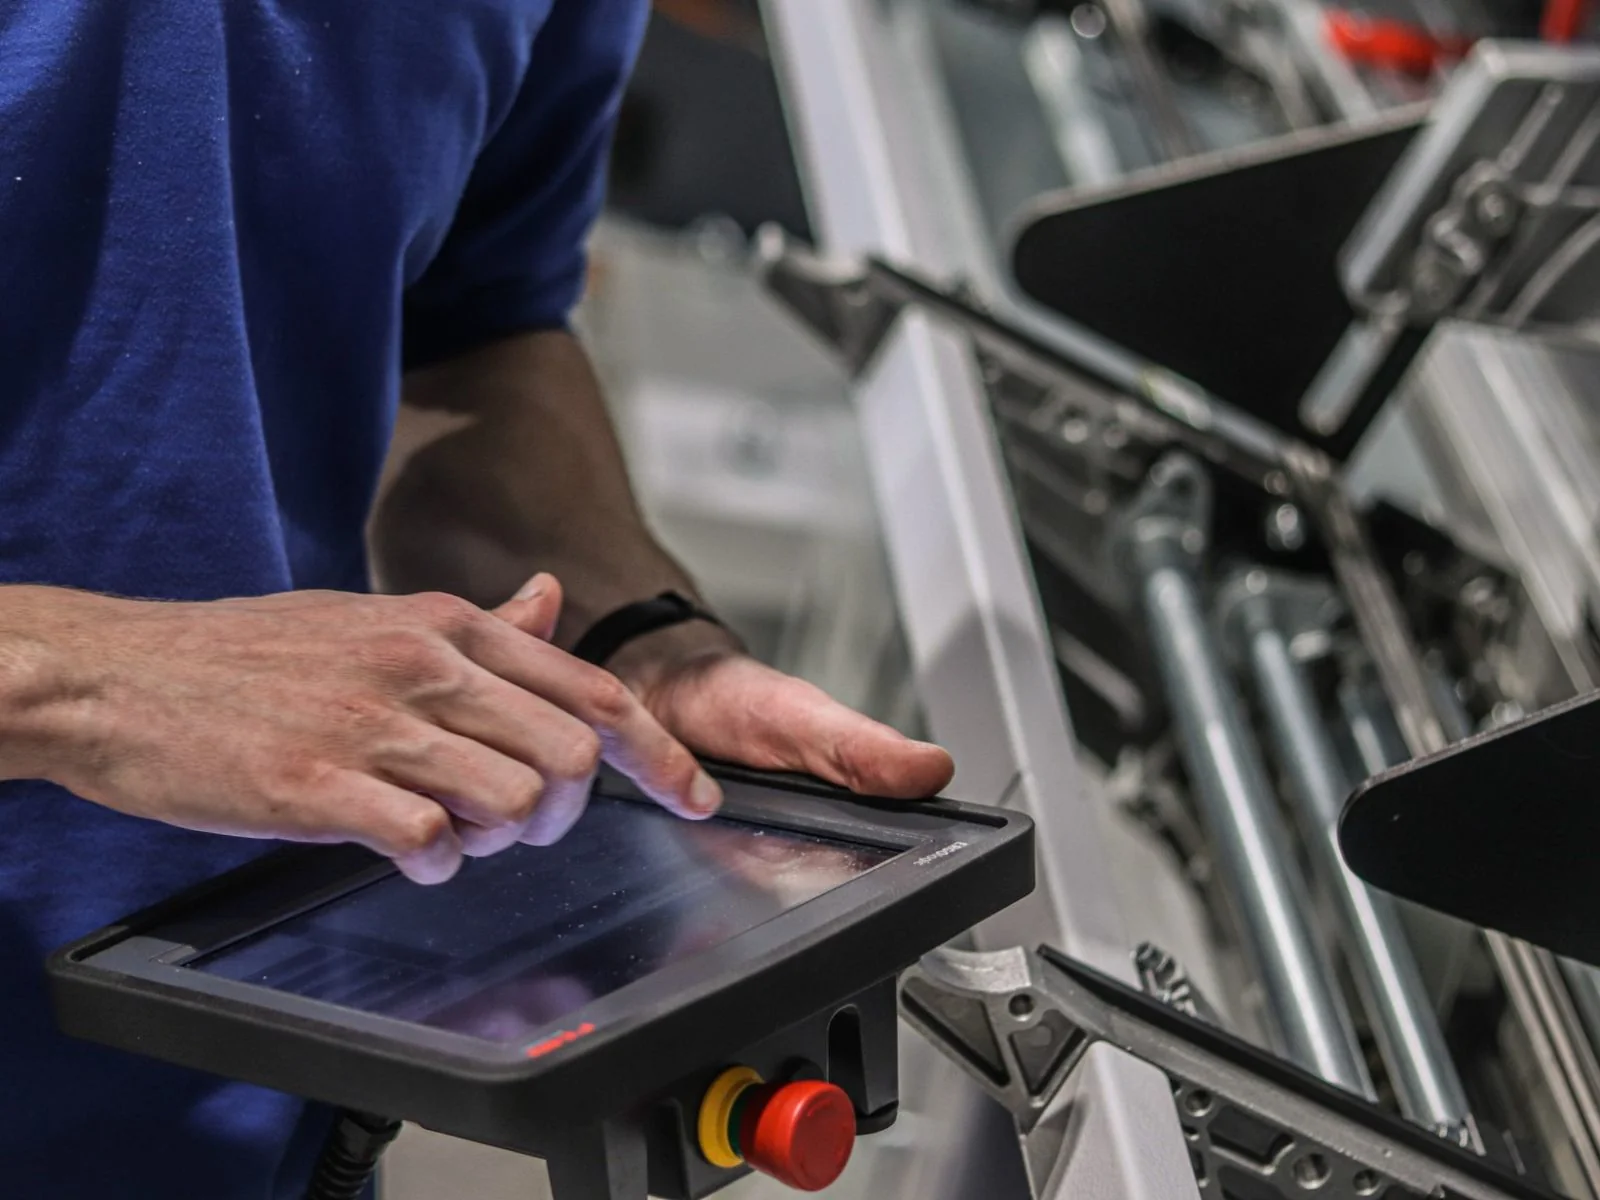
Co je CNC dlouhotočný automat s posuvným vřeteníkem?
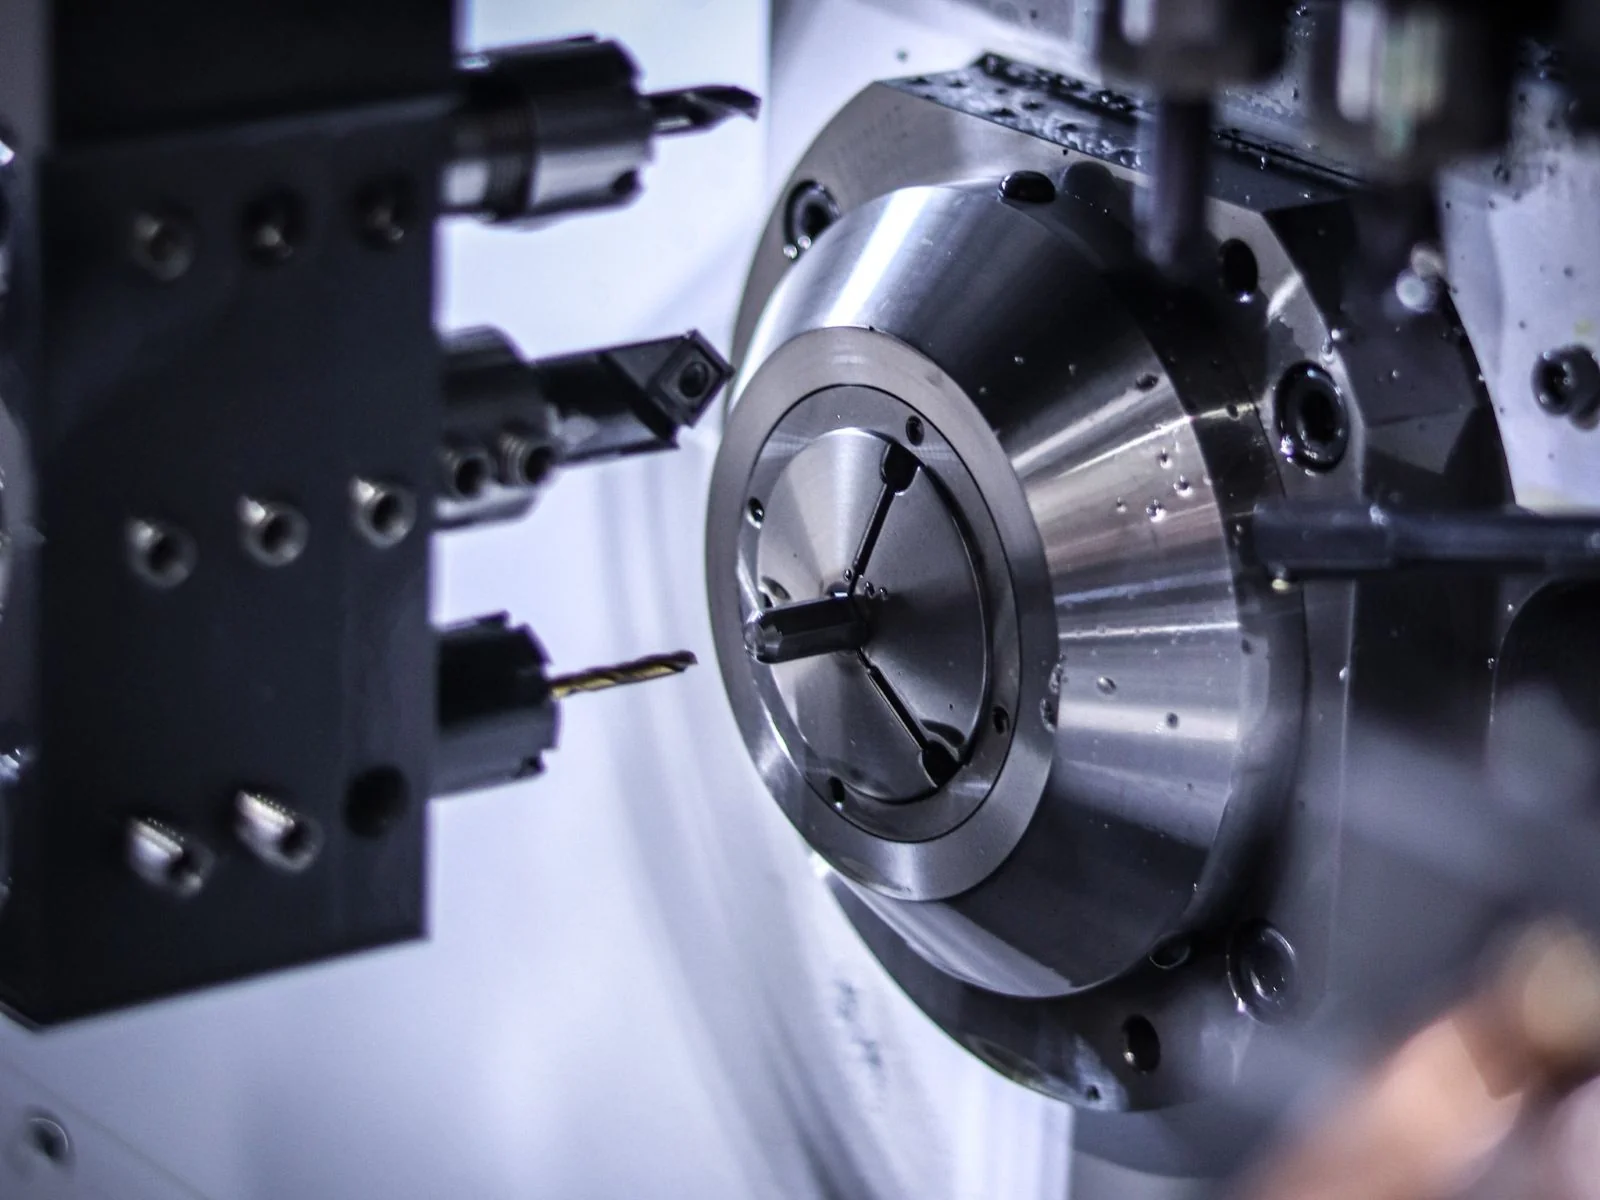
CNC dlouhotočný automat s posuvným vřeteníkem je soustruh, ve kterém se tyčový materiál pohybuje společně s pohyblivým vřeteníkem vzhledem k nástrojové sestavě. V typické konfiguraci Swiss-type prochází tyč vodicím pouzdrem umístěným velmi blízko řezné zóny.
Tato konstrukce omezuje volný přesah materiálu v místě, kde nástroj pracuje. Vodicí pouzdro podpírá tyč v těsné blízkosti místa obrábění, čímž snižuje její průhyb a náchylnost k vibracím. To je zvláště důležité při obrábění dlouhých, štíhlých dílů s malými průměry.
Pojmy dlouhotočný automat, soustruh s posuvným vřeteníkem, automat Swiss-type a soustruh Swiss-type se všechny vztahují ke stejné skupině technologií. Konkrétní konfigurace stroje se však může lišit v závislosti na typu vyráběného dílu.
Kdy má smysl soustružení na dlouhotočných automatech?
Tato technologie je obzvláště užitečná při sériové výrobě malých soustružených dílů z tyčového materiálu, zejména pokud geometrie součásti vyžaduje stabilní vedení materiálu v blízkosti řezné zóny.
Mezi vhodné kandidáty patří mimo jiné díly s malým průměrem a štíhlé součásti, jejichž délka je velká v poměru k průměru. Omezení převisu materiálu v takových případech pomáhá udržovat stabilnější podmínky obrábění.
Dalším faktorem je objem výroby. Jakmile je proces nastaven, dlouhotočný automat může stejný cyklus opakovat mnohokrát pro následující součásti, a proto je tato technologie velmi vhodná pro požadavky opakovatelné sériové výroby.
Ne každý malý díl však musí být obráběn na dlouhotočném automatu. Volba technologie je určena kombinací geometrie, materiálu, specifikací výkresu a plánovaného objemu. Společnost SABNER tyto faktory vyhodnocuje před potvrzením proveditelnosti projektu.
Jak automat Swiss-type podporuje přesné soustružení?
Při obrábění štíhlé tyče mohou síly působící na ni způsobit průhyb nebo vibrace. Čím větší je volný přesah materiálu vzhledem k jeho průměru, tím důležitější je správná opora.
To je obzvláště důležité při výrobě malých a štíhlých dílů. Konstrukce dlouhotočného automatu tak umožňuje výrobu specifických geometrií způsobem, který lépe odpovídá jejich proporcím než u konvenčního soustruhu.
Samotná konstrukce stroje však automaticky nezaručuje konkrétní toleranci. Přesnost konkrétního dílu závisí také na jeho geometrii, materiálu, specifikacích výkresu, nástrojích a připraveném výrobním procesu. Proveditelnost výroby dílu potvrzujeme po analýze jeho dokumentace.
Výroba z tyčového materiálu a automatizace sériové výroby
Dlouhotočné automaty jsou určeny pro práci s tyčovým materiálem. Materiál je automaticky přiváděn do obráběcí zóny, takže jakmile je proces nastaven, lze vyrábět následující díly bez nutnosti ručního upínání samostatného polotovaru pro každý kus.
V sériové výrobě není důležité pouze vyrobit jeden správný díl, ale především opakovat připravený proces pro celou výrobní šarži.
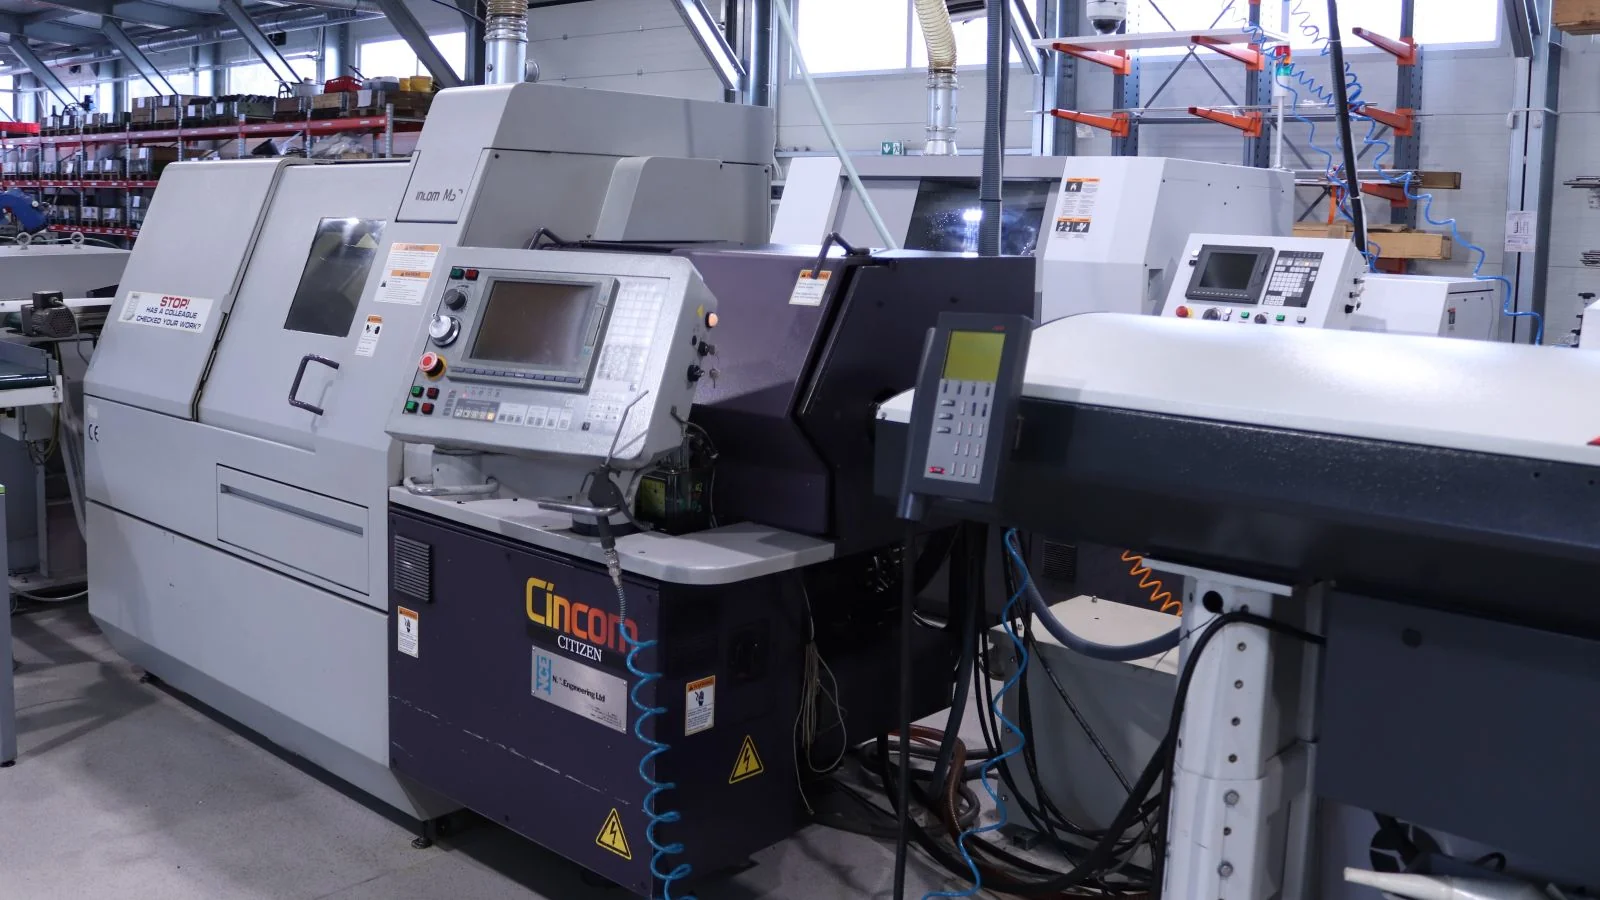
U společnosti SABNER je podávání materiálu kombinováno také s automatickým odebíráním hotových dílů ze stroje. Po dokončení cyklu díl opouští obráběcí zónu, aniž by bylo nutné ručně odebírat každý jednotlivý kus. To podporuje kontinuitu procesu, která je charakteristická pro sériovou výrobu na automatických soustruzích.
Automatizace neznamená nedostatek kontroly nad výrobou. Jejím účelem je zajistit opakovatelný způsob provádění po sobě jdoucích cyklů v souladu s připraveným programem a výrobní technologií.
Minimální požadavek pro to, aby projekt splňoval podmínky společnosti SABNER, je 10 000 kusů ročně na jeden komponent. Při vyšším ročním objemu lze náklady na nastavení procesu rozložit na větší počet dílů, což obvykle zlepšuje ekonomiku sériové výroby.
Pokud projekt vyžaduje předběžné ověření řešení, mohou vzorky nebo malá série sloužit jako ověřovací fáze před samotnou sériovou výrobou. Tyto služby nejsou nabízeny jako samostatné prototypování ani jako výroba malých sérií.
Jaké typy dílů jsou vhodné pro soustružení na dlouhotočných automatech?
Tato technologie se používá především pro malé díly vyrobené z tyčového materiálu. Přirozenou aplikací jsou axiální součásti, ale moderní CNC soustruhy umožňují v rámci připraveného výrobního procesu také výrobu složitějších geometrií.
Zda je konkrétní díl pro tuto technologii vhodný, závisí mimo jiné na průměru a délce dílu, poměru délky k průměru, uspořádání geometrických prvků, materiálu a velikosti série.
Společnost SABNER používá dlouhotočné automaty k výrobě malých přesných dílů podle specifikací zákazníka. Nenabízíme standardní katalog výrobků. Každý díl vychází z konkrétního výkresu, modelu nebo projektové specifikace.
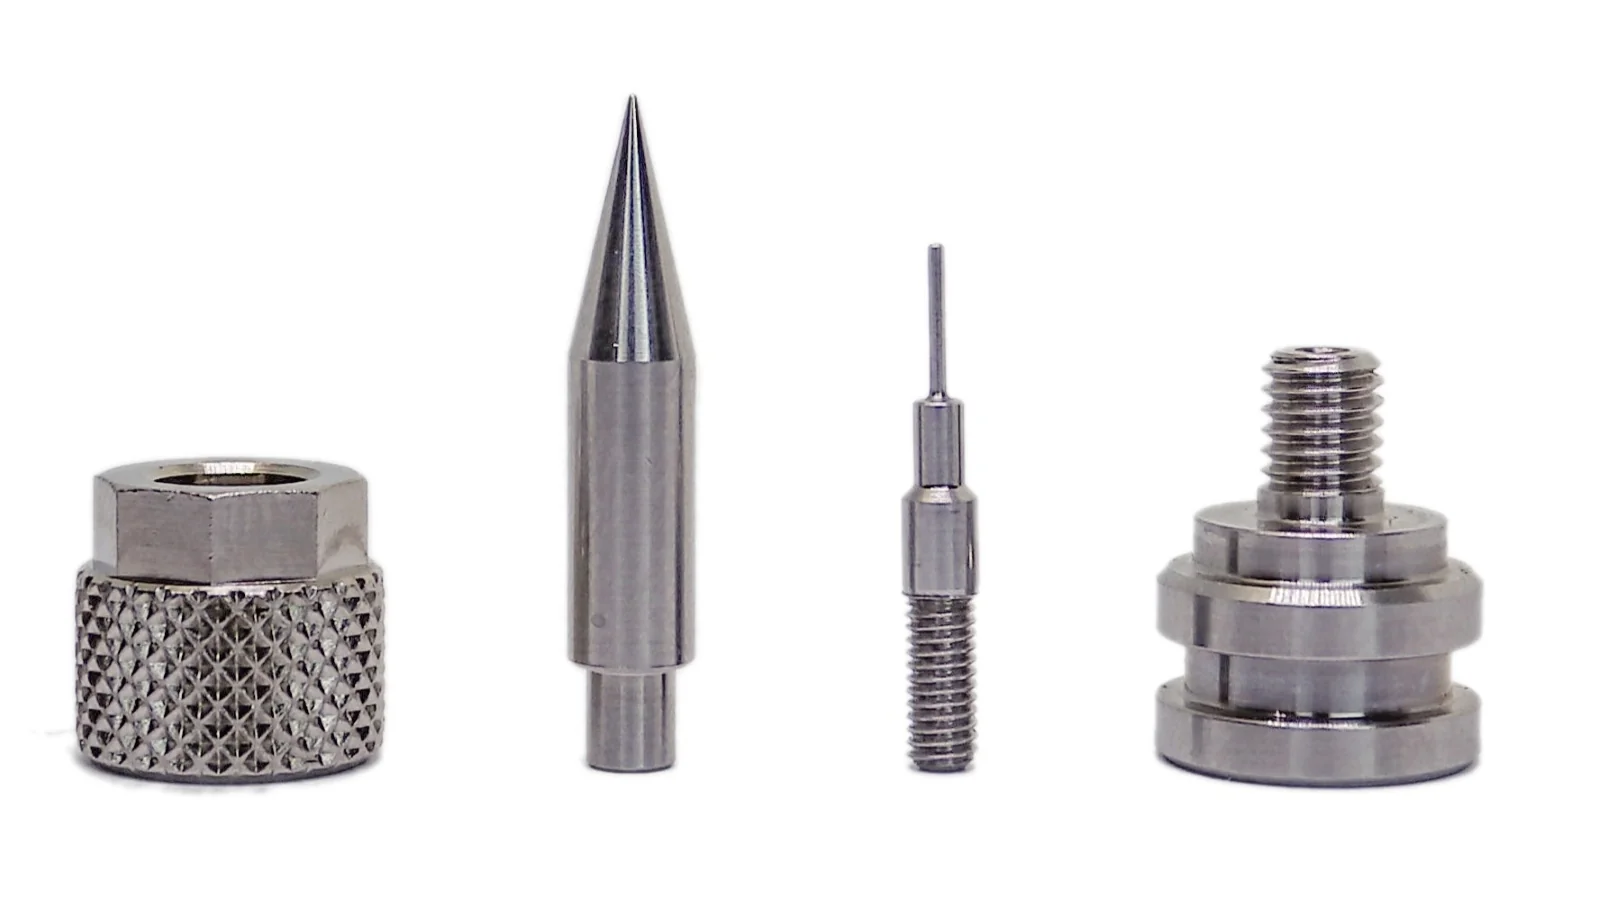
Mezi typické kategorie dílů patří mimo jiné soustružené díly, čepy, vložky, armatury a zakázkové technické komponenty, pokud jejich geometrie, materiál a výrobní požadavky odpovídají výrobním možnostem společnosti SABNER.
Jaké materiály obrábíme?
Při sériovém soustružení malých dílů společnost SABNER nejčastěji používá nerezovou ocel, titan a mosaz. Jedná se o hlavní skupiny materiálů, které jsou součástí aktuálního výrobního profilu společnosti.
V závislosti na požadavcích projektu zvažujeme také hliník, automatové oceli, konstrukční oceli a vybrané speciální materiály, včetně materiálů ze skupiny Inconel a dalších slitin vyžadujících individuální výrobní přístup.
Výběr materiálu ovlivňuje způsob přípravy procesu; proto ověřujeme proveditelnost sériové výroby konkrétního dílu na základě druhu materiálu, geometrie dílu a požadavků na dokumentaci.
Rozsah CNC dlouhotočného soustružení ve společnosti SABNER
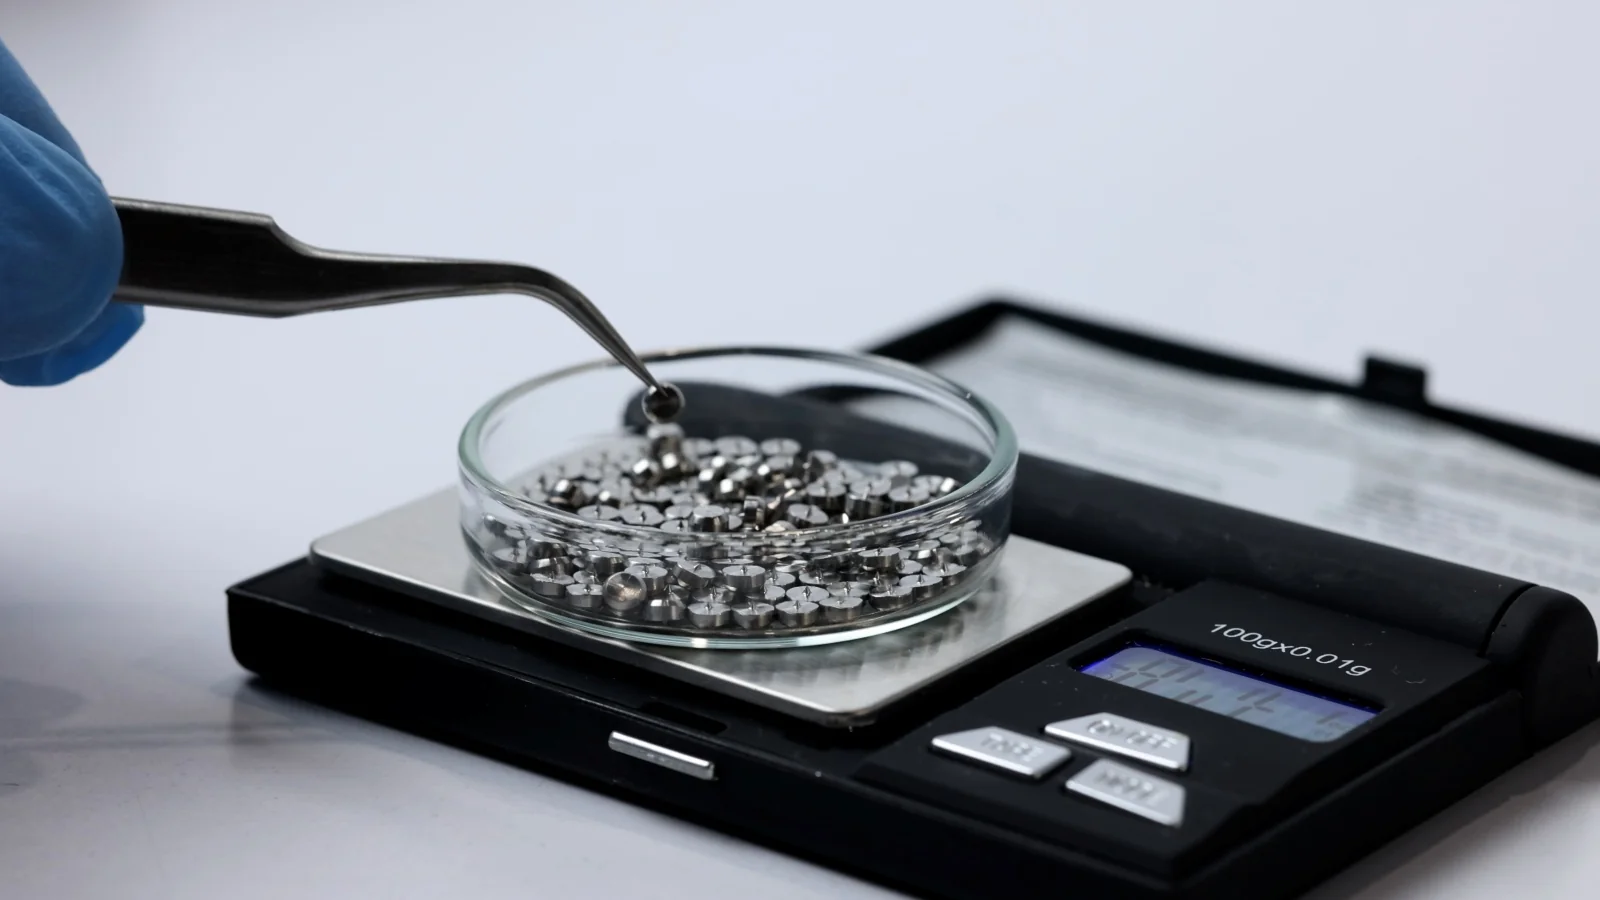
Společnost SABNER se zaměřuje na sériovou výrobu malých CNC soustružených dílů. Typický rozsah projektu zahrnuje:
| Parametr | Rozsah společnosti SABNER |
|---|---|
| Průměr dílu | Ø 0,5–12 mm |
| Délka dílu | 1–150 mm |
| Roční poptávka | nejméně 10 000 kusů na jeden komponent |
| Základ pro výrobu | dokumentace a požadavky zákazníka |
| Vzorky | možné v rámci fáze ověřování projektu sériové výroby |
Splnění základních rozměrových a objemových parametrů je první fází kvalifikace. Konečná proveditelnost výroby dílu závisí také na geometrii, materiálu a požadavcích na kvalitu specifikovaných v dokumentaci.
Tolerance, výrobní podmínky a cena se pro konkrétní projekt stanovují po analýze jeho požadavků. Výsledkem je, že podrobnosti nabídky vycházejí ze skutečné geometrie a výrobních podmínek, nikoli z obecných možností dané třídy obráběcích strojů.
Dlouhotočné automaty a přesné CNC soustružení v sériové výrobě
Dlouhotočné automaty patří k technologiím používaným při přesném CNC soustružení v sériové výrobě. Jsou obzvláště důležité v případě, že je díl malý nebo štíhlý, obrábí se z tyčového materiálu a vyžaduje stabilní oporu materiálu v blízkosti řezné zóny.
Komplexní služba přesného CNC soustružení v sériové výrobě zahrnuje také posouzení projektu, přípravu procesu, požadavky na kvalitu a organizaci sériové výroby. Výběr soustruhu Swiss-type je proto součástí technologického rozhodnutí učiněného pro konkrétní součást, nikoli samostatným cílem projektu.
Pokud si nejste jisti, zda je daný díl nejlépe vyrobit pomocí technologie Swiss-type, zašlete nám prosím svou dokumentaci k analýze. Na jejím základě můžeme posoudit vhodnou výrobní metodu.
Co byste měli zaslat k posouzení projektu?
Nejlepším výchozím bodem je dokumentace definující daný díl. Ta nám umožňuje posoudit nejen základní rozměry, ale také geometrické vlastnosti a požadavky, které ovlivňují volbu technologie.
K vaší poptávce doporučujeme přiložit následující:
- technický výkres nebo 3D model
- informace o materiálu
- plánovanou roční poptávku
- další požadavky na kvalitu nebo technické požadavky relevantní pro projekt
Společnost SABNER se zaměřuje na sériovou výrobu; základní kvalifikační prahová hodnota je proto minimálně 10 000 kusů ročně na jeden díl.
Pokud projekt vyžaduje předchozí ověření, lze před zahájením samotné sériové výroby zvážit výrobu vzorků jako předběžnou fázi. Cílem je připravit a ověřit řešení určené pro opakovatelnou sériovou výrobu.
Na základě údajů, které nám poskytnete, můžeme posoudit, do jaké míry projekt odpovídá výrobnímu profilu společnosti SABNER, a určit další fázi spolupráce.
Často kladené otázky o CNC dlouhotočných automatech
Co znamená „soustružení Swiss-type“?
Soustružení Swiss-type označuje technologii soustružení využívající soustruh s pohyblivým vřeteníkem. V typické konfiguraci je tyčový materiál veden přes vodicí pouzdro umístěné blízko řezné zóny, což omezuje jeho volný přesah během obrábění.
V čem se dlouhotočný automat Swiss-type liší od standardního CNC soustruhu?
Nejdůležitější rozdíl spočívá ve způsobu pohybu a vedení materiálu. U soustruhu Swiss-type se tyč axiálně pohybuje spolu s pohyblivým vřeteníkem vzhledem k nástrojům a v typické konfiguraci Swiss-type je navíc vedena vodicím pouzdrem umístěným blízko oblasti obrábění.
Jaké díly se nejlépe hodí pro soustružení na dlouhotočných automatech?
Tato technologie je obzvláště vhodná pro malé soustružené díly a štíhlé součásti, u nichž je výhodné stabilní vedení materiálu v blízkosti řezné zóny. Výběr správného procesu pro konkrétní součást však vyžaduje analýzu její technické dokumentace.
Jsou dlouhotočné automaty vhodné pro sériovou výrobu?
Ano. Obrábění z tyčového materiálu, automatické podávání materiálu a automatické odebírání hotových dílů umožňují opakování připraveného cyklu pro následující díly. Společnost SABNER využívá tuto technologii v projektech sériové výroby již od 10 000 kusů ročně na jeden díl.
Jaké materiály lze obrábět na dlouhotočných automatech?
U společnosti SABNER patří mezi hlavní skupiny materiálů nerezová ocel, titan a mosaz. V závislosti na projektu se zvažuje také hliník, automatové a konstrukční oceli, stejně jako vybrané speciální materiály.
Jaké informace je třeba poskytnout pro posouzení výroby?
Mezi nejdůležitější informace patří dokumentace dílu, materiál, plánovaný objem a požadavky projektu. Na základě těchto informací můžeme posoudit, zda daný díl spadá do výrobního rozsahu společnosti SABNER a zda je dlouhotočný automat vhodným řešením.
Zeptejte se na sériovou výrobu dílů na dlouhotočných automatech
Pokud se projekt týká sériové výroby malých, přesných soustružených dílů, zašlete prosím dokumentaci dílu, údaje o materiálu a plánovanou roční poptávku.
Společnost SABNER realizuje projekty obvykle v rozmezí Ø 0,5–12 mm, s délkami dílů 1–150 mm a minimální poptávkou 10 000 kusů ročně na jeden díl. Po analýze dokumentace můžeme posoudit, zda je CNC dlouhotočný automat vhodnou technologií pro daný díl, a stanovit další kroky k realizaci.