
Svarvning på CNC-längdsvarvar
SABNER använder CNC-längdsvarvar för serietillverkning av små precisionsdetaljer som tillverkas enligt kundspecifikationer. Det typiska produktionsomfånget omfattar diametrar på Ø0,5–12 mm, längder på 1–150 mm och produktionsvolymer från 10 000 stycken per år och komponent.
Denna teknik, även känd som svarvning av schweizisk typ, kombinerar bearbetning av stångmaterial med stabil arbetsstycksstyrning nära skärzonen. Detta gör den särskilt lämplig för serietillverkning av små detaljer och slanka komponenter, där sättet att stödja materialet är avgörande för processtabiliteten.
SABNER fokuserar på CNC-svarvning. Vi erbjuder inte CNC-fräsning som en separat tjänst. Om detaljens geometri kräver ytterligare bearbetningssteg som kan utföras som en del av processen på en CNC-svarv, utvärderar vi deras genomförbarhet från fall till fall utifrån projektdokumentationen.
Vad är en CNC-svarv med glidande spindeldocka?
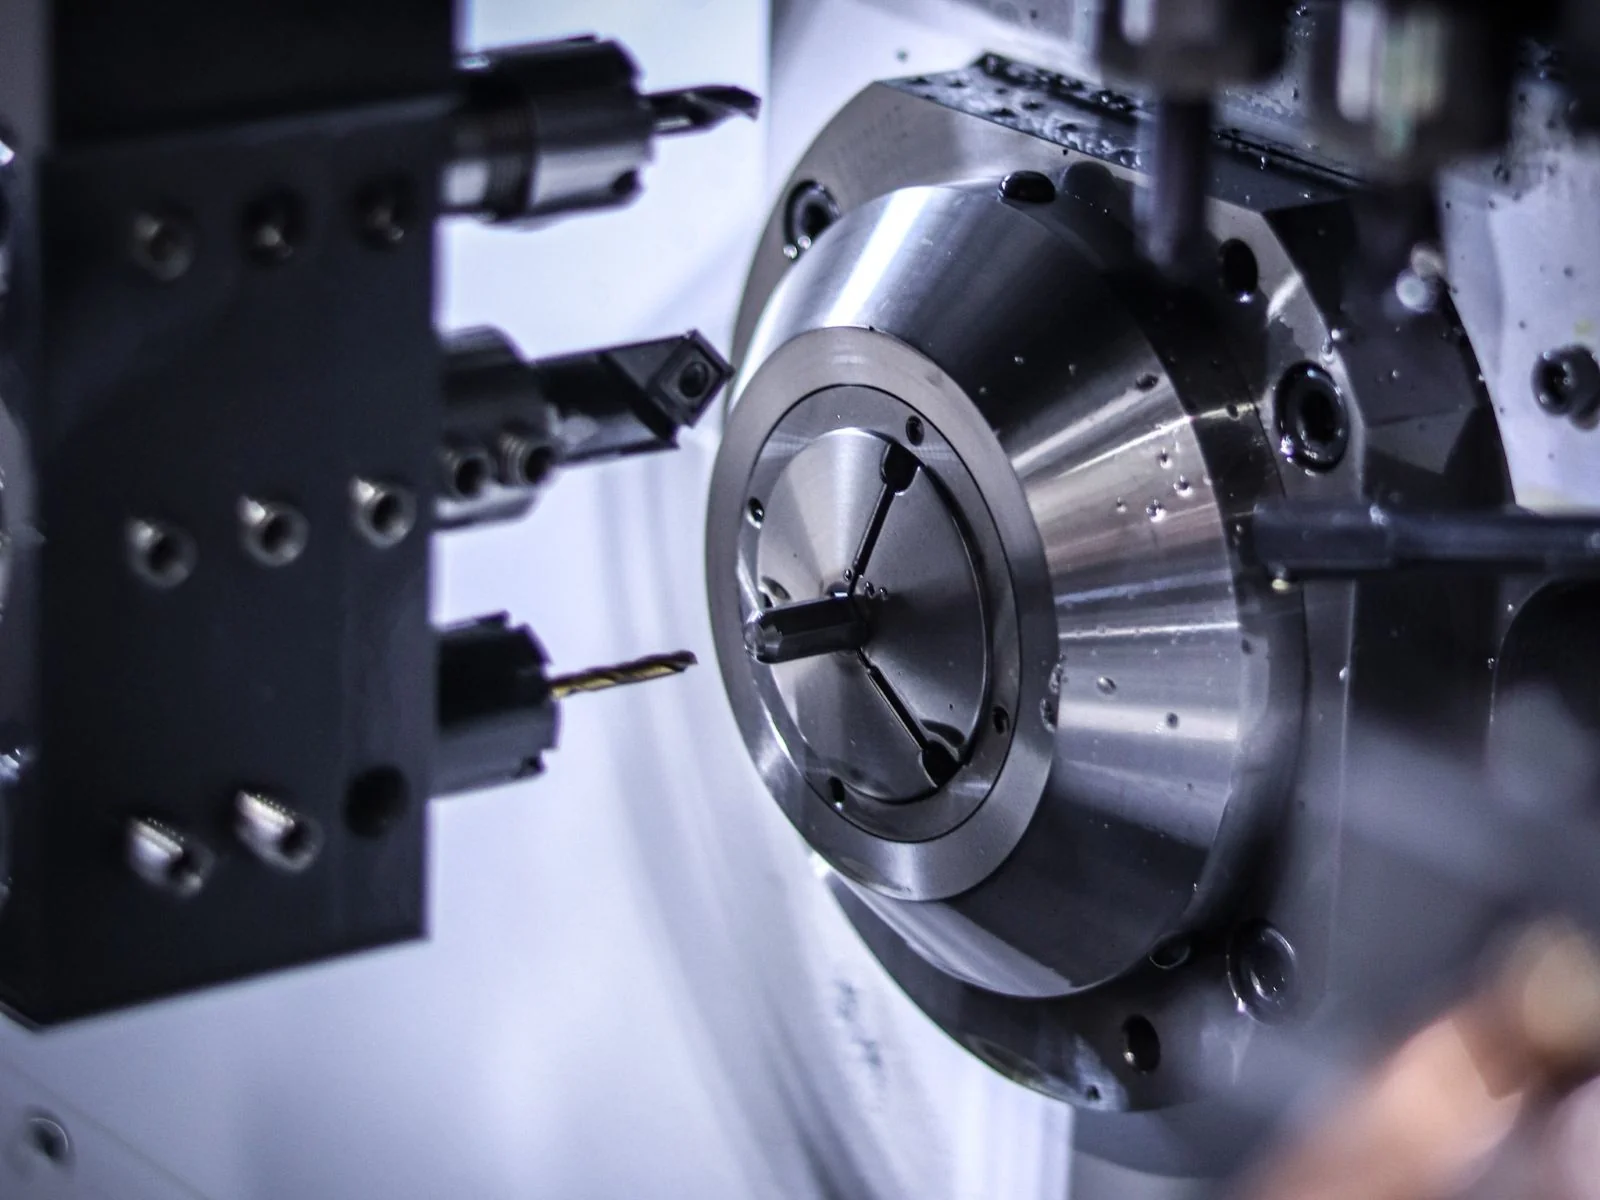
En CNC-svarv med glidande spindeldocka är en svarv där stångmaterialet rör sig tillsammans med den rörliga spindeldockan i förhållande till verktygsenheten. I en typisk konfiguration av schweizisk typ passerar stången genom en styrbussning som är placerad mycket nära skärzonen.
Denna konstruktion begränsar materialets fria överhäng där verktyget arbetar. Styrbussningen stöder stången nära bearbetningspunkten, vilket minskar dess avböjning och känslighet för vibrationer. Detta är särskilt viktigt vid bearbetning av långa, slanka detaljer med små diametrar.
Begreppen längdsvarv, svarv med glidande spindeldocka, automatisk svarv av schweizisk typ och svarv av schweizisk typ avser alla samma teknikfamilj. Den specifika maskinkonfigurationen kan dock variera beroende på vilken typ av detalj som tillverkas.
När är det lämpligt att använda längdsvarvar?
Denna teknik är särskilt användbar vid serietillverkning av små svarvade detaljer från stångmaterial, framför allt när detaljens geometri kräver en stabil materialstyrning nära skärzonen.
Lämpliga kandidater är bland annat detaljer med liten diameter och slanka komponenter vars längd är stor i förhållande till diametern. Att begränsa materialets överhäng bidrar till att upprätthålla stabilare bearbetningsförhållanden i sådana fall.
Volymen är också en faktor. När processen väl är inställd kan längdsvarven upprepa samma cykel flera gånger för efterföljande komponenter, vilket är anledningen till att denna teknik är väl anpassad till kraven för repeterbar serietillverkning.
Det är dock inte alla små detaljer som behöver bearbetas på en längdsvarv. Valet av teknik avgörs av en kombination av geometri, material, ritningsspecifikationer och planerad volym. SABNER utvärderar dessa faktorer innan man bekräftar genomförbarheten av ett projekt.
Hur stödjer en svarv av schweizisk typ precisionssvarvning?
Vid bearbetning av en smal stång kan de krafter som verkar på den orsaka avböjning eller vibrationer. Ju större materialets fria överhäng är i förhållande till dess diameter, desto viktigare blir det med korrekt stöd.
Detta är särskilt viktigt vid tillverkning av små och slanka detaljer. Konstruktionen hos en längdsvarv möjliggör således tillverkning av specifika geometrier på ett sätt som är bättre anpassat till deras proportioner än på en konventionell svarv.
Maskinens konstruktion i sig garanterar dock inte en specifik tolerans. Noggrannheten hos en viss detalj beror också på dess geometri, material, ritningsspecifikationer, verktyg och den förberedda tillverkningsprocessen. Vi bekräftar möjligheten att tillverka en detalj efter att ha analyserat dess dokumentation.
Tillverkning från stångmaterial och automatisering av serietillverkning
Längdsvarvar är konstruerade för att arbeta med stångmaterial. Materialet matas automatiskt in i bearbetningszonen, vilket innebär att när processen väl är inställd kan efterföljande delar tillverkas utan att man manuellt behöver spänna fast ett separat ämne för varje stycke.
Vid serietillverkning är det inte bara viktigt att tillverka en enskild korrekt del, utan framför allt att upprepa den förberedda processen för hela produktionspartiet.
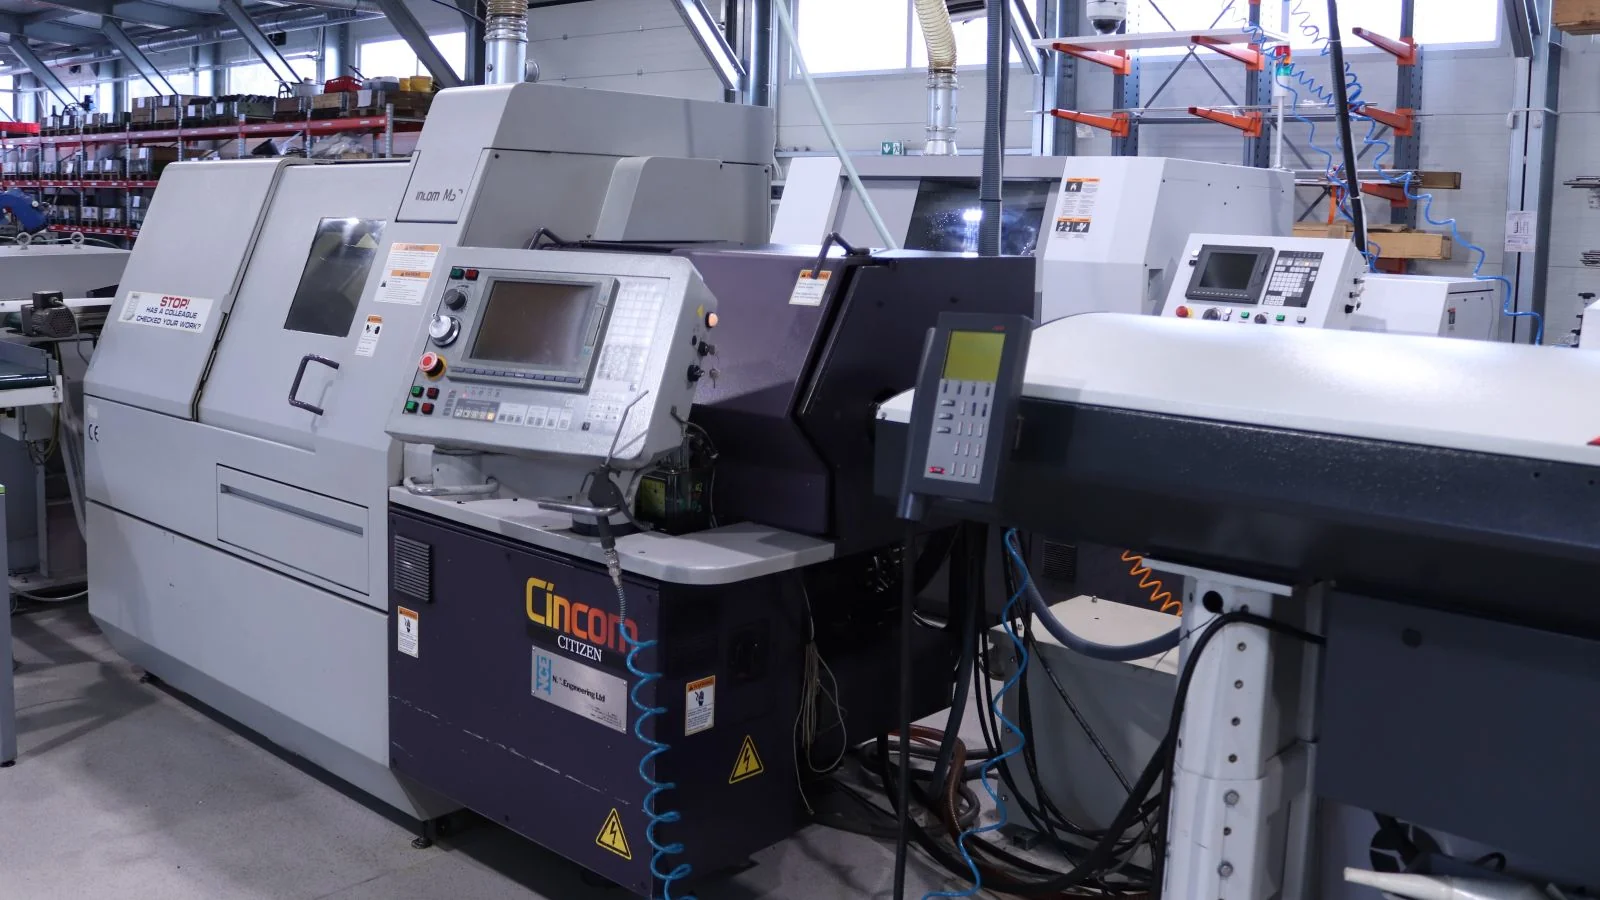
I SABNER-maskiner kombineras materialmatningen även med automatisk borttagning av färdiga detaljer från maskinen. När cykeln är avslutad lämnar detaljen bearbetningszonen utan att varje enskild detalj behöver tas bort manuellt. Detta stödjer den processkontinuitet som kännetecknar serietillverkning på automatiska svarvar.
Automatisering innebär däremot inte bristande kontroll över produktionen. Syftet är att säkerställa en repeterbar metod för att utföra på varandra följande cykler i enlighet med det förberedda programmet och tillverkningstekniken.
Minimikravet för att ett projekt ska godkännas hos SABNER är 10 000 stycken per år per komponent. Vid en högre årlig volym kan kostnaden för processinställningen fördelas på ett större antal detaljer, vilket vanligtvis förbättrar lönsamheten vid serietillverkning.
Om ett projekt kräver förhandsbekräftelse av lösningen kan provdetaljer eller en liten sats fungera som ett valideringssteg före den egentliga serietillverkningen. Dessa erbjuds inte som en fristående tjänst för prototypframställning eller korta serier.
Vilka typer av detaljer lämpar sig för svarvning på längdsvarvar?
Denna teknik används främst för små detaljer tillverkade av stångmaterial. Axiala komponenter är ett naturligt användningsområde, men moderna CNC-svarvar möjliggör även tillverkning av mer komplexa geometrier inom ramen för en förberedd tillverkningsprocess.
Huruvida en specifik komponent är lämplig för denna teknik beror, bland annat, på komponentens diameter och längd, förhållandet mellan längd och diameter, placeringen av geometriska detaljer, materialet och seriestorleken.
SABNER använder längdsvarvar för att tillverka små precisionskomponenter enligt kundens specifikationer. Vi erbjuder ingen standardproduktkatalog. Varje komponent baseras på en specifik ritning, modell eller projektspecifikation.
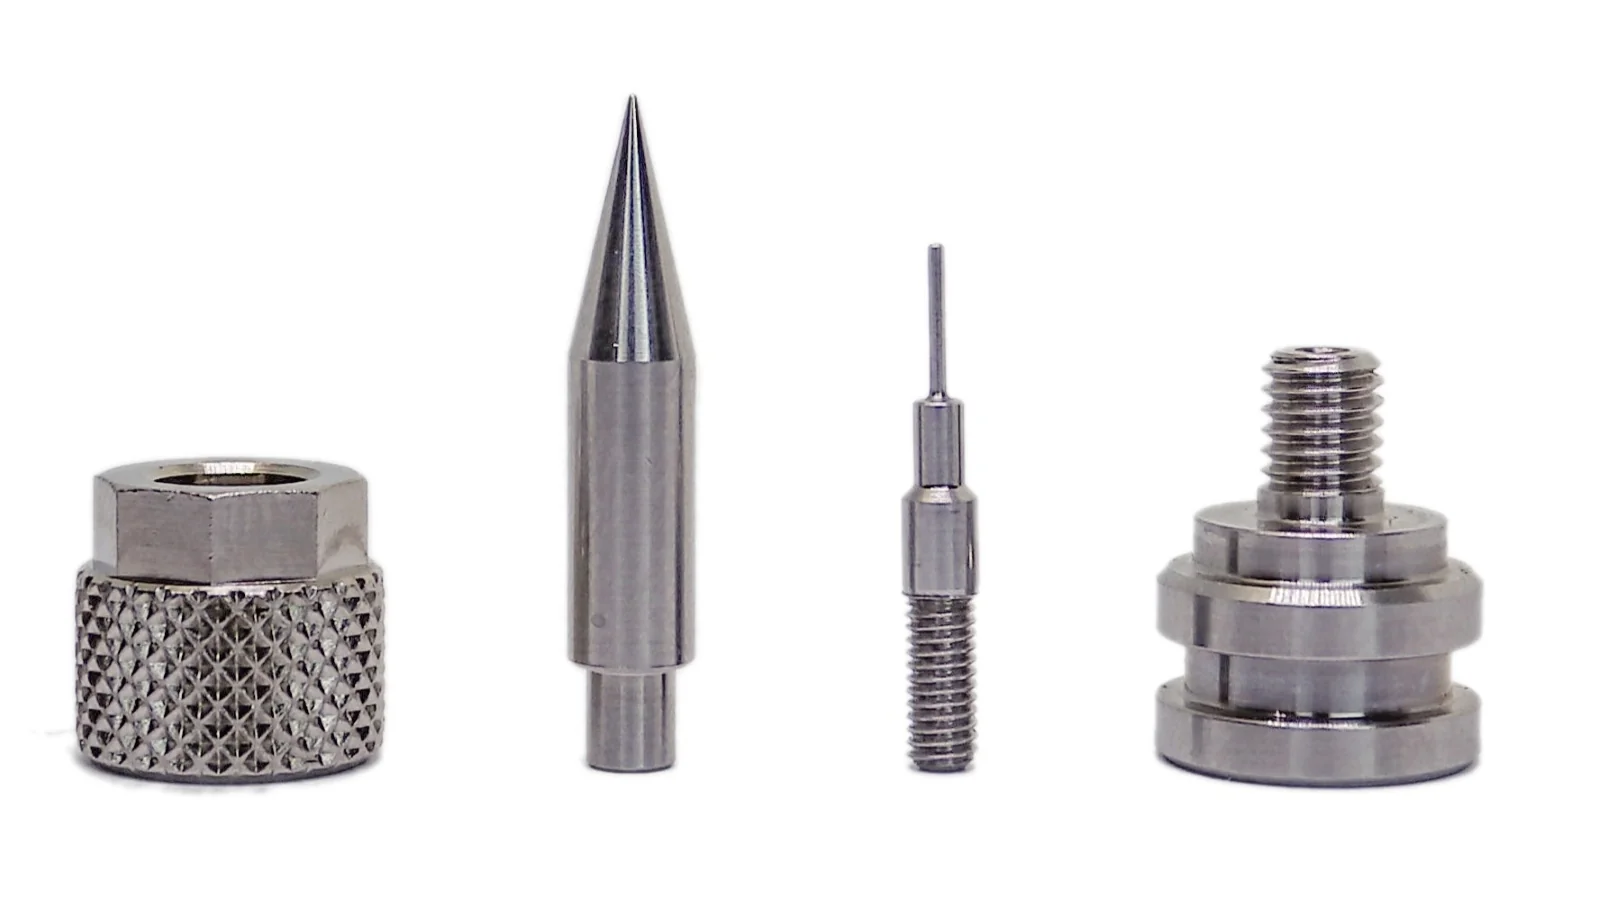
Typiska detaljkategorier omfattar bland annat svarvade detaljer, stift, insatser, kopplingar och skräddarsydda tekniska komponenter, förutsatt att deras geometri, material och produktionskrav överensstämmer med SABNERs tillverkningskapacitet.
Vilka material bearbetar vi?
Vid serietillverkning av små delar använder SABNER oftast rostfritt stål, titan och mässing. Dessa är de viktigaste materialgrupperna i företagets nuvarande produktionsprofil.
Beroende på projektkraven utvärderar vi även aluminium, automatstål, konstruktionsstål och utvalda specialmaterial, inklusive material från Inconel-gruppen och andra legeringar som kräver en skräddarsydd tillverkningsmetod.
Materialvalet påverkar hur processen förbereds; därför bekräftar vi genomförbarheten av serietillverkning av en specifik detalj utifrån materialkvalitet, detaljens geometri och dokumentationskrav.
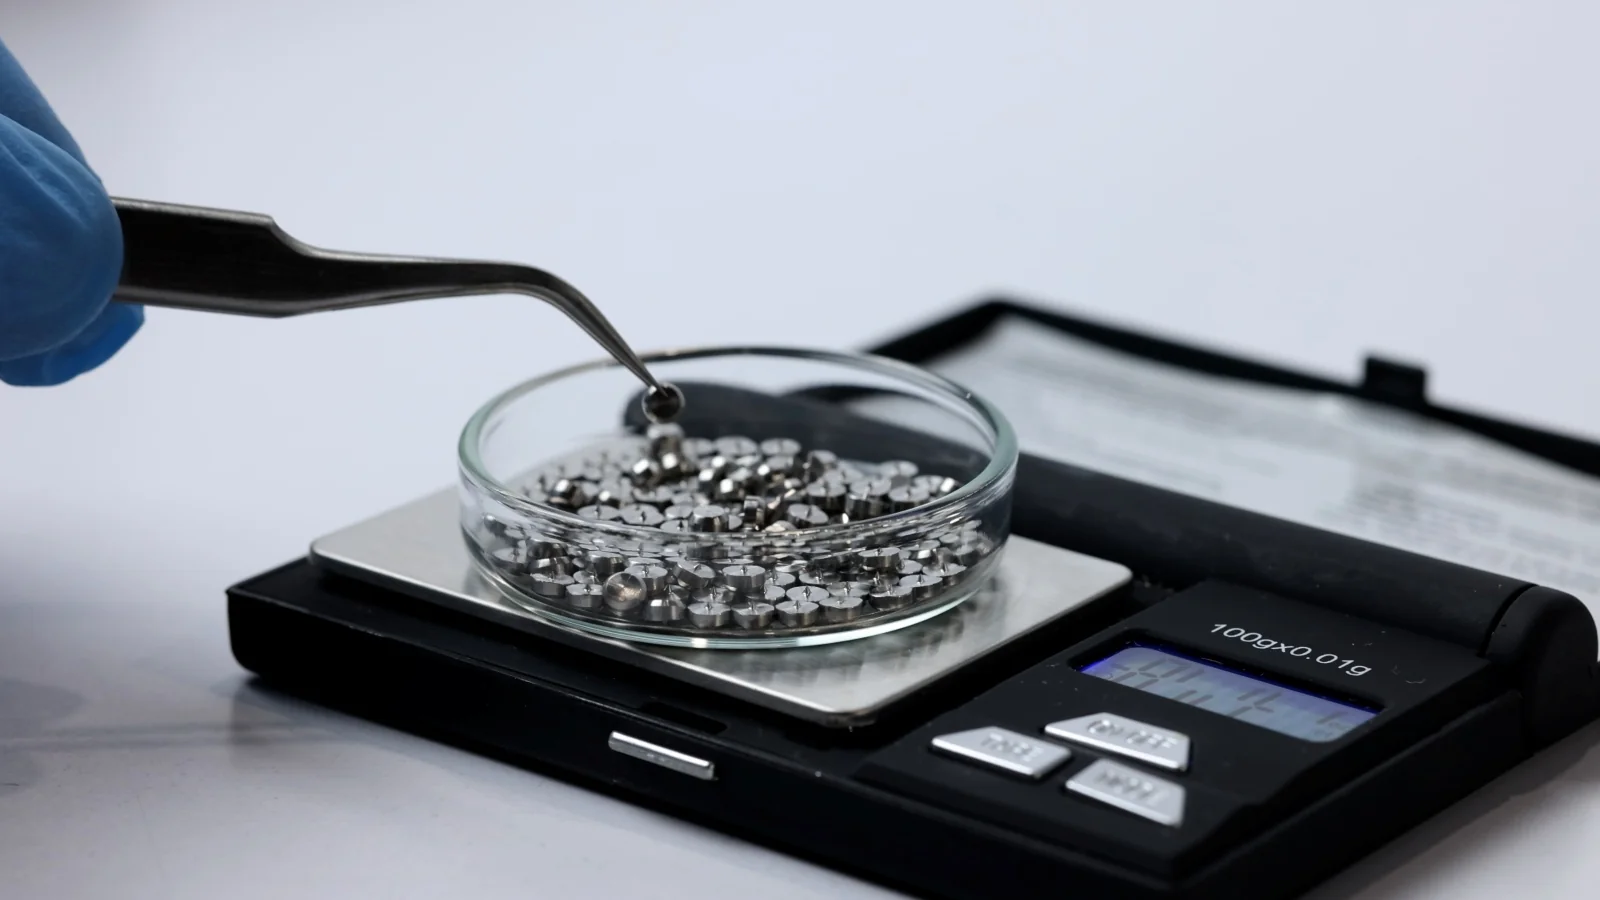
Omfattning av CNC-längdsvarvning hos SABNER
SABNER fokuserar på serietillverkning av små CNC-svarvade delar. En typisk projektomfattning inkluderar:
| Parameter | SABNERs omfattning |
|---|---|
| Delens diameter | Ø0,5–12 mm |
| Delens längd | 1–150 mm |
| Årlig efterfrågan | minst 10 000 enheter per komponent |
| Grund för produktion | kunddokumentation och -krav |
| Provdetaljer | möjliga som en del av valideringsfasen för serietillverkningsprojektet |
Att uppfylla de grundläggande dimensionella och volymmässiga parametrarna är det första steget i kvalificeringen. Den slutgiltiga genomförbarheten för tillverkningen av en komponent beror också på de geometriska, materialmässiga och kvalitetsmässiga kraven som anges i dokumentationen.
Toleranser, produktionsvillkor och pris fastställs för ett specifikt projekt efter en analys av dess krav. Följaktligen baseras offertuppgifterna på den faktiska geometrin och produktionsvillkoren, snarare än på de allmänna kapaciteterna hos en viss klass av verktygsmaskiner.
Längdsvarvar och precisions-CNC-svarvning i serietillverkning
Längdsvarvar är en av de tekniker som används vid precisions-CNC-svarvning i serietillverkning. De är särskilt viktiga när detaljen är liten eller smal, bearbetas från ett stångmaterial och kräver stabilt materialstöd nära skärzonen.
En heltäckande tjänst för precisions-CNC-svarvning i serie omfattar även projektbedömning, processförberedelse, kvalitetskrav och organisering av serietillverkningen. Valet av en schweizisk svarv är därför en del av det tekniska beslutet för en specifik komponent, snarare än ett separat projektmål.
Om du är osäker på om en komponent bäst tillverkas med schweizisk teknik, skicka gärna in din dokumentation för analys. Utifrån denna kan vi bedöma vilken tillverkningsmetod som är lämplig.
Vad bör du skicka in för projektutvärdering?
Den bästa utgångspunkten är dokumentationen som definierar komponenten. Den gör det möjligt för oss att utvärdera inte bara de grundläggande måtten utan även de geometriska egenskaperna och kraven som påverkar valet av teknik.
Det är lämpligt att bifoga följande med din förfrågan:
- teknisk ritning eller 3D-modell
- information om materialet
- planerat årligt behov
- ytterligare kvalitets- eller tekniska krav som är relevanta för projektet
SABNER fokuserar på serietillverkning; därför är minimikravet för kvalificering 10 000 enheter per år per komponent.
Om projektet kräver förhandsvalidering kan provtillverkning övervägas som ett inledande steg före den egentliga produktionsomgången. Målet är att förbereda och validera en lösning avsedd för repeterbar serietillverkning.
Utifrån de uppgifter du tillhandahåller kan vi bedöma hur väl projektet stämmer överens med SABNERs tillverkningsprofil och fastställa nästa steg i samarbetet.
Vanliga frågor om CNC-längdsvarvning
Vad innebär ”Swiss-type”-svarvning?
”Swiss-type” avser en svarvteknik där en svarv med glidande spindeldocka används. I en typisk konfiguration förs stångmaterialet genom en styrbussning placerad nära skärzonen, vilket begränsar dess fria överhäng under bearbetningen.
Hur skiljer sig en svarv av schweizisk typ från en vanlig CNC-svarv?
Den viktigaste skillnaden gäller hur materialet rör sig och stöds. I en svarv av schweizisk typ rör sig stången axiellt tillsammans med den glidande spindeldockan i förhållande till verktygen, och i en typisk konfiguration av schweizisk typ styrs den dessutom genom en styrbussning som är placerad nära bearbetningsområdet.
Vilka detaljer lämpar sig bäst för svarvning på automatiska längdsvarvar?
Denna teknik är särskilt väl lämpad för små svarvade detaljer och smala komponenter, där en stabil materialstyrning nära skärzonen är fördelaktig. Att välja rätt process för en specifik komponent kräver dock en analys av dess tekniska dokumentation.
Är längdsvarvar lämpliga för serietillverkning?
Ja. Bearbetning från stångmaterial, automatisk materialmatning och automatisk borttagning av färdiga detaljer gör det möjligt att upprepa den förberedda cykeln för efterföljande detaljer. SABNER använder denna teknik i serietillverkningsprojekt från och med 10 000 enheter per år per komponent.
Vilka material kan bearbetas på automatiska längdsvarvar?
Hos SABNER är de viktigaste materialgrupperna rostfritt stål, titan och mässing. Beroende på projektet utvärderas även aluminium, lätskärande stål och konstruktionsstål, samt utvalda specialmaterial.
Vilken information bör lämnas för en produktionsbedömning?
Den viktigaste informationen omfattar komponentdokumentation, material, planerad volym och projektkrav. Utifrån denna information kan vi bedöma om komponenten faller inom SABNERs produktionsomfång och om en längdsvarv är den lämpliga lösningen.
Fråga om serietillverkning av detaljer på längdsvarvar
Om projektet avser serietillverkning av små, precisionssvarvade detaljer, vänligen skicka in komponentdokumentation, information om materialet och den planerade årliga efterfrågan.
SABNER genomför vanligtvis projekt inom intervallet Ø0,5–12 mm, med komponentlängder på 1–150 mm och en minsta efterfrågan på 10 000 stycken per år per komponent. Efter att ha analyserat dokumentationen kan vi bedöma om en CNC-längdsvarv är rätt teknik för den aktuella komponenten och fastställa nästa steg för genomförandet.