
Токарна обробка на автоматах поздовжнього точіння з ЧПК
Компанія SABNER використовує токарні автомати поздовжнього точіння з ЧПК для серійного виробництва невеликих прецизійних деталей, виготовлених відповідно до технічних вимог замовника. Типовий діапазон виробництва охоплює діаметри Ø0,5–12 мм, довжини 1–150 мм та обсяги виробництва від 10 000 штук на рік на одну деталь.
Ця технологія, також відома як технологія точіння швейцарського типу, поєднує обробку пруткового матеріалу зі стабільним веденням заготовки поблизу зони різання. Це робить її особливо доцільною для серійного виробництва дрібних деталей та тонких елементів, де спосіб фіксації матеріалу має вирішальне значення для стабільності процесу.
Компанія SABNER спеціалізується на токарній обробці з ЧПК. Ми не пропонуємо фрезерування з ЧПК як окрему послугу. Якщо геометрія деталі вимагає додаткових операцій, які можна виконати в рамках процесу на токарному верстаті з ЧПК, ми оцінюємо їхню здійсненність у кожному конкретному випадку на основі проєктної документації.
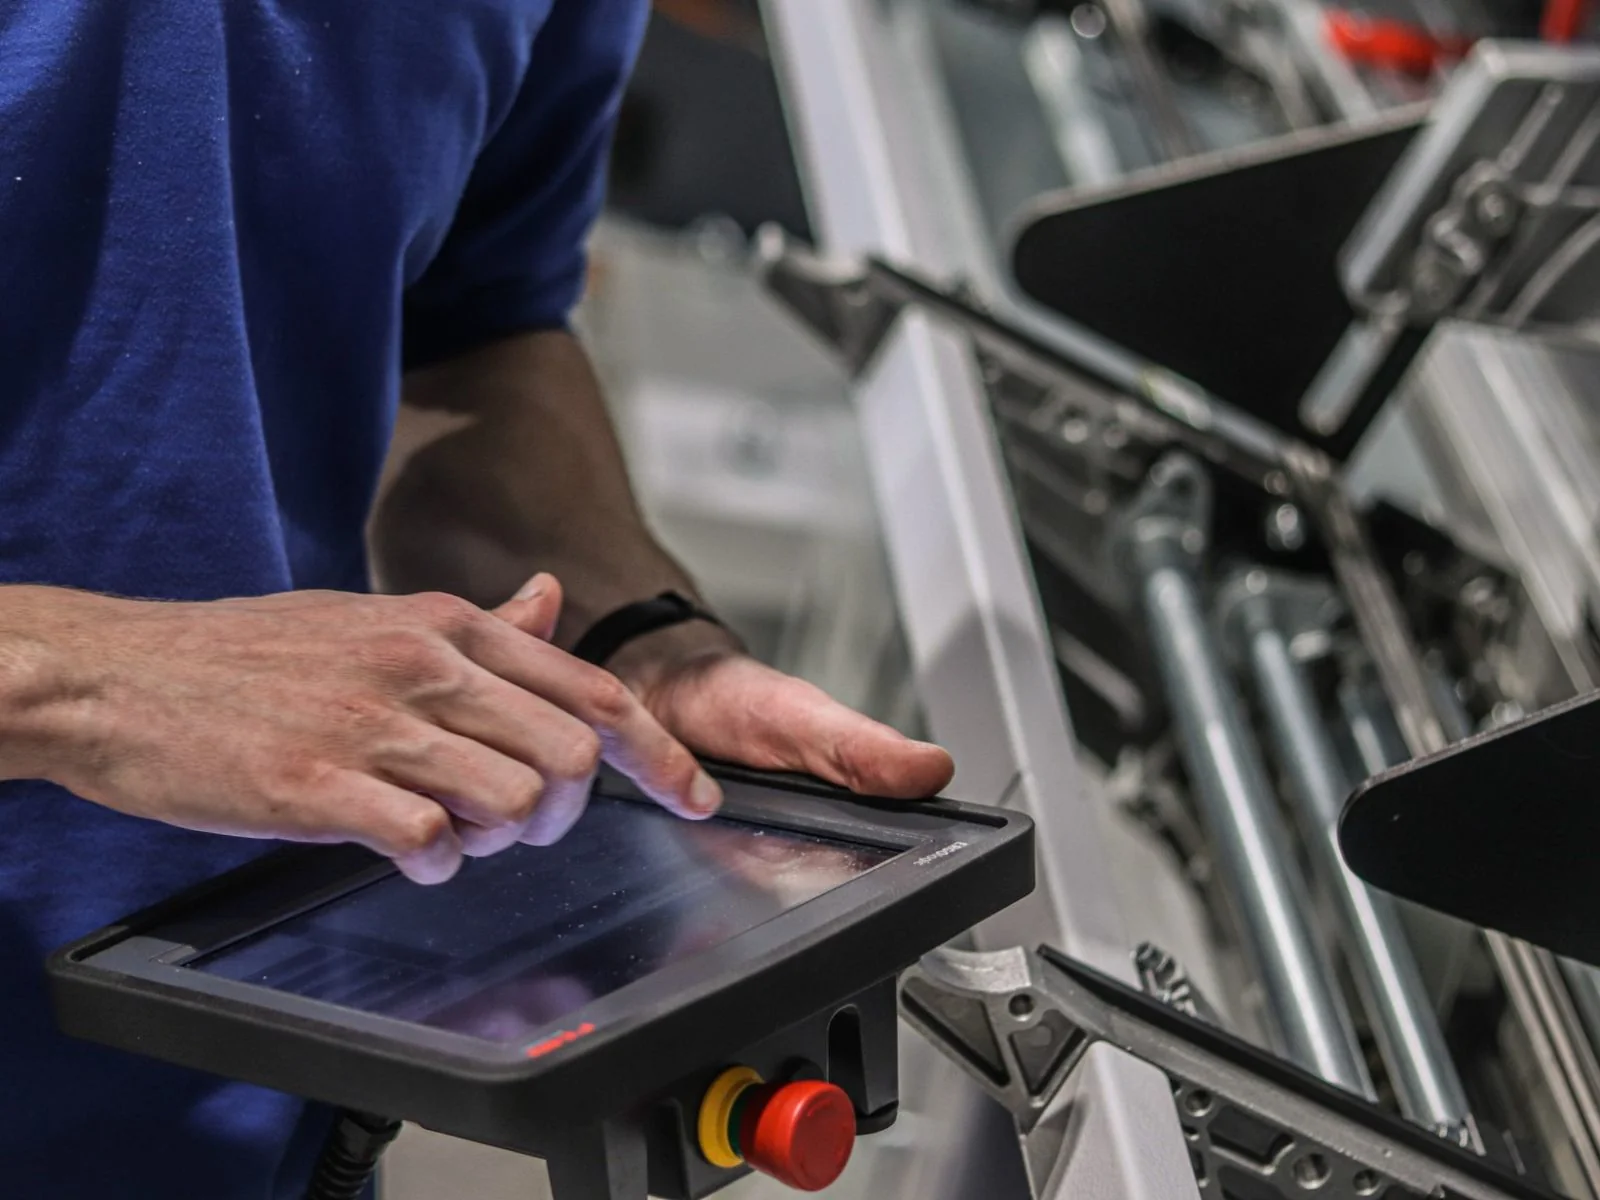
Що таке токарний автомат поздовжнього точіння з ЧПК?
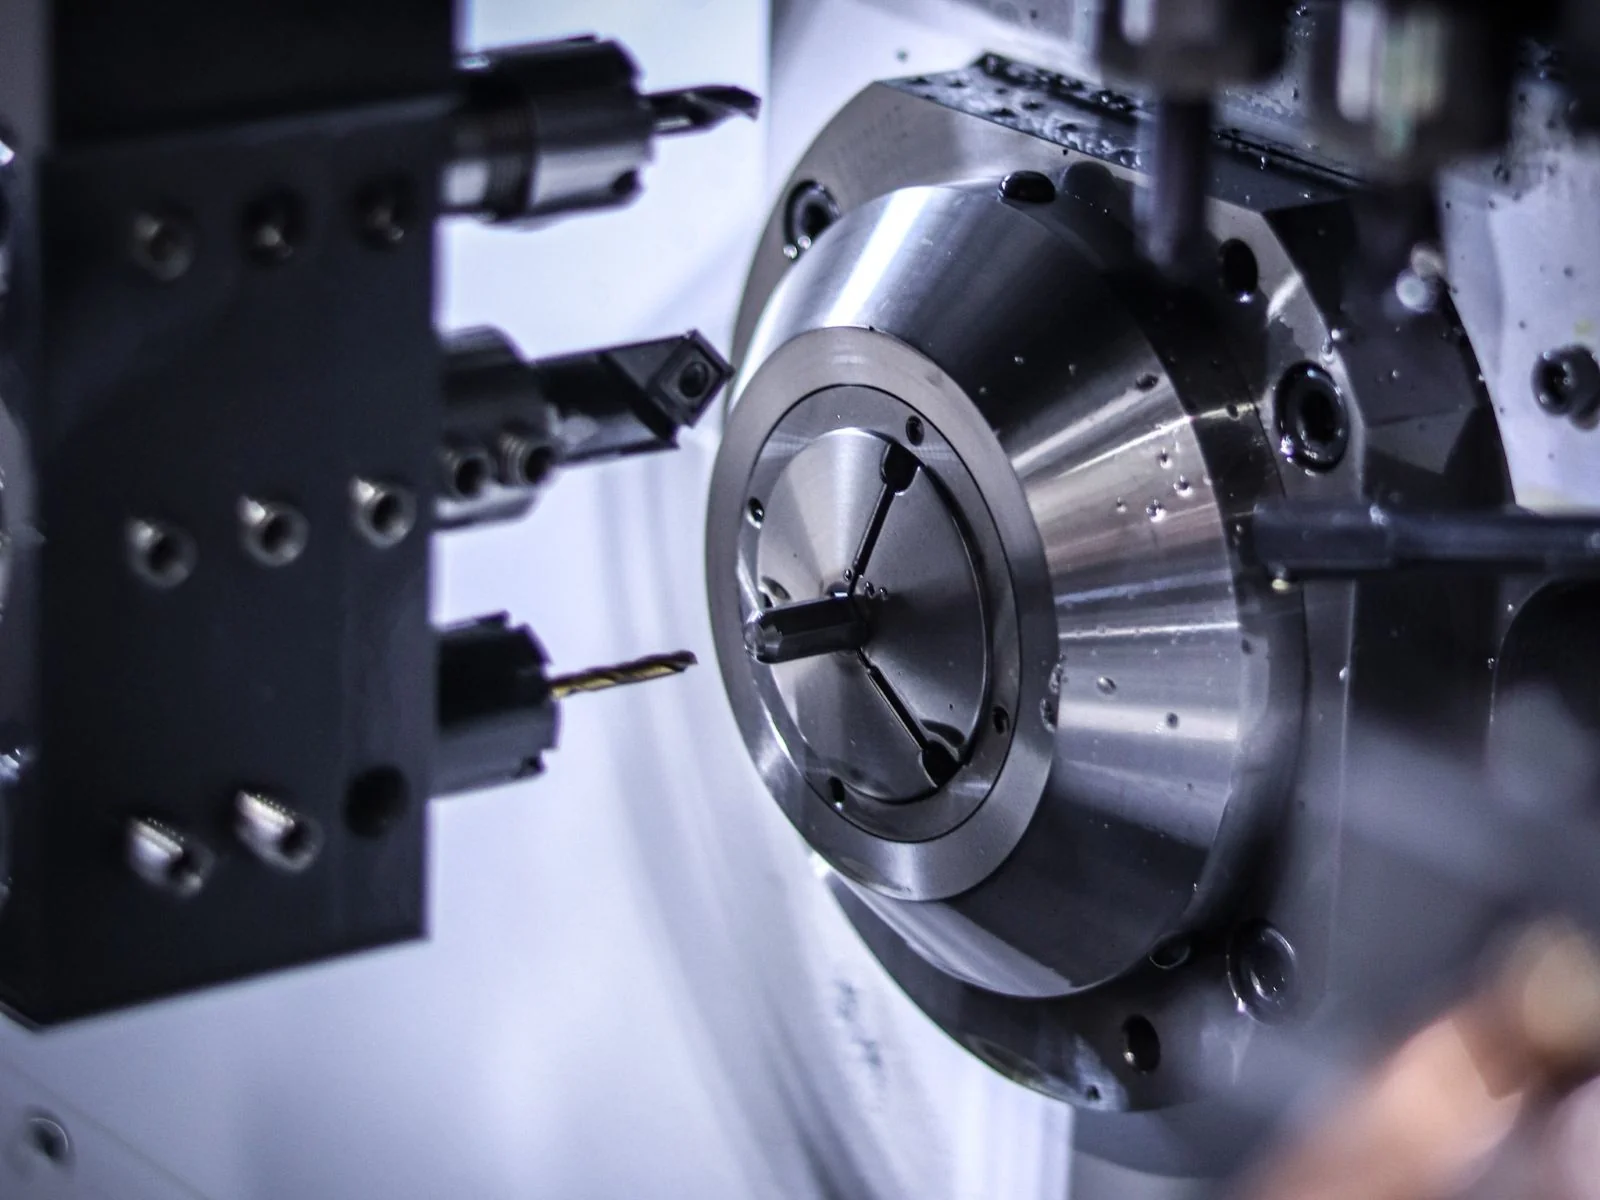
Токарний автомат поздовжнього точіння з ЧПК – це верстат, у якому пруток переміщується разом із рухомою головною бабкою відносно різального інструменту. У типовій конфігурації швейцарського типу пруток проходить через напрямну втулку, розташовану дуже близько до зони різання.
Така конструкція обмежує вільний виступ матеріалу в зоні роботи інструменту. Напрямна втулка підтримує пруток поблизу точки обробки, тим самим зменшуючи його прогин і схильність до вібрації. Це особливо важливо під час обробки довгих, тонких деталей з малим діаметром.
Терміни «токарний автомат поздовжнього точіння», «токарний верстат із рухомою шпиндельною бабкою», «автоматичний токарний верстат швейцарського типу» та «верстат швейцарського типу» – усі вони відносяться до одного сімейства технологій. Однак конкретна конфігурація верстата може відрізнятися залежно від типу деталі, що виготовляється.
Коли доцільно застосовувати токарну обробку на токарних автоматах поздовжнього точіння?
Ця технологія є особливо корисною при серійному виробництві невеликих токарних деталей із пруткового матеріалу, особливо коли геометрія деталі вимагає стабільного ведення матеріалу поблизу зони різання.
До таких деталей, зокрема, належать деталі малого діаметра та стрункі деталі, довжина яких є значною порівняно з діаметром. Обмеження виступу матеріалу допомагає підтримувати стабільніші умови обробки в таких випадках.
Обсяг виробництва також є важливим фактором. Після налаштування процесу токарний автомат поздовжнього точіння може багаторазово повторювати один і той самий цикл для наступних деталей, саме тому ця технологія добре відповідає вимогам повторюваного серійного виробництва.
Однак не кожну дрібну деталь необхідно обробляти на токарному автоматі поздовжнього точіння. Вибір технології визначається сукупністю таких факторів, якгеометрія, матеріал, вимоги креслення та запланований обсяг виробництва. Компанія SABNER оцінює ці фактори перед тим, як підтвердити можливість реалізації проєкту.
Як верстат швейцарського типу забезпечує точне точіння?
Під час обробки тонкого прутка сили, що діють на нього, можуть спричинити прогин або вібрацію. Чим більший вільний виступ матеріалу відносно його діаметра, тим важливішою стає належна опора.
Це особливо важливо під час виробництва невеликих і тонких деталей. Таким чином, конструкція токарного автомата поздовжнього точіння дозволяє виготовляти деталі певної геометрії у спосіб, краще пристосований до їхніх пропорцій, ніж на звичайному токарному верстаті.
Однак сама лише конструкція верстата не гарантує дотримання певного допуску. Точність конкретної деталі також залежить від її геометрії, матеріалу, вимог креслення, інструментів та підготовленого технологічного процесу. Ми підтверджуємо можливість виготовлення деталі після аналізу її документації.
Виробництво з пруткового матеріалу та автоматизація серійного виробництва
Токарні автомати поздовжнього точіння призначені для роботи з прутковим матеріалом. Матеріал автоматично подається в зону обробки, завдяки чому після налаштування процесу наступні деталі можна виготовляти без необхідності ручного затискання окремої заготовки для кожної деталі.
У серійному виробництві важливо не лише виготовити одну правильну деталь, а насамперед повторити підготовлений процес для всієї виробничої партії.
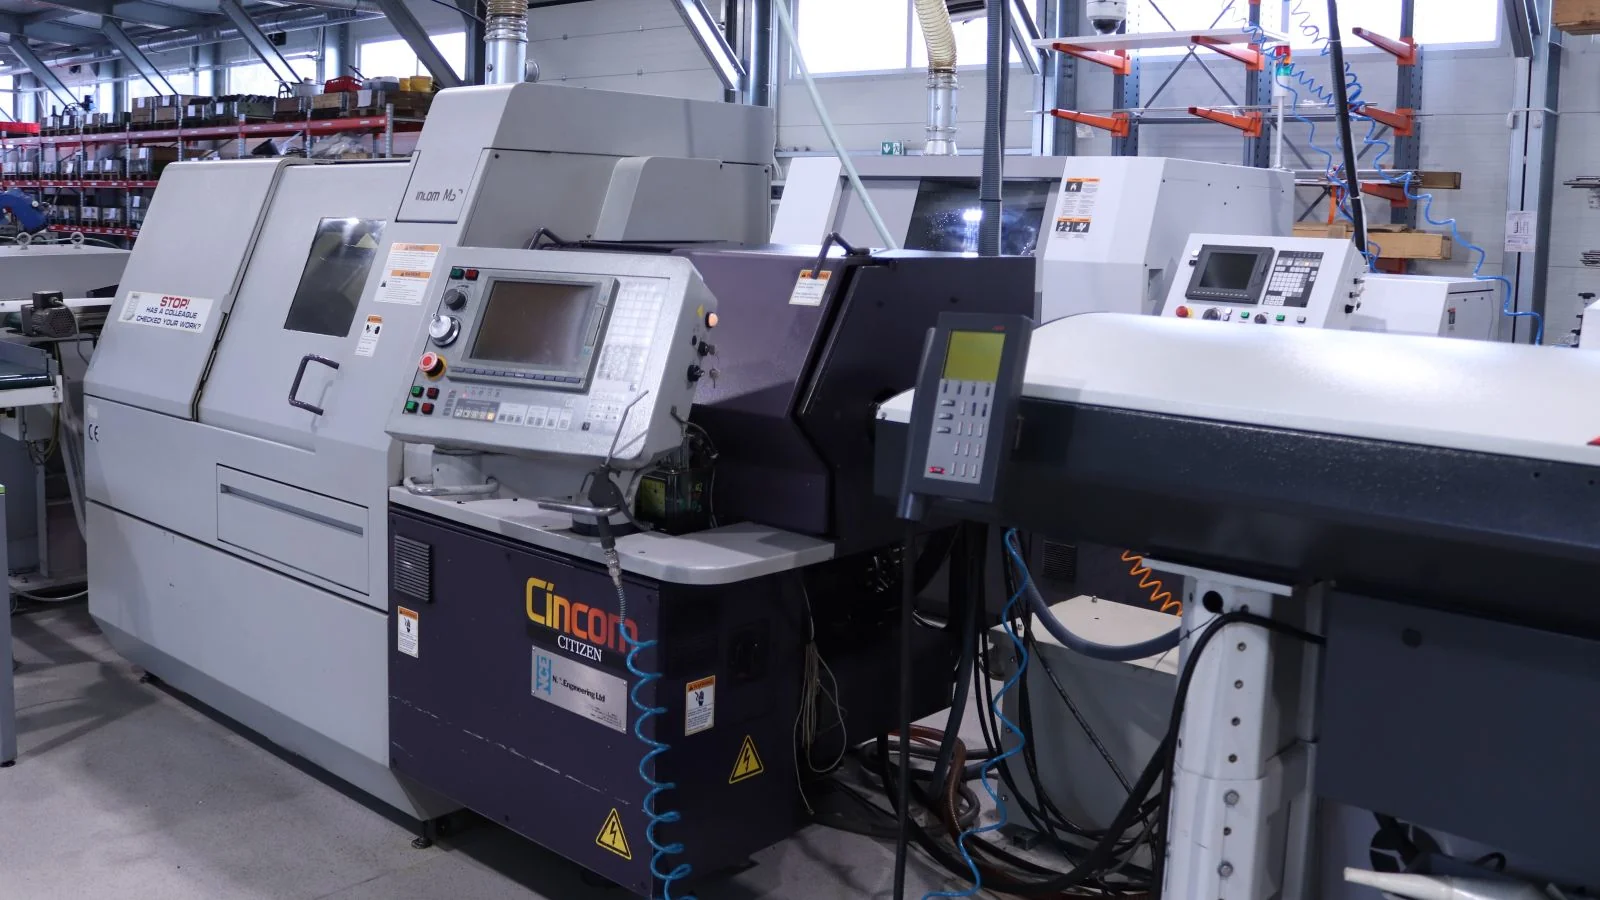
У верстатах SABNER подача матеріалу також поєднується з автоматичним виведенням готових деталей з верстата. Після завершення циклу деталь виходить із зони обробки без необхідності ручного виймання кожної окремої деталі. Це сприяє безперервності процесу, що є характерною рисою серійного виробництва на автоматичних токарних верстатах.
Автоматизація не означає відсутності контролю над виробництвом. Її мета – забезпечити повторюваний метод виконання послідовних циклів відповідно до підготовленої програми та технології виготовлення.
Мінімальна вимога для того, щоб проєкт відповідав критеріям компанії SABNER, становить 10 000 штук на рік на одну деталь. За більших річних обсягів витрати на налагодження процесу розподіляються на більшу кількість деталей, що зазвичай покращує економічну ефективність серійного виробництва.
Якщо проєкт вимагає попереднього підтвердження рішення, зразки або невелика партія можуть слугувати етапом валідації перед початком власне серійного виробництва. Ці послуги не пропонуються як окремі послуги з виготовлення прототипів або дрібносерійного виробництва.
Які типи деталей підходять для точіння на токарних автоматах поздовжнього точіння?
Ця технологія в першу чергу використовується для невеликих деталей, виготовлених із пруткового матеріалу. Осьові деталі є типовим прикладом застосування, але сучасні токарні верстати з ЧПК також дають змогу виготовляти деталі більш складної геометрії в рамках заздалегідь розробленого виробничого процесу.
Чи підходить конкретна деталь для цієї технології, залежить, серед інших факторів, від діаметра та довжини деталі, співвідношення довжини до діаметра, розташування геометричних елементів, матеріалу та розміру партії.
Компанія SABNER використовує токарні автомати поздовжнього точіння для виготовлення невеликих прецизійних деталей відповідно до технічних вимог замовника. Ми не пропонуємо стандартного каталогу продукції. Кожна деталь виготовляється на основі конкретного креслення, моделі або технічних умов проєкту.
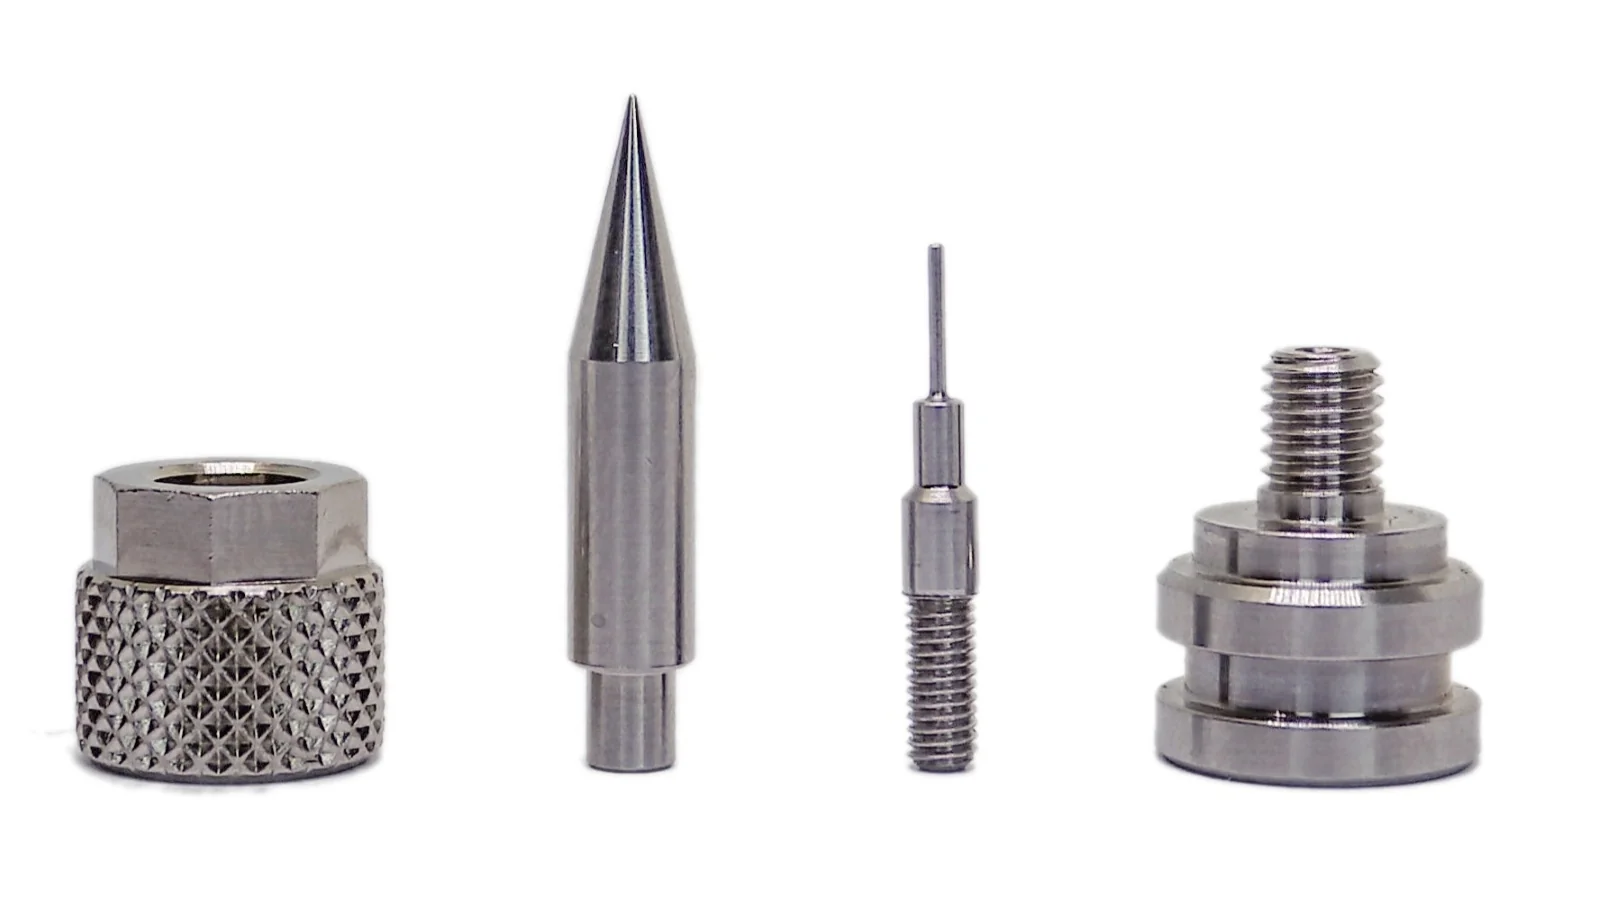
Типові категорії деталей включають, серед іншого, точені деталі, штифти, вставки, фітинги та індивідуальні технічні компоненти, за умови, що їхня геометрія, матеріал та вимоги до виробництва відповідають виробничим можливостям компанії SABNER.
Які матеріали ми обробляємо?
У серійному точенні дрібних деталей компанія SABNER найчастіше використовує нержавіючу сталь, титан та латунь. Це основні групи матеріалів, що входять до поточного виробничого профілю компанії.
Залежно від вимог проєкту ми також розглядаємо алюміній, легкообробні сталі, конструкційні сталі та окремі спеціальні матеріали, зокрема матеріали групи Inconel та інші сплави, що вимагають індивідуального підходу до виготовлення.
Вибір матеріалу впливає на підготовку технологічного процесу; тому ми перевіряємо можливість серійного виробництва конкретної деталі на основі марки матеріалу, геометрії деталі та вимог документації.
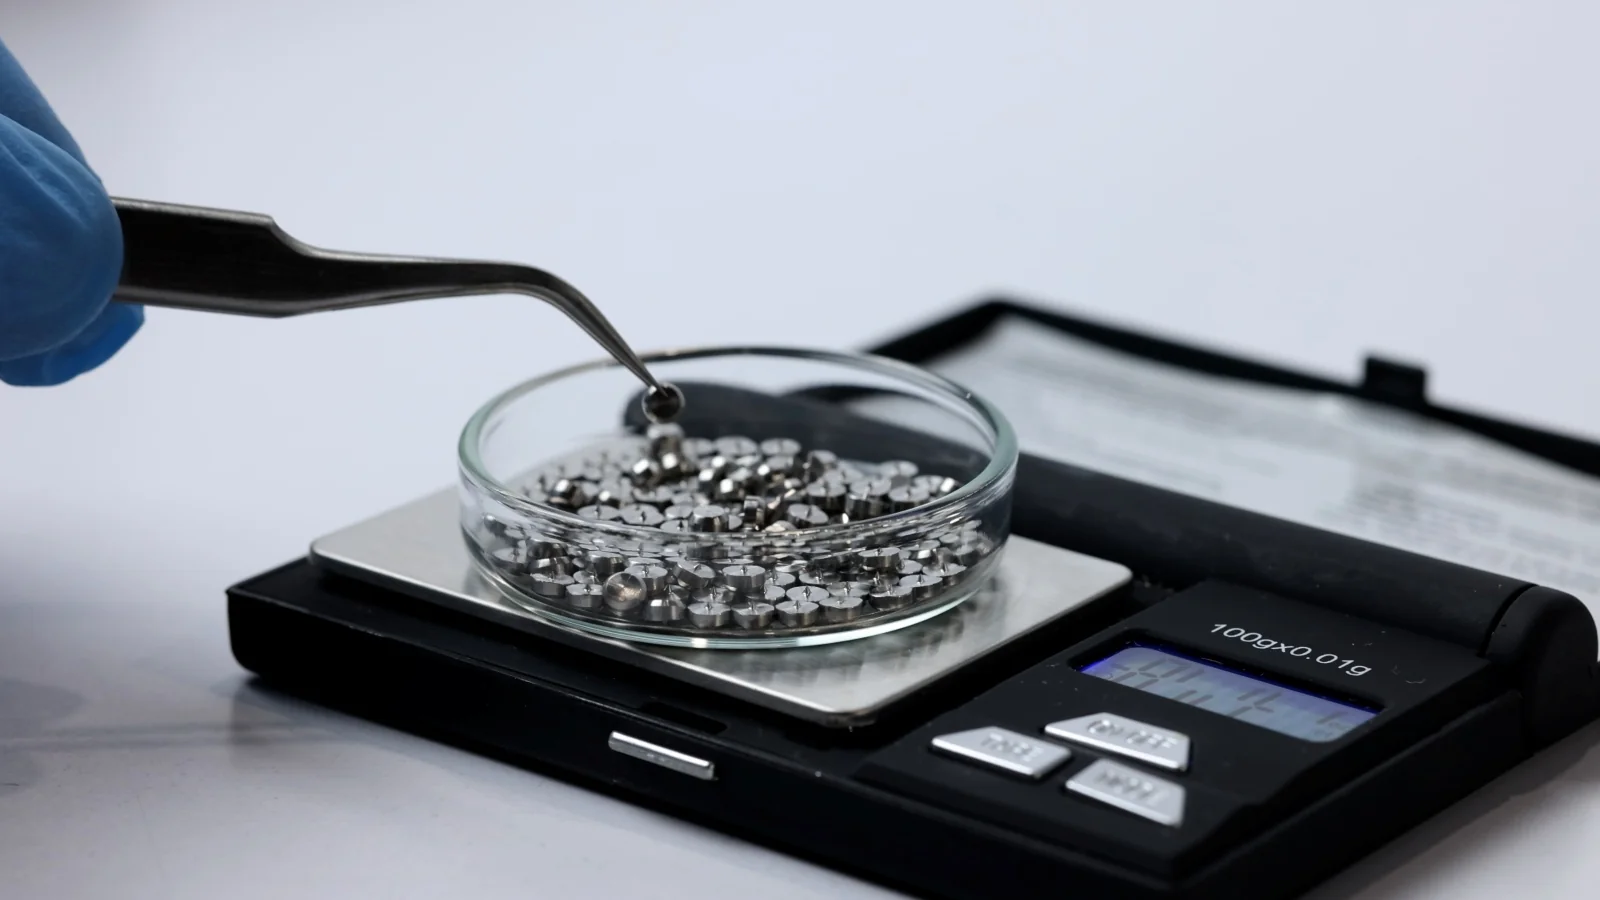
Сфера застосування токарної обробки з ЧПК в компанії SABNER
Компанія SABNER спеціалізується на серійному виробництві дрібних деталей, що піддаються токарній обробці з ЧПК. Типовий обсяг проєкту включає:
| Параметр | Профіль компанії SABNER |
|---|---|
| Діаметр деталі | Ø0,5–12 мм |
| Довжина деталі | 1–150 мм |
| Річний обсяг замовлення | не менше 10 000 одиниць на кожну деталь |
| Основа для виробництва | документація та вимоги замовника |
| Зразки | можливі в рамках етапу валідації проєкту серійного виробництва |
Дотримання основних параметрів розміру та об’єму є першим етапом кваліфікації. Остаточна можливість виготовлення деталі також залежить від геометрії, матеріалу та вимог до якості, зазначених у документації.
Допуски, умови виробництва та ціна визначаються для конкретного проєкту після аналізу його вимог. Відповідно, деталі комерційної пропозиції ґрунтуються на фактичній геометрії та умовах виробництва, а не на загальних можливостях класу верстатів.
Токарні автомати поздовжнього точіння та прецизійне точіння з ЧПК у серійному виробництві
Токарні автомати поздовжнього точіння – одна з технологій, що застосовуються в прецизійному точінні з ЧПК у серійному виробництві. Вони особливо важливі, коли деталь є невеликою або тонкою, обробляється з прутка та потребує стабільної опори матеріалу поблизу зони різання.
Комплексна послуга прецизійного точіння з ЧПК у серійному виробництві також включає оцінку проєкту, підготовку процесу, вимоги до якості та організацію серійного виробництва. Тому вибір токарного верстата швейцарського типу є частиною технологічного рішення, прийнятого для конкретної деталі, а не окремою метою проєкту.
Якщо ви не впевнені, чи підходить для виготовлення деталі технологія швейцарського типу, надішліть свою документацію для аналізу. На її основі ми зможемо оцінити відповідний метод виготовлення.
Що слід надати для оцінки проєкту?
Найкращим відправним пунктом є документація, що визначає деталь. Вона дозволяє нам оцінити не лише основні розміри, а й геометричні особливості та вимоги, що впливають на вибір технології.
До вашого запиту рекомендується додати наступне:
- технічне креслення або 3D-модель
- інформацію про матеріал
- плановий річний обсяг замовлення
- додаткові вимоги до якості або технічні вимоги, що стосуються проєкту
Компанія SABNER спеціалізується на серійному виробництві, тому базовий поріг кваліфікації становить не менше 10 000 одиниць на рік на одну деталь.
Якщо проєкт вимагає попередньої валідації, виготовлення зразків може розглядатися як попередній етап перед початком власне серійного виробництва. Мета полягає в підготовці та валідації рішення, призначеного для повторюваного серійного виробництва.
На основі наданих вами даних ми можемо оцінити, наскільки проєкт відповідає виробничому профілю компанії SABNER, та визначити наступний етап співпраці.
Поширені запитання про токарні автомати поздовжнього точіння з ЧПК
Що означає «токарна обробка швейцарського типу»?
Токарна обробка швейцарського типу – це технологія токарної обробки, що використовує верстат із рухомою шпиндельною бабкою. У типовій конфігурації пруток проходить через напрямну втулку, розташовану поблизу зони різання, що обмежує його вільний виступ під час обробки.
Чим токарний верстат швейцарського типу відрізняється від стандартного токарного верстата з ЧПК?
Найважливіша відмінність полягає в способі переміщення та фіксації матеріалу. У токарному верстаті швейцарського типу пруток переміщується в осьовому напрямку разом із рухомою шпиндельною бабкою відносно інструментів, а в типовій конфігурації швейцарського типу він додатково направляється через напрямну втулку, розташовану поблизу зони обробки.
Які деталі найкраще підходять для точіння на токарних верстатах поздовжнього точіння?
Ця технологія особливо підходить для невеликих токарних деталей та струнких компонентів, для яких стабільне ведення матеріалу поблизу зони різання є перевагою. Однак вибір правильного процесу для конкретного компонента вимагає аналізу його технічної документації.
Чи підходять токарні автомати поздовжнього точіння для серійного виробництва?
Так. Обробка пруткового матеріалу, автоматична подача матеріалу та автоматичне вилучення готових деталей дають змогу повторювати підготовлений цикл для наступних деталей. Компанія SABNER застосовує цю технологію в проєктах серійного виробництва, починаючи з 10 000 одиниць на рік на одну деталь.
Які матеріали можна обробляти на токарних автоматах поздовжнього точіння?
У компанії SABNER основними групами матеріалів є нержавіюча сталь, титан та латунь. Залежно від проєкту також розглядаються алюміній, легкообробні та конструкційні сталі, а також окремі спеціальні матеріали.
Яку інформацію слід надати для оцінки можливості виробництва?
Найважливіша інформація включає документацію на деталь, матеріал, запланований обсяг виробництва та вимоги проєкту. На основі цієї інформації ми можемо оцінити, чи входить деталь у сферу виробничих можливостейSABNER і чи є токарний автомат поздовжнього точіння відповідним рішенням.
Зверніться з запитом щодо серійного виробництва деталей на токарних автоматах поздовжнього точіння
Якщо проєкт передбачає серійне виробництво невеликих прецизійних токарних деталей, будь ласка, надайте документацію на деталь, інформацію про матеріал та запланований річний попит.
Компанія SABNER зазвичай реалізує проєкти в діапазоні Ø0,5–12 мм, з довжиною деталей 1–150 мм та мінімальним обсягом замовлення 10 000 штук на рік на кожну деталь. Після аналізу документації ми зможемо оцінити, чи є токарний автомат поздовжнього точіння з ЧПК правильною технологією для даної деталі, та визначити наступні кроки для реалізації проєкту.