
Productie van messingonderdelen
SABNER produceert kleine precisieonderdelen van messing in serie door middel van CNC-draaien uit staafmateriaal, op basis van de technische documentatie van de klant. Wij zijn gespecialiseerd in B2B-projecten waarbij herhaalbare productie vereist is van onderdelen met diameters variërend van Ø0,5-12 mm en lengtes variërend van 1-150 mm.
Onze focus ligt op projecten met een afname vanaf ongeveer 10.000 stuks per jaar per onderdeel. We analyseren elk onderdeel afzonderlijk op geometrie, materiaal, kwaliteitseisen en de mogelijkheid om de serieproductie stabiel uit te voeren.
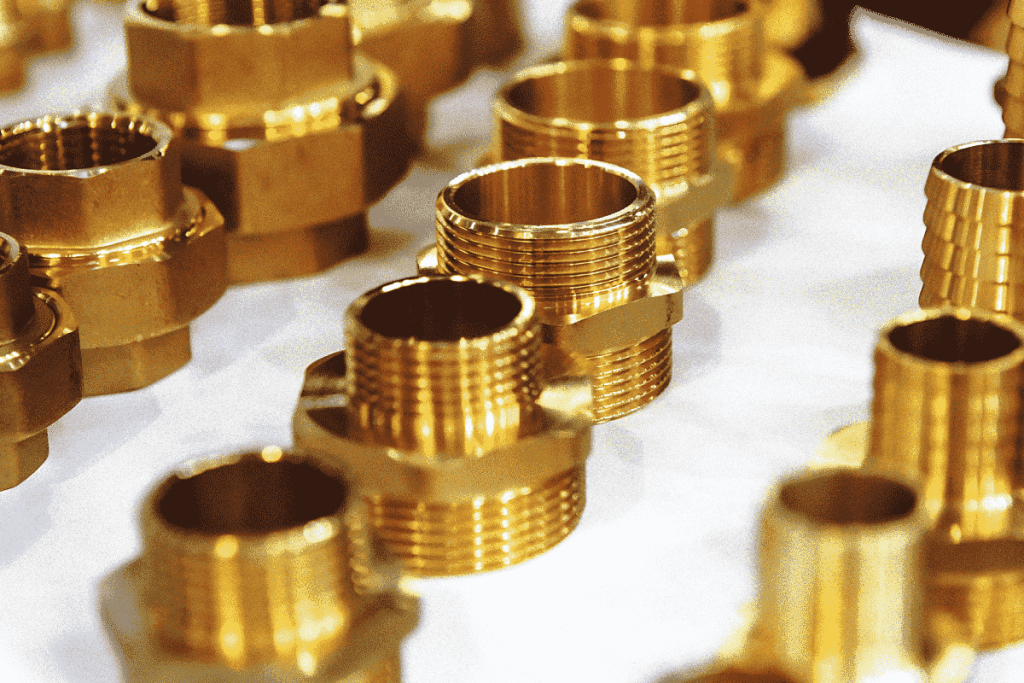
Omvang van de serieproductie van messingonderdelen
De productie van messingonderdelen bij SABNER is gericht op kleine gedraaide onderdelen vervaardigd uit staafmateriaal, die herhaalbaar in opeenvolgende series worden geproduceerd. Dankzij dit productieprofiel kunnen we het proces richten op onderdelen waarbij kleine afmetingen, geometrische stabiliteit, herhaalbaarheid en naleving van de documentatie van de klant van cruciaal belang zijn.
Het basisproductiebereik omvat diameters van Ø0,5 mm tot Ø12 mm en lengtes van 1 mm tot 150 mm. Deze waarden illustreren het kenmerkende specialisatiegebied van SABNER; echter is het niet genoeg om de maakbaarheid te garanderen. Andere belangrijke factoren zijn onder meer de vorm van het onderdeel, de lengte-diameterverhouding, het type schroefdraad en gaten, eisen aan de oppervlakteafwerking, toleranties en de specifieke legering.
Wij voeren de productie uit volgens de documentatie van de klant. Het uitgangspunt kan een 2D-technische tekening, een 3D-model, een overeengekomen specificatie of een goedgekeurd monster zijn. Op basis hiervan kunnen wij de productiemethode, de kritische eisen en de controlemethode beoordelen. Wij passen niet één universele tolerantie toe op alle onderdelen – de eisen moeten voor elk specifiek project afzonderlijk worden vastgesteld.
SABNER richt zich voornamelijk op serieproductie en terugkerende projecten. We werken doorgaans met een afname vanaf ongeveer 10.000 stuks per jaar per onderdeel. Leveringen kunnen in partijen worden georganiseerd volgens het overeengekomen samenwerkingsmodel, terwijl enkele stuks of kleine partijen vooral gerechtvaardigd zijn wanneer ze dienen als een validatiefase voorafgaand aan de daaropvolgende serieproductie.
Welke messingonderdelen vervaardigen wij?
SABNER vervaardigt voornamelijk kleine technische messingonderdelen waarvan de geometrie geschikt is voor CNC-staafdraaien. Dit is geen catalogus met standaardproducten – elk onderdeel wordt vervaardigd volgens de documentatie en eisen van een specifiek project.
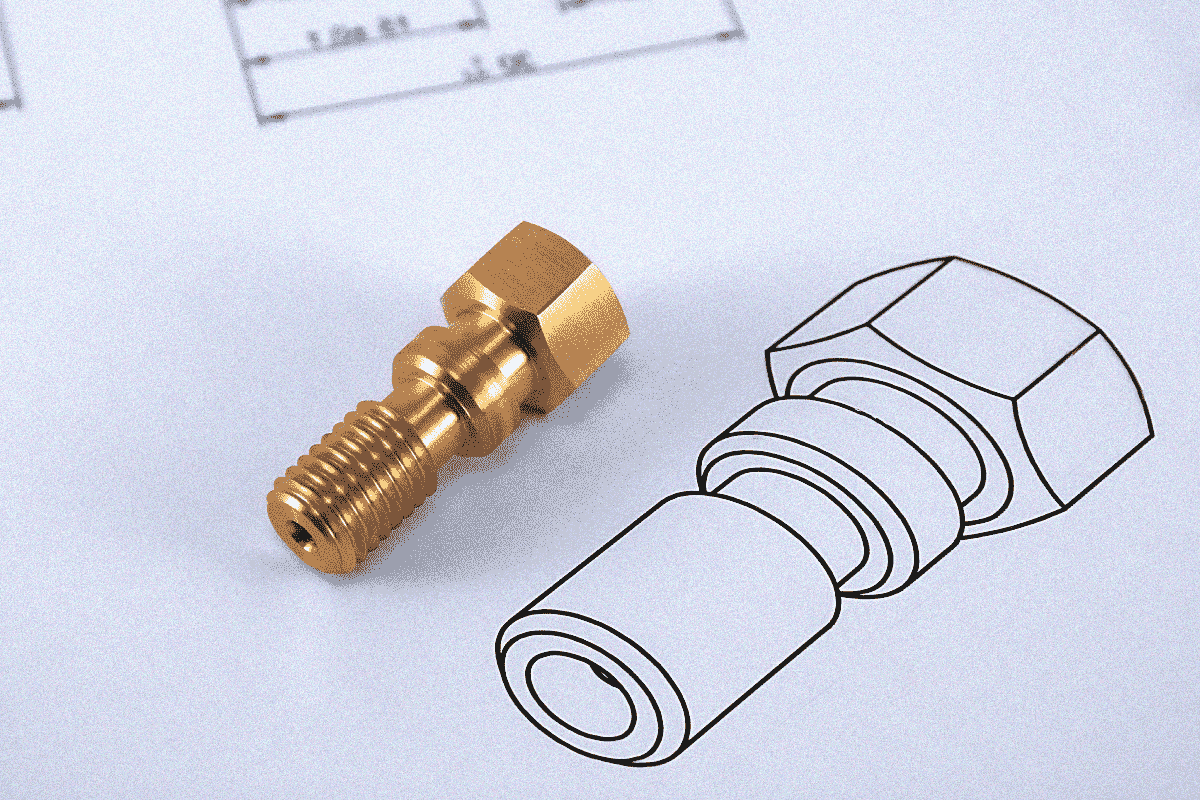
Typische geometrieën zijn onder meer bussen, bussen met schroefdraad, pennen, metalen inzetstukken, schroefdraadelementen, fittingen en andere kleine axiale componenten. Afhankelijk van het onderdeel kan het proces onder andere bestaan uit het aanbrengen van schroefdraad, gaten, groeven, afschuiningen, ondersnijdingen en andere kenmerken die betrouwbaar kunnen worden vervaardigd via het draaiproces.
Dit soort componenten kan worden gebruikt voor verdere assemblage in apparaten, connectoren, hydraulische systemen en pneumatische systemen, elektronica, automatisering en andere industriële toepassingen. Voor SABNER is echter belangrijker dan de branche zelf dat het onderdeel voldoet aan het productieprofiel en dat consistente eisen kunnen worden gehandhaafd in opeenvolgende series.
Als het productieproces voor een onderdeel nog niet definitief is vastgesteld, kunnen we aan de hand van de documentatie beoordelen of het effectief als gedraaid onderdeel kan worden geproduceerd. De beslissing is dan ook niet alleen gebaseerd op de naam van het onderdeel, maar op de daadwerkelijke geometrie, het materiaal en de functionele eisen.
Messing bij CNC-draaien voor serieproductie
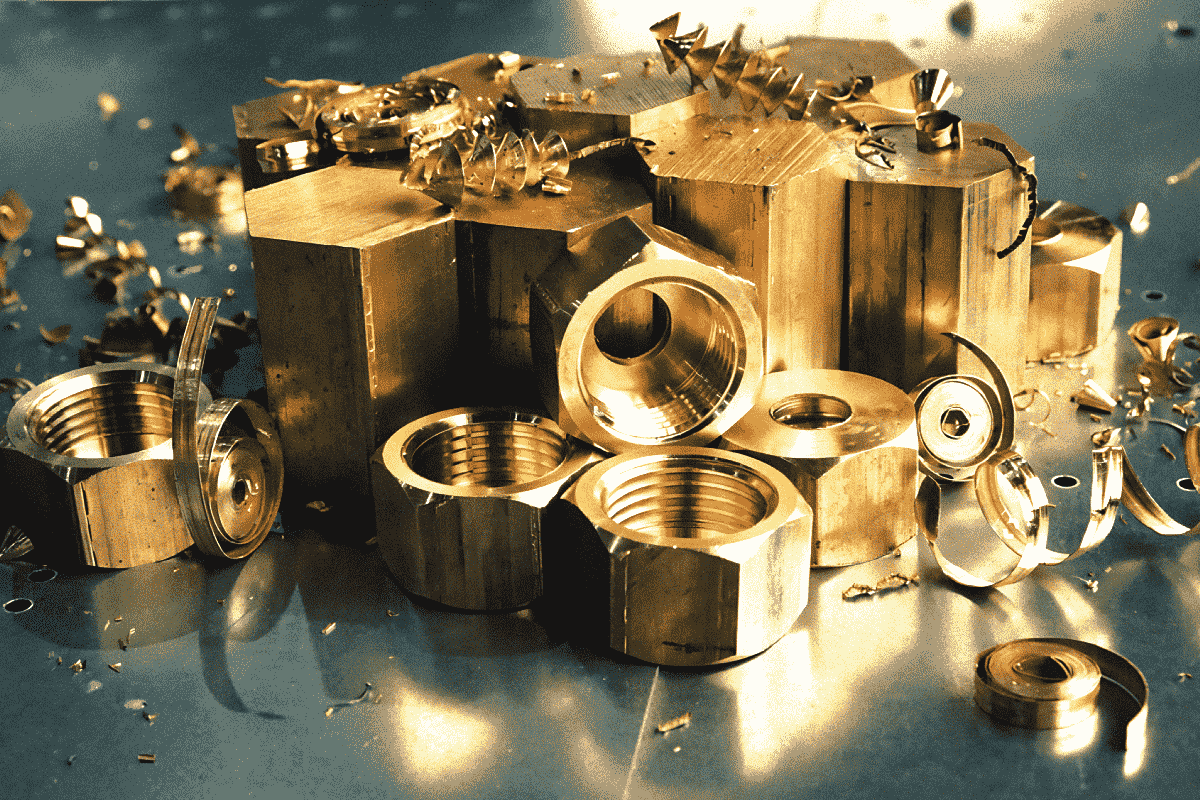
Messing is een materiaal dat vaak wordt gebruikt voor de productie van kleine verspaande onderdelen, maar de bewerkbaarheid hangt af van de specifieke legering. Daarom mag het materiaal niet worden gezien als een uniforme groep met vergelijkbaar gedrag tijdens het verspanen.
Bepaalde messinglegeringen die specifiek voor verspaning zijn bedoeld, hebben een gunstige verspaanbaarheid en zijn goed geschikt voor CNC-draaien in serieproductie. Voor de fabrikant draagt dit bij aan de mogelijkheid om een stabiel proces op te zetten; bewerkingsparameters, gereedschappen en controlemethoden moeten echter altijd worden afgestemd op de specifieke legering en de geometrie van het onderdeel.
Bij de materiaalkeuze is niet alleen het productieproces zelf van belang. De messinglegering moet voldoen aan de functionele eisen van het onderdeel zoals gespecificeerd in de documentatie, bijvoorbeeld met betrekking tot de gebruiksomgeving, mechanische eigenschappen, oppervlakteafwerking of verdere assemblage. Indien het materiaal door de ontwerper is vastgesteld, beoordeelt SABNER het project op basis van de gespecificeerde legering. Als de documentatie moet worden verduidelijkt, dient het materiaal te worden overeengekomen voordat de projecteisen definitief worden vastgesteld.
Op onze website geven wij geen vaste lijst van legeringen die voor elk project zonder meer beschikbaar zijn. De toepasbaarheid van een specifiek materiaal moet worden bevestigd tijdens de analyse van de aanvraag, samen met de geometrie, de kwaliteitseisen en het geplande volume.
Van documentatie tot serieproductie van onderdelen
Een productieproject voor messingonderdelen begint met een analyse van de documentatie en een maakbaarheidsbeoordeling. Wij beoordelen de basisgegevens, de geometrie, het materiaal, de kritische eisen en het geplande volume. Deze fase heeft als doel te onderzoeken of het onderdeel aansluit bij het productieprofiel van SABNER en welke basisprincipes moeten worden afgesproken voordat het proces wordt voorbereid.
Zodra het project is goedgekeurd, worden de productievereisten verduidelijkt en geordend en wordt het productieproces voorbereid. Dit omvat onder andere het bepalen van de volgorde van de bewerkingen, de benodigde middelen en de controlemethode voor afmetingen en kenmerken die cruciaal zijn voor de functie van het onderdeel. Daardoor is de productie niet uitsluitend gebaseerd op de instelling van de machine, maar op een overeengekomen reeks eisen en controlecriteria.
Voor de start van de serieproductie wordt het eerste onderdeel (First-Off) geproduceerd, gemeten en beoordeeld. Indien het project aanvullende validatie vereist, kunnen monsters of een validatiebatch worden geproduceerd om de montage, functie of conformiteit te verifiëren voordat de reguliere leveringen van start gaan. Deze fase maakt deel uit van de opstart van een serieproductieproject en is geen afzonderlijke dienst voor de productie van losse stuks.
Na goedkeuring van de opstart begint de serieproductie. Het controleproces vindt plaats volgens het vastgestelde schema, en de geproduceerde partij ondergaat een laatste controle voordat deze gereed is voor verpakking en verzending. Voor volgende orders dienen de overeengekomen documentatie en projectvereisten als uitgangspunt.
Kwaliteitscontrole bij de serieproductie van messingonderdelen
Kwaliteitscontrole wordt gepland voor een specifiek onderdeel en de bijbehorende vereisten, in plaats van volgens één vast sjabloon voor alle onderdelen. Kritische afmetingen en kenmerken worden afgeleid uit de documentatie van de klant, en op basis hiervan wordt de controlemethode tijdens de procesopstart en de serieproductie bepaald.
Het proces omvat ingangscontrole van het materiaal, verificatie van het eerste onderdeel (First-Off), controles tijdens de productie en een eindcontrole van de partij. Als het eerste onderdeel niet aan de overeengekomen eisen voldoet, wordt het proces gecorrigeerd voordat de serieproductie van start gaat. Dit helpt het risico te minimaliseren dat de productie met onjuiste instellingen wordt voortgezet.
Tijdens de productie worden metingen uitgevoerd volgens een controleplan dat is afgestemd op de kenmerken van het onderdeel. De omvang van de kwaliteitsdocumentatie en aanvullende eisen kunnen per project verschillen en moeten daarom tijdens de offertefase en het technische overleg worden gespecificeerd.
SABNER hanteert een kwaliteitsmanagementsysteem dat voldoet aan ISO 9001:2015 en een milieumanagementsysteem dat voldoet aan ISO 14001:2015. Deze certificeringen ondersteunen een gestructureerde aanpak van processen, maar de definitieve acceptatiecriteria voor een specifiek onderdeel zijn altijd gebaseerd op de documentatie en afspraken voor dat specifieke project.
Wat moet u aanleveren voor de beoordeling van de productie van messingonderdelen?
De beste basis voor de beoordeling van een project is een 2D-technische tekening en, indien beschikbaar, een 3D-model. De documentatie moet de geometrie, het materiaal en de functionele eisen van het onderdeel duidelijk weergeven.
Het is ook raadzaam om de geplande jaarlijkse afname en informatie over de verwachte leveringswijze bij uw aanvraag te voegen. Wanneer het project aanzienlijke afmetingen, vereisten voor oppervlakteafwerking, schroefdraad, materiaal, controle of extra bewerkingen vereist, dienen deze in de documentatie te worden vermeld. Dit stelt ons in staat het project te beoordelen zonder de offerte op aannames te baseren.
Als nog niet alle gegevens beschikbaar zijn, kunt u de beschikbare documentatie en gegevens indienen voor een voorlopige beoordeling. SABNER zal dan vaststellen welke informatie ontbreekt voor verdere analyse. Voor een project dat resulteert in serieproductie, kan ook een monster als referentie worden ingezet, maar de definitieve vereisten moeten worden toegelicht en overeengekomen voordat de productie begint.
Veelgestelde vragen over de productie van messingonderdelen
Wat is de minimale jaarlijkse afname?
SABNER richt zich op serie- en terugkerende projecten, doorgaans vanaf ongeveer 10.000 stuks per jaar per onderdeel. De omvang van een enkele zending kan worden bepaald binnen het kader van een specifiek samenwerkingsmodel. Kleine series of monsters worden voornamelijk geproduceerd wanneer deze dienen als een stap die leidt naar daaropvolgende serieproductie.
Welke bestanden kan ik indienen voor een offerte?
Het is het beste om een 2D-technische tekening in te dienen en, indien beschikbaar, een 3D-model. Voor de beoordeling is ook informatie nodig over het materiaal, het geplande volume en de eisen die relevant zijn voor de functie van het onderdeel. Hoe eenduidiger de aangeleverde gegevens, hoe nauwkeuriger de maakbaarheid van het project kan worden beoordeeld.
Is het mogelijk om monsters te produceren voordat de volledige serieproductie van start gaat?
Ja, monsters of een validatiebatch kunnen deel uitmaken van de opstart van een serieproductieproject als deze nodig zijn om de geometrie, montage, functie of andere eisen te bevestigen vóór de reguliere productie. SABNER beschouwt de productie van losse stuks en kleine series echter niet als een afzonderlijk productiemodel.
Hoe wordt de kwaliteit van de vervaardigde onderdelen gecontroleerd?
De kwaliteitscontrole wordt gepland op basis van de documentatie en de kritische kenmerken van het specifieke onderdeel. Het proces omvat de ingangscontrole van het materiaal, meten van het eerste onderdeel (First-Off), tussentijdse controles en een eindcontrole van de partij. De gedetailleerde omvang van de documentatie en metingen wordt overeengekomen op basis van de projectvereisten.
Documentatie voor messingonderdelen indienen
Als het project betrekking heeft op serieproductie van kleine messingonderdelen, dient u technische documentatie en informatie over uw geplande jaarlijkse afname in te dienen. Op basis hiervan kan SABNER beoordelen of de geometrie, het materiaal en de eisen geschikt zijn voor het CNC-staafdraaiproces.