
Produzione di componenti in ottone
SABNER produce in serie piccoli componenti di precisione in ottone mediante tornitura CNC da barra, secondo la documentazione tecnica fornita dal cliente. Siamo specializzati in progetti B2B che richiedono la produzione ripetibile di componenti con diametri di Ø0,5-12 mm e lunghezze di 1-150 mm.
Ci concentriamo soprattutto su progetti con un fabbisogno di circa 10.000 pezzi annui per componente o superiore. Per ogni componente valutiamo la geometria, il materiale, i requisiti di qualità e la fattibilità di una produzione in serie stabile.
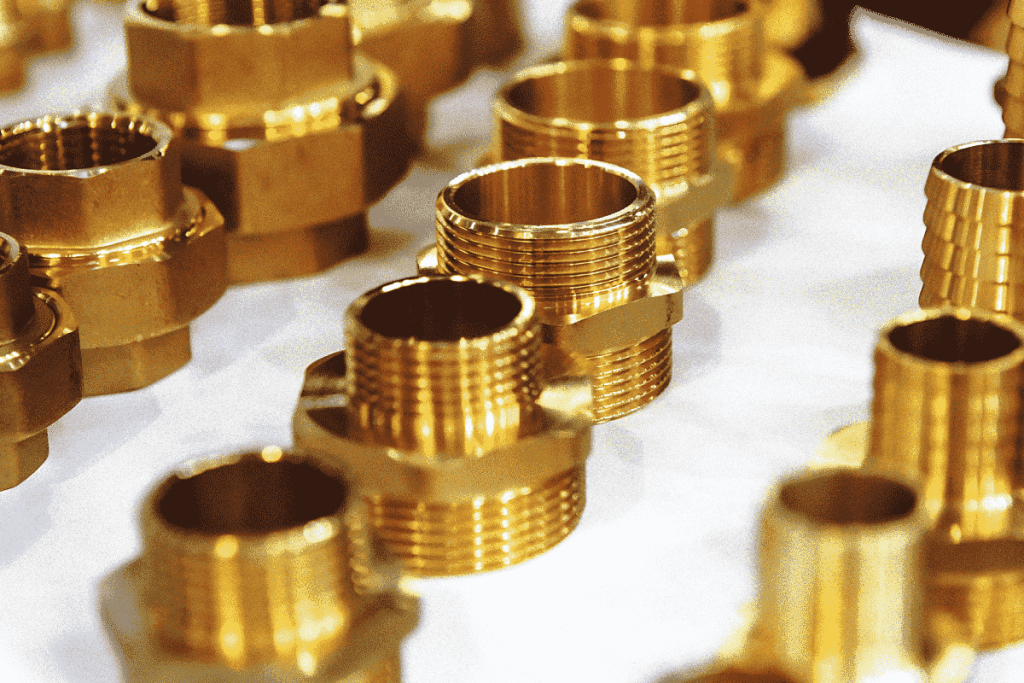
Ambito della produzione in serie di componenti in ottone
La produzione di componenti in ottone presso SABNER è incentrata su piccoli pezzi torniti ricavati da barra, prodotti con caratteristiche costanti da un lotto all’altro. Questa specializzazione ci permette di concentrarci su componenti per i quali sono essenziali le dimensioni ridotte, la stabilità geometrica, la ripetibilità e la conformità alla documentazione del cliente.
Il campo produttivo tipico comprende diametri da Ø0,5 mm a Ø12 mm e lunghezze da 1 mm a 150 mm. Questi valori indicano l’ambito produttivo abituale di SABNER; tuttavia, rientrare in tali intervalli non garantisce, di per sé, la fattibilità del progetto. Tra gli altri fattori da considerare figurano la forma del pezzo, il rapporto lunghezza-diametro, il tipo di filettature e fori, i requisiti di finitura superficiale, le tolleranze e la lega di ottone prevista.
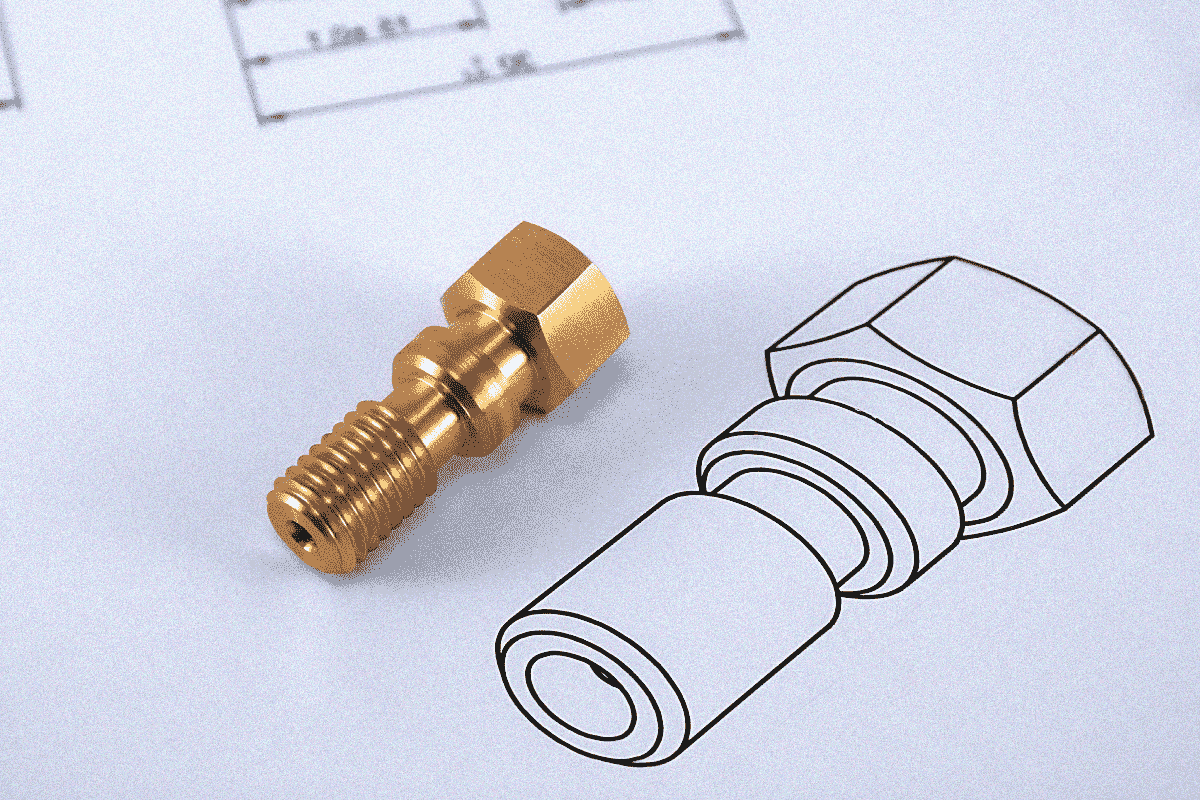
La produzione avviene secondo la documentazione del cliente. Il punto di partenza può essere un disegno tecnico 2D, un modello 3D, una specifica concordata o un campione approvato. Questi elementi ci consentono di valutare il metodo di lavorazione, i requisiti critici e le modalità di controllo. Non applichiamo un’unica tolleranza standard indistintamente a tutti i componenti: i requisiti devono essere definiti per ogni singolo progetto.
SABNER si concentra principalmente su progetti continuativi di produzione in serie. In genere, prendiamo in considerazione richieste di circa 10.000 pezzi annui per componente o superiori. Le consegne possono essere organizzate in lotti secondo le modalità di fornitura concordate, mentre i pezzi singoli e i piccoli lotti sono previsti soprattutto come fase di validazione prima della successiva produzione in serie.
Quali componenti in ottone produciamo?
SABNER produce principalmente piccoli componenti tecnici in ottone la cui geometria è adatta alla tornitura CNC da barra. Non offriamo un catalogo di prodotti standard: ogni componente viene realizzato secondo la documentazione e i requisiti di uno specifico progetto.
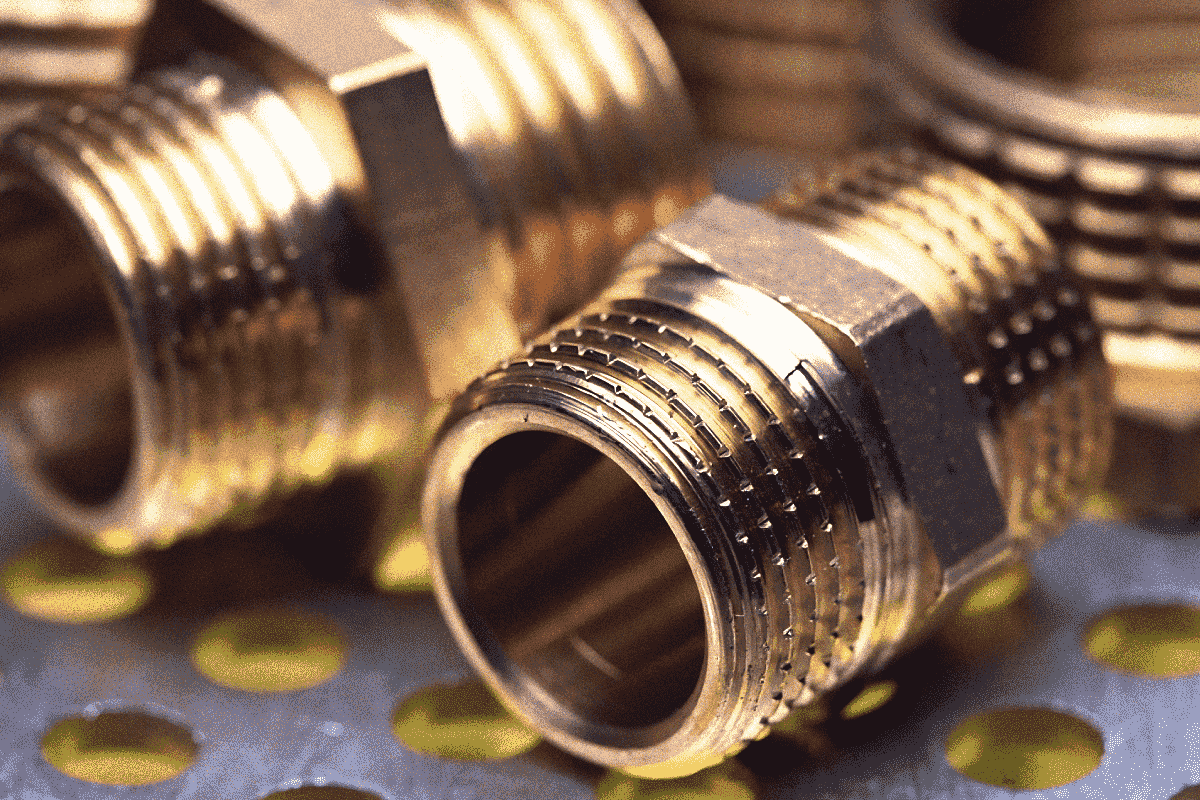
Tra i componenti più comuni figurano boccole, boccole filettate, perni, inserti metallici, elementi filettati, raccordi e altri piccoli componenti assiali. A seconda del pezzo, il processo può includere, tra l’altro, la realizzazione di filettature, fori, scanalature, smussature, sottosquadri e altre caratteristiche geometriche realizzabili in modo affidabile mediante tornitura da barra.
Questi componenti possono essere impiegati in dispositivi, connettori, sistemi idraulici e pneumatici, elettronica, automazione e altre applicazioni industriali. Per SABNER, tuttavia, più importante del settore in sé è la compatibilità del componente con le tecnologie impiegate e la capacità di rispettare gli stessi requisiti da un lotto all’altro.
Se la tecnologia di lavorazione di un pezzo non è ancora stata definita, la documentazione consente di valutare se possa essere realizzato efficacemente mediante tornitura. La decisione non si basa quindi esclusivamente sul nome del componente, ma sulla sua geometria effettiva, sul materiale e sui requisiti funzionali.
L’ottone nella tornitura CNC per la produzione in serie
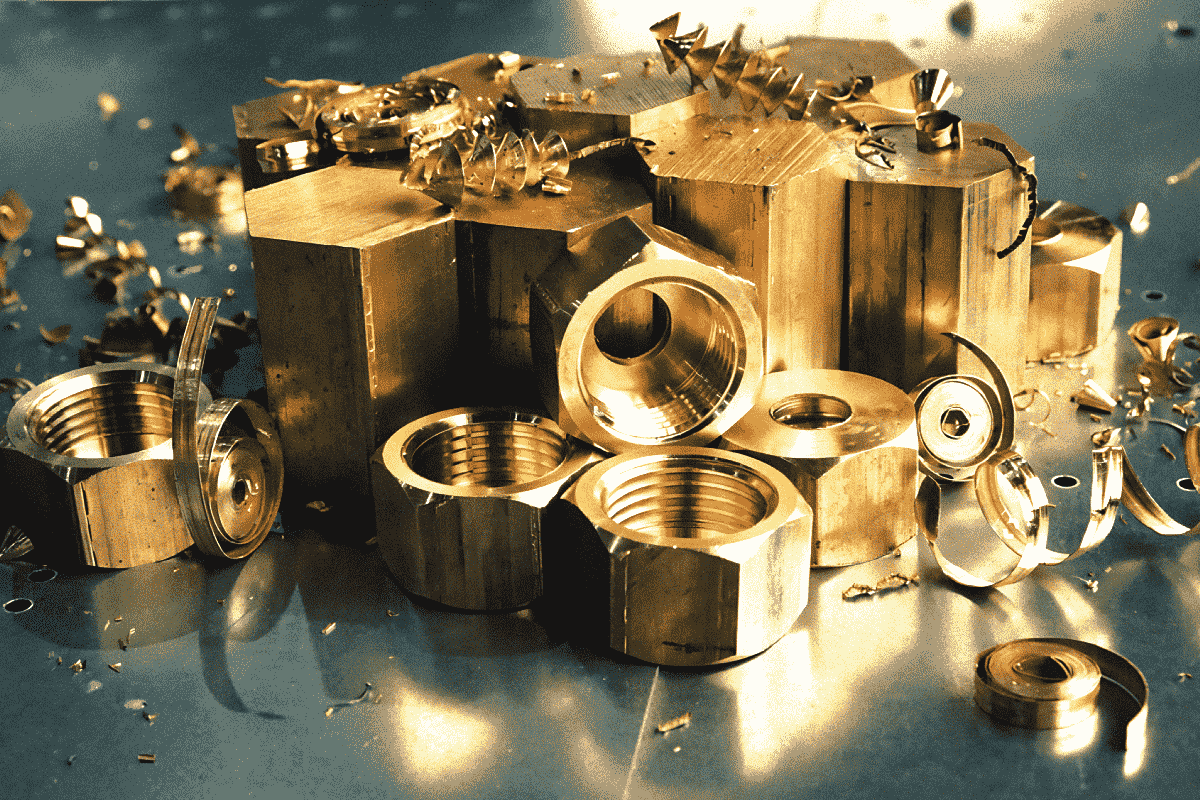
L’ottone è ampiamente utilizzato per produrre piccoli componenti mediante lavorazioni per asportazione di truciolo, ma la sua lavorabilità dipende dalla specifica lega. Per questo motivo, non tutte le leghe di ottone si comportano allo stesso modo durante la lavorazione.
Alcune leghe di ottone, in particolare quelle destinate alle lavorazioni per asportazione di truciolo, presentano una buona lavorabilità e si prestano alla tornitura CNC in serie. Questo favorisce la messa a punto di un processo stabile; tuttavia, i parametri di lavorazione, gli utensili e le modalità di controllo devono sempre essere adattati alla lega specifica e alla geometria del pezzo.
La scelta del materiale non dipende soltanto dal processo produttivo. La lega di ottone deve soddisfare i requisiti funzionali del pezzo indicati nella documentazione, ad esempio in termini di condizioni di esercizio, proprietà meccaniche, finitura superficiale o successivo assemblaggio. Se il materiale è stato definito dal progettista, SABNER valuta il progetto sulla base della lega indicata. Se la documentazione richiede ulteriori precisazioni, il materiale deve essere concordato prima di definire in via definitiva i requisiti del progetto.
Sul nostro sito non pubblichiamo un elenco di leghe di ottone disponibili indistintamente per tutti i progetti. La fattibilità di una specifica lega deve essere confermata durante l’analisi della richiesta, insieme alla geometria, ai requisiti di qualità e al volume previsto.
Dalla documentazione alla produzione in serie dei componenti
Ogni progetto per la produzione di componenti in ottone prende avvio dall’esame della documentazione e dall’analisi di fattibilità. Vengono esaminate le informazioni iniziali, la geometria, il materiale, i requisiti critici e il volume previsto. L’obiettivo di questa fase è stabilire se il componente è compatibile con il profilo produttivo di SABNER e quali aspetti occorra definire prima di predisporre il processo produttivo.
Una volta approvato il progetto, si precisano i requisiti di produzione e si predispone il processo produttivo. Questa fase comprende, tra l’altro, la definizione della sequenza delle operazioni, delle risorse necessarie e delle modalità di controllo delle dimensioni e delle caratteristiche essenziali per il funzionamento del componente. La produzione non si basa quindi esclusivamente sulla configurazione della macchina, ma su requisiti e criteri di controllo concordati.
Prima dell’avvio della produzione in serie si realizza il primo pezzo (First-Off), che viene misurato e valutato. Se il progetto richiede un’ulteriore validazione, possono essere realizzati campioni o un lotto di validazione per verificare l’assemblaggio, il funzionamento o la conformità prima dell’inizio delle forniture regolari. Questa fase fa parte dell’avviamento di un progetto di produzione in serie e non costituisce un servizio autonomo di produzione di pezzi singoli.
Una volta approvata la fase di avvio, ha inizio la produzione in serie. I controlli vengono eseguiti secondo il piano stabilito e il lotto finito viene sottoposto al controllo finale prima dell’autorizzazione all’imballaggio e alla spedizione. Per gli ordini successivi, la documentazione concordata e i requisiti del progetto restano il riferimento per la produzione.
Controllo qualità nella produzione in serie di componenti in ottone
Il controllo qualità viene pianificato in funzione dello specifico componente e dei suoi requisiti, anziché applicare criteri identici a tutti i pezzi. Le dimensioni e le caratteristiche critiche derivano dalla documentazione del cliente e costituiscono la base per definire le modalità di controllo durante l’avviamento e la produzione in serie.
Il processo comprende il controllo in accettazione del materiale, la verifica del primo pezzo (First-Off), i controlli in corso di produzione e il controllo finale del lotto. Se il primo pezzo non soddisfa i requisiti concordati, si interviene sul processo prima di autorizzare la produzione in serie. Ciò consente di ridurre il rischio di proseguire la produzione con parametri errati.
Durante la produzione, le misurazioni vengono eseguite secondo un piano di controllo adeguato alle caratteristiche del pezzo. La documentazione di qualità richiesta e gli eventuali requisiti aggiuntivi possono variare da un progetto all’altro e devono pertanto essere definiti nella fase di richiesta e di confronto tecnico.
SABNER dispone di un sistema di gestione della qualità conforme alla norma ISO 9001:2015 e di un sistema di gestione ambientale conforme alla norma ISO 14001:2015. Queste certificazioni contribuiscono a un approccio strutturato alla gestione dei processi, ma i criteri finali di accettazione dello specifico componente derivano sempre dalla documentazione e dagli accordi relativi al progetto.
Quali documenti inviare per valutare un progetto in ottone?
Per valutare un progetto, è preferibile disporre di un disegno tecnico 2D e, se disponibile, di un modello 3D. La documentazione deve consentire di comprendere chiaramente la geometria del componente, il materiale e i requisiti rilevanti per la sua funzione.
È inoltre consigliabile indicare nella richiesta il fabbisogno annuo previsto e le modalità di consegna previste. Eventuali quote critiche e requisiti relativi a finitura superficiale, filettature, materiale, controlli o lavorazioni aggiuntive devono essere riportati nella documentazione. Ciò consente di valutare il progetto senza basare il preventivo su ipotesi.
Se la documentazione non è ancora completa, è comunque possibile inviare quanto disponibile per una valutazione preliminare. SABNER indicherà quali informazioni mancano per proseguire l’analisi. Per un progetto destinato alla produzione in serie, anche un campione può costituire un riferimento, ma i requisiti finali devono essere definiti e concordati prima dell’avvio della produzione in serie.
Domande frequenti sulla produzione di componenti in ottone
Qual è il fabbisogno annuo minimo?
SABNER si concentra su progetti continuativi di produzione in serie, con un fabbisogno generalmente di circa 10.000 pezzi annui per componente o superiore. Le quantità per singola consegna vengono definite in base agli accordi di fornitura. Campioni e piccoli lotti vengono realizzati soprattutto come fase preparatoria alla successiva produzione in serie.
Quali file posso inviare per un preventivo?
È preferibile inviare un disegno tecnico 2D e, se disponibile, un modello 3D. Per la valutazione sono necessarie anche informazioni sul materiale, sul volume previsto e sui requisiti rilevanti per la funzione del componente. Quanto più chiari e precisi sono i dati forniti, tanto più accurata sarà la valutazione della fattibilità del progetto.
È possibile realizzare campioni prima dell’avvio della produzione in serie a pieno regime?
Sì. I campioni o un lotto di validazione possono far parte dell’avviamento di un progetto di produzione in serie se sono necessari per confermare la geometria, l’assemblaggio, la funzione o altri requisiti prima dell’avvio della produzione in serie. SABNER non offre tuttavia la produzione di pezzi singoli o piccole serie come servizio autonomo.
Come viene controllata la qualità dei componenti prodotti?
Il controllo qualità viene pianificato sulla base della documentazione e delle caratteristiche critiche dello specifico componente. Il processo comprende il controllo in accettazione del materiale, la misurazione del primo pezzo (First-Off), i controlli in corso di produzione e il controllo finale del lotto. L’estensione delle misurazioni e la documentazione richiesta vengono concordate in base ai requisiti del progetto.
Invia la documentazione relativa ai componenti in ottone
Se il tuo progetto prevede la produzione in serie di piccoli componenti in ottone, inviaci la documentazione tecnica e le informazioni sul fabbisogno previsto. Sulla base di questi dati, SABNER potrà verificare che la geometria, il materiale e i requisiti siano compatibili con il processo di tornitura CNC da barra.