
Produkcja części ze stopów specjalnych
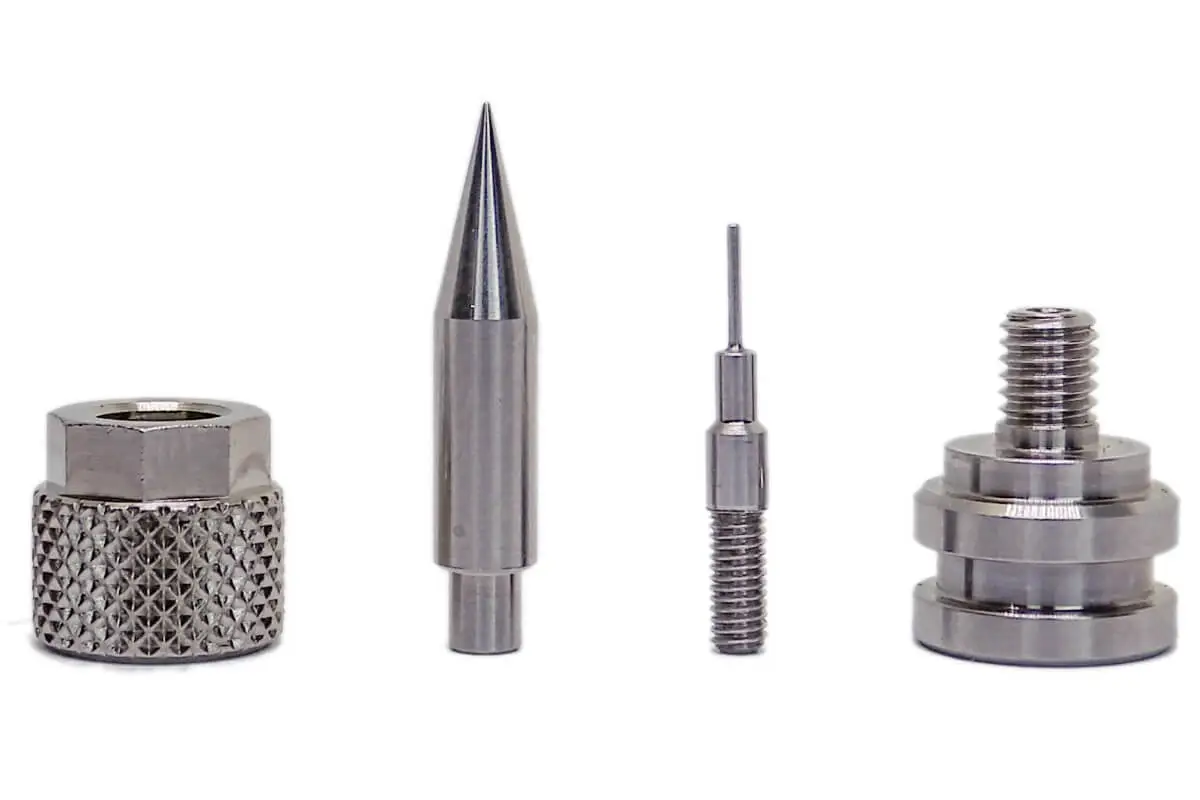
SABNER seryjnie produkuje małe precyzyjne części toczone CNC z wybranych stopów specjalnych, w tym materiałów z grup INCONEL, NIMONIC, MONEL oraz AMPCO. Typowy zakres produkcji obejmuje średnice Ø0,5-12 mm i długości 1-150 mm, a minimalne zapotrzebowanie wynosi 10 000 sztuk rocznie na jeden komponent.
Przy stopach specjalnych sama nazwa materiału nie wystarcza do potwierdzenia możliwości wykonania części. Każdy projekt jest analizowany z uwzględnieniem geometrii detalu, tolerancji, wymagań jakościowych, sposobu pomiaru oraz planowanego wolumenu.
Czy projekt ze stopu specjalnego pasuje do SABNER?
SABNER koncentruje się na seryjnym toczeniu CNC małych, precyzyjnych elementów wykonywanych z pręta według dokumentacji klienta. Projekt jest dobrym kandydatem do analizy, gdy dotyczy części, której geometria odpowiada technologii toczenia, a zapotrzebowanie ma charakter powtarzalny i seryjny.
Typowy zakres wymiarowy SABNER to Ø0,5-12 mm oraz długość 1-150 mm. Minimalne zapotrzebowanie wynosi 10 000 sztuk rocznie na jeden komponent. Są to ważne kryteria wstępne, ale nie stanowią automatycznego potwierdzenia wykonalności. W przypadku stopów specjalnych znaczenie mają również wymagane tolerancje, cechy krytyczne, powierzchnie funkcjonalne, sposób kontroli oraz dostępność odpowiedniego materiału wsadowego.
W praktyce oznacza to, że część powinna być oceniana jako element całego procesu seryjnego. Istotne jest nie tylko to, czy da się wykonać pojedynczą sztukę, ale także czy można zbudować powtarzalny sposób produkcji, kontroli i dostaw zgodny z wymaganiami projektu. Dlatego przy kwalifikacji zapytania SABNER zestawia materiał z geometrią detalu, wymaganiami rysunku oraz planowanym wolumenem.
Jeżeli projekt mieści się w takim profilu, kolejnym krokiem jest analiza dokumentacji. SABNER ocenia część w kontekście seryjnego procesu, a nie jako pojedynczą operację obróbki. Więcej o technologii i profilu produkcji można przeczytać na stronie Seryjne toczenie precyzyjne CNC.
Jakie stopy specjalne obrabia SABNER?
Zakres materiałowy SABNER obejmuje kilka różnych rodzin stopów. Dlatego na tej stronie używamy określenia stopy specjalne jako szerokiej kategorii, ale nie nazywamy wszystkich materiałów stalami ani superstopami. Pozwala to zachować poprawne nazewnictwo i jednocześnie jasno wskazać materiały, które występują w aktualnej ofercie i komunikacji SABNER.
W zapytaniu warto podawać dokładne oznaczenie gatunku. Nazwa ogólna, taka jak „Inconel”, opisuje rodzinę materiałów, ale do analizy konkretnej części potrzebna jest informacja, z jakiego stopu ma zostać wykonany detal. To samo dotyczy numerów materiałowych i nazw handlowych. Dokładne oznaczenie materiału ogranicza ryzyko nieporozumień już na etapie oceny wykonalności i przygotowania oferty.
Stopy niklu i niklowo-miedziowe
Wśród potwierdzonych materiałów znajdują się:
- INCONEL 718 / 2.4668 / NiCr19Fe19NbMo
- INCONEL 625 / 2.4856
- NIMONIC 75 / 2.4630 / NiCr20TiAl
- 2.4631 / NiCr20TiAlMn
- MONEL 400 / 2.4360 / NiCu30Fe
INCONEL 718, INCONEL 625, NIMONIC 75 i materiał 2.4631 należą do grupy stopów na osnowie niklu, natomiast MONEL 400 jest stopem niklowo-miedziowym. Takie rozróżnienie jest ważne, ponieważ nie wszystkie materiały wymienione na stronie powinny być opisywane jednym uproszczonym terminem.
Z punktu widzenia zamówienia najważniejsze jest jednak nie ogólne zastosowanie danego stopu, ale jego konkretne oznaczenie w dokumentacji części oraz wymagania techniczne projektu. SABNER nie przypisuje materiałowi automatycznie konkretnego zastosowania końcowego i nie zakłada, że każda geometria z wymienionego stopu może zostać wykonana.
Weryfikacja obejmuje połączenie materiału, wymiarów, tolerancji, powierzchni, sposobu kontroli oraz zakładanego wolumenu produkcji. Dzięki temu ocena dotyczy realnego detalu i planowanego procesu, a nie samej nazwy stopu.
Specjalne brązy aluminiowe AMPCO
Do materiałów specjalnych wykorzystywanych przez SABNER należą również AMPCO 21, AMPCO 22, AMPCO 25 i AMPCO 26. Są to brązy aluminiowe, dlatego są prezentowane osobno od stopów niklu i niklowo-miedziowych.
Taki podział ma znaczenie praktyczne również dla użytkownika strony. Oznaczenie handlowe lub numer materiałowy powinny być podane możliwie dokładnie w zapytaniu, ponieważ różne rodziny stopów wymagają odmiennej oceny technologicznej i mogą wpływać na przygotowanie procesu, sposób kontroli oraz organizację materiału.
AMPCO pozostaje na tej stronie, ponieważ SABNER uwzględnia te materiały w swojej grupie materiałów specjalnych. Jednocześnie nie klasyfikujemy ich jako stali ani stopów niklu. Poprawne rozdzielenie rodzin materiałów ułatwia przygotowanie dokumentacji i rozmowę techniczną przed uruchomieniem projektu.
Inne wybrane stale i stopy specjalne
Lista wymienionych gatunków nie jest katalogiem wszystkich materiałów, które mogą zostać rozpatrzone w projekcie. SABNER pracuje również z wybranymi stalami specjalnymi, materiałami trudnoobrabialnymi i innymi stopami wymagającymi indywidualnego podejścia technologicznego.
Jeżeli Twojego gatunku nie ma na liście, nie oznacza to automatycznie, że projekt jest poza zakresem. Do analizy potrzebne jest dokładne oznaczenie materiału wraz z dokumentacją części. Możliwość wykonania konkretnego gatunku jest potwierdzana po analizie technicznej, bez zakładania z góry dostępności materiału lub wykonalności geometrii.
Takie podejście pozwala obsługiwać projekty nietypowe bez tworzenia sztucznie szerokiej listy stopów. Dla klienta ważniejsza od długiego katalogu jest odpowiedź na pytanie, czy konkretny materiał, konkretna geometria i konkretny wolumen mogą zostać połączone w stabilny proces seryjny.
Dlaczego materiał specjalny wymaga indywidualnej analizy?
Przy seryjnej produkcji części ze stopów specjalnych materiał jest tylko jednym z elementów oceny wykonalności. Dwa detale wykonane z tego samego stopu mogą stawiać zupełnie inne wymagania technologiczne, jeżeli różnią się średnicą, długością, proporcjami geometrycznymi, tolerancjami, powierzchniami funkcjonalnymi albo sposobem kontroli.
Dlatego SABNER analizuje projekt jako całość. Znaczenie mają przede wszystkim:
- dokładne oznaczenie materiału i materiał wsadowy,
- geometria detalu i zakres wymiarów,
- tolerancje oraz wymiary krytyczne,
- wymagania dotyczące powierzchni i cech funkcjonalnych,
- sposób pomiaru i wymagania jakościowe,
- planowana liczba sztuk oraz roczny wolumen.
Takie podejście pozwala uniknąć sytuacji, w której decyzja o produkcji opiera się wyłącznie na nazwie stopu. W przypadku materiałów wymagających indywidualnego podejścia technologicznego szczególnie ważne jest powiązanie materiału z realną geometrią części i powtarzalnością procesu seryjnego.
Znaczenie ma również roczny wolumen. SABNER pracuje przede wszystkim w modelu seryjnym, a większy, powtarzalny wolumen pozwala uzasadnić przygotowanie i stabilizację procesu produkcyjnego. Zgodnie z profilem firmy im większe roczne zapotrzebowanie, tym zwykle korzystniejsza może być ekonomika produkcji i koszt jednostkowy. Nie oznacza to jednak automatycznej wyceny, ponieważ cena zawsze zależy od całego projektu.
SABNER nie deklaruje z góry konkretnej tolerancji, terminu realizacji ani ceny bez analizy dokumentacji. Te elementy wynikają z rzeczywistych wymagań projektu i są ustalane na etapie kwalifikacji zapytania oraz przygotowania oferty.
Zakres seryjnej produkcji części ze stopów specjalnych
SABNER specjalizuje się w małych precyzyjnych częściach toczonych CNC z pręta. Typowy zakres produkcyjny obejmuje średnice Ø0,5-12 mm i długości 1-150 mm. Firma pracuje w modelu B2B nastawionym na seryjne, powtarzalne zapotrzebowanie, z minimalnym wolumenem 10 000 sztuk rocznie na jeden komponent.
W praktyce oznacza to, że SABNER nie pozycjonuje tej oferty jako usługi dla pojedynczych sztuk ani krótkich serii będących celem samym w sobie. Próbki lub małe partie mogą pojawić się w procesie, ale służą walidacji rozwiązania przed uruchomieniem właściwej produkcji seryjnej.
Zakres wymiarowy i wolumen pomagają szybko ocenić, czy warto rozpocząć analizę, ale ostateczna decyzja zależy od dokumentacji. Projekt może wymagać oceny cech krytycznych, możliwości stabilnego utrzymania wymiarów, sposobu kontroli oraz organizacji materiału i dostaw.
W przypadku stopów specjalnych ważne jest także to, aby wymagania materiałowe były spójne z rysunkiem i pozostałą dokumentacją. Jeżeli klient posługuje się jednocześnie nazwą handlową, numerem materiałowym i opisem składu, dane te powinny jednoznacznie wskazywać ten sam wymagany materiał. Ewentualne rozbieżności powinny zostać wyjaśnione przed uruchomieniem produkcji.
Jeżeli chcesz szerzej poznać sposób produkcji małych elementów z pręta, zobacz stronę Seryjne toczenie precyzyjne CNC. Strona o stopach specjalnych koncentruje się natomiast na sytuacjach, w których materiał jest jednym z głównych kryteriów wyboru wykonawcy i przygotowania procesu.
Jak wygląda uruchomienie projektu ze stopu specjalnego?
Proces rozpoczyna się od kwalifikacji zapytania i analizy wykonalności. Na tym etapie SABNER sprawdza dokumentację części, materiał, wymagania techniczne i planowany wolumen. Celem jest ocena, czy projekt odpowiada profilowi produkcji oraz jakie elementy trzeba doprecyzować przed przygotowaniem oferty.
Po uzgodnieniu zakresu i przyjęciu zamówienia przygotowywany jest proces produkcyjny. Obejmuje to doprecyzowanie wymagań, zabezpieczenie właściwego materiału, przygotowanie technologii oraz ustalenie sposobu kontroli cech istotnych dla projektu.
Jeżeli projekt tego wymaga, przed pełną serią wykonywane są próbki lub etap First-Off. Służą one potwierdzeniu, że część i proces spełniają uzgodnione wymagania przed uruchomieniem produkcji seryjnej. Próbki nie są osobną usługą prototypowania, lecz elementem wdrożenia projektu seryjnego. Więcej o tym etapie można przeczytać na stronie Próbki walidacyjne przed produkcją seryjną.
Po zatwierdzeniu wyników walidacji proces przechodzi do produkcji seryjnej i powtarzalnej kontroli zgodnie z ustalonym planem. Jeżeli w trakcie przygotowania projektu pojawiają się pytania dotyczące materiału, dokumentacji lub sposobu kontroli, powinny zostać rozstrzygnięte przed rozpoczęciem regularnych dostaw.
Kontrola jakości i identyfikowalność materiału
W projektach ze stopów specjalnych istotne jest nie tylko wykonanie wymiarów części, ale również kontrolowane przejście od przyjęcia materiału do gotowego detalu. SABNER prowadzi proces jakościowy obejmujący identyfikowalność przyjętego materiału, kontrolę wejściową, zatwierdzenie pierwszej sztuki, kontrole w trakcie produkcji oraz kontrolę końcową.
Zakres pomiarów i dokumentacji zależy od wymagań konkretnego projektu. Dlatego już na etapie zapytania warto wskazać cechy krytyczne, wymagania dotyczące kontroli oraz dokumenty, które mają towarzyszyć dostawom. Pozwala to uwzględnić te wymagania podczas analizy wykonalności i przygotowania procesu.
Dla klienta oznacza to, że wymagania jakościowe powinny być traktowane jako część danych wejściowych, a nie jako dodatek ustalany dopiero po wykonaniu części. Jeśli projekt wymaga określonego sposobu potwierdzenia materiału, dodatkowej dokumentacji lub szczególnego planu kontroli, informacja powinna znaleźć się w zapytaniu.
Szczegółowe informacje o systemie i podejściu do kontroli znajdują się na stronie Jakość.
Co przesłać do wyceny części ze stopu specjalnego?
Im dokładniejsze dane wejściowe, tym sprawniej można ocenić projekt. Do zapytania warto dołączyć przede wszystkim:
- rysunek 2D, model 3D lub uzgodnioną specyfikację części,
- dokładne oznaczenie materiału, najlepiej wraz z numerem materiałowym lub pełnym oznaczeniem wymaganym w dokumentacji,
- planowaną liczbę sztuk i roczne zapotrzebowanie na komponent,
- tolerancje oraz wymiary krytyczne,
- wymagania dotyczące powierzchni, kontroli i dokumentacji jakościowej,
- inne wymagania techniczne, które mogą wpływać na produkcję lub odbiór części.
Jeżeli część danych nie jest jeszcze określona, zapytanie nadal może zostać przeanalizowane. W takim przypadku SABNER wskaże, jakie informacje trzeba uzupełnić, aby potwierdzić możliwość wykonania i przygotować ofertę.
W przypadku materiału niewymienionego na tej stronie szczególnie ważne jest dokładne oznaczenie gatunku. Pozwala to uniknąć niejednoznaczności pomiędzy nazwą handlową, numerem materiałowym i wymaganiami zapisanymi na rysunku.
Roczna wielkość projektu jest jednym z podstawowych kryteriów kwalifikacji, dlatego informacja o wolumenie powinna pojawić się możliwie wcześnie. Dzięki temu analiza dotyczy od początku realnego modelu seryjnej współpracy.
Najczęstsze pytania o części ze stopów specjalnych
Jakie stopy specjalne obrabia SABNER?
W aktualnym zakresie materiałowym znajdują się między innymi INCONEL 718, INCONEL 625, NIMONIC 75, materiał 2.4631, MONEL 400 oraz brązy aluminiowe AMPCO 21, 22, 25 i 26. SABNER analizuje również inne wybrane stale i stopy specjalne, ale możliwość produkcji konkretnego gatunku jest potwierdzana na podstawie dokumentacji projektu.
Czy SABNER pomaga dobrać materiał do zastosowania?
SABNER może przeanalizować wymagania projektu i omówić materiał w kontekście technologii produkcji, geometrii części oraz oczekiwanych parametrów. Ostateczne zatwierdzenie materiału powinno pozostawać zgodne z dokumentacją klienta i wymaganiami konkretnego zastosowania.
Czy możecie zaproponować zamiennik stopu o podobnych parametrach?
Możliwość zastosowania alternatywnego materiału może zostać przeanalizowana, jeżeli wynika to z potrzeb projektu. Każda zmiana materiału wymaga jednak świadomego zatwierdzenia przed produkcją i nie powinna być wprowadzana wyłącznie na podstawie podobnej nazwy lub ogólnych właściwości stopu.
Dokumentacja części do analizy
Jeżeli planujesz seryjną produkcję małej precyzyjnej części ze stopu specjalnego, do analizy potrzebne są dokumentacja, dokładne oznaczenie materiału oraz planowane zapotrzebowanie. SABNER sprawdzi dopasowanie projektu do seryjnego toczenia CNC i określi, jakie informacje są potrzebne do przygotowania oferty.
Najlepszym punktem wyjścia jest rysunek 2D lub model 3D, informacja o materiale, kluczowych tolerancjach oraz przewidywanym rocznym wolumenie. Na tej podstawie można rozpocząć analizę wykonalności i ustalić dalszy przebieg projektu.