
Produzione di componenti in leghe speciali
SABNER realizza in serie, mediante tornitura CNC, piccoli componenti di precisione in leghe speciali selezionate, tra cui quelle delle famiglie INCONEL, NIMONIC, MONEL e AMPCO. La gamma dimensionale normalmente lavorata comprende diametri Ø0,5-12 mm e lunghezze 1-150 mm, con un fabbisogno minimo di 10.000 pezzi all’anno per componente.
Nel caso delle leghe speciali, la sola denominazione del materiale non basta a stabilire se un componente possa essere realizzato. Ogni progetto viene valutato in base alla geometria del pezzo, alle tolleranze, ai requisiti di qualità, alle modalità di misura e al volume previsto.
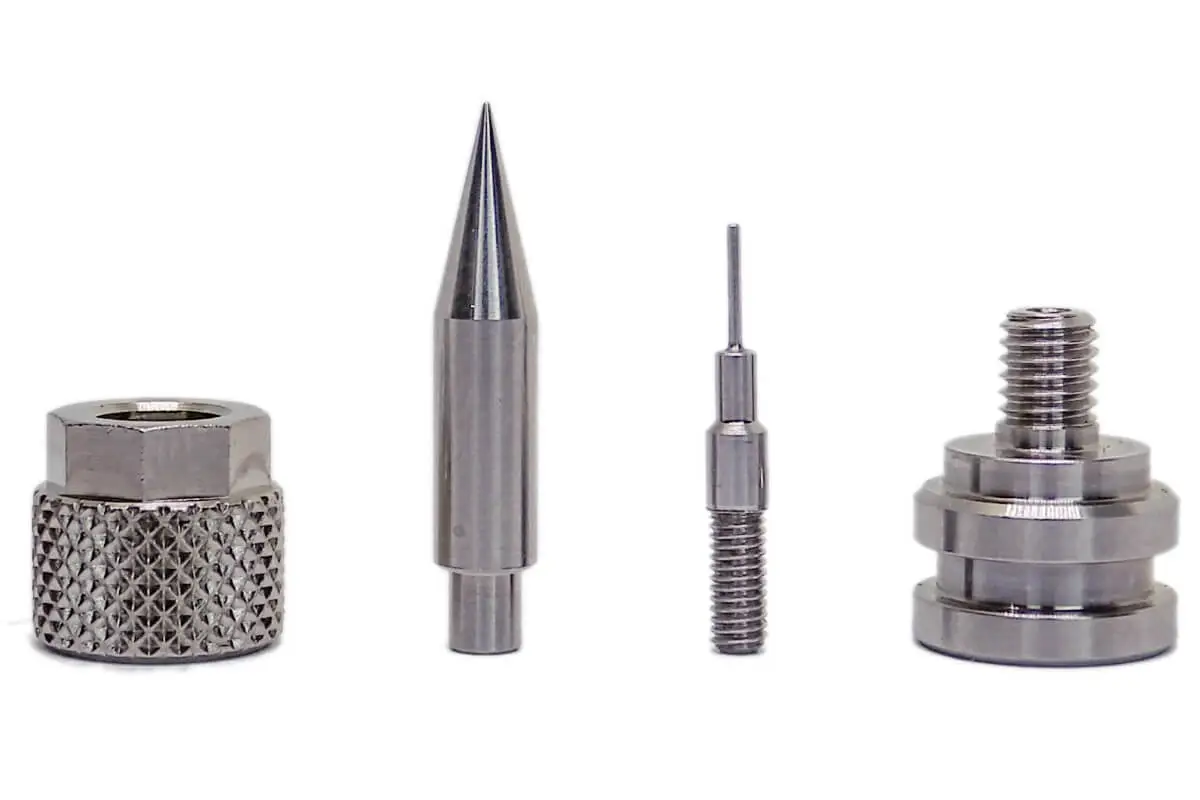
Il vostro progetto in lega speciale è adatto a SABNER?
SABNER è specializzata nella produzione in serie di piccoli componenti di precisione ricavati da barra mediante tornitura CNC, sulla base della documentazione del cliente. Un progetto merita una valutazione quando la geometria del componente è adatta alla tornitura e si prevede una domanda ricorrente legata alla produzione in serie.
L’intervallo dimensionale tipico di SABNER comprende diametri Ø0,5-12 mm e lunghezze 1-150 mm. Il fabbisogno minimo è di 10.000 pezzi all’anno per componente. Sono criteri preliminari importanti, ma non bastano a garantire la fattibilità del progetto. Nel caso delle leghe speciali, occorre considerare anche le tolleranze richieste, le caratteristiche critiche, le superfici funzionali, i metodi di controllo e la disponibilità di materiale da barra idoneo.
Ciò significa che un componente deve essere valutato come parte dell’intero processo di produzione in serie. Non basta poter realizzare un singolo pezzo: occorre anche definire un processo ripetibile di produzione, controllo e consegna conforme ai requisiti del progetto. Per questo, nella valutazione preliminare della richiesta, SABNER valuta congiuntamente il materiale, la geometria del componente, le specifiche del disegno e il volume previsto.
Se il progetto risponde a questi criteri, il passo successivo è l’analisi della documentazione. SABNER valuta il componente nel contesto di un processo di produzione in serie, anziché come una lavorazione isolata. Per ulteriori informazioni sulle tecnologie e sulle capacità produttive, consultate la pagina Tornitura CNC di precisione per la produzione in serie.
Quali leghe speciali lavora SABNER?
I materiali lavorati da SABNER appartengono a diverse famiglie di leghe. Per questo, in questa pagina usiamo la definizione «leghe speciali» in senso ampio, senza classificare indiscriminatamente tutti i materiali come acciai o superleghe. In questo modo manteniamo una nomenclatura corretta e indichiamo chiaramente i materiali presenti nell’attuale offerta e nelle comunicazioni aziendali.
Nella richiesta consigliamo di indicare la designazione esatta del materiale. Un nome generico, come “Inconel”, descrive una famiglia di materiali, ma per analizzare uno specifico componente è necessario conoscere la lega esatta richiesta. Lo stesso vale per i numeri identificativi dei materiali e i nomi commerciali. Indicare la designazione esatta del materiale riduce il rischio di equivoci fin dalla valutazione di fattibilità e dalla preparazione del preventivo.
Leghe a base di nichel e leghe nichel-rame
Tra i materiali già confermati figurano:
- INCONEL 718 / 2.4668 / NiCr19Fe19NbMo
- INCONEL 625 / 2.4856
- NIMONIC 75 / 2.4630 / NiCr20TiAl
- 2.4631 / NiCr20TiAlMn
- MONEL 400 / 2.4360 / NiCu30Fe
INCONEL 718, INCONEL 625, NIMONIC 75 e il materiale 2.4631 sono leghe a base di nichel, mentre il MONEL 400 è una lega di nichel-rame. Questa distinzione è importante perché non sarebbe corretto ricondurre tutti i materiali elencati sul sito a un’unica categoria generica.
Ai fini dell’ordine, contano soprattutto la designazione esatta della lega riportata nella documentazione del componente e i requisiti tecnici del progetto, più che i suoi impieghi generali. SABNER non attribuisce arbitrariamente una destinazione d’uso a un materiale e non presume che ogni geometria realizzata con una delle leghe elencate sia producibile.
La verifica considera congiuntamente materiale, dimensioni, tolleranze, requisiti delle superfici, modalità di controllo e volume di produzione previsto. In questo modo la valutazione riguarda il componente reale e il processo produttivo previsto, non soltanto il nome della lega.
Bronzi speciali all’alluminio AMPCO
Tra i materiali speciali utilizzati da SABNER figurano anche AMPCO 21, AMPCO 22, AMPCO 25 e AMPCO 26. Si tratta di bronzi all’alluminio e vengono quindi presentati separatamente dalle leghe a base di nichel e dalle leghe nichel-rame.
Questa distinzione è utile anche in fase di richiesta. Il nome commerciale o il numero di materiale vanno indicati nella richiesta con la massima precisione, poiché famiglie di leghe diverse richiedono valutazioni tecniche specifiche e possono influire sulla preparazione del processo, sulle modalità di controllo e sulla pianificazione dei materiali.
Le leghe AMPCO figurano in questa pagina perché rientrano tra i materiali speciali lavorati da SABNER. Non le classifichiamo tuttavia come acciai o leghe di nichel. Distinguere correttamente le famiglie di materiali facilita la preparazione della documentazione e il confronto tecnico prima dell’avvio del progetto.
Altri acciai speciali e altre leghe selezionate
L’elenco delle designazioni riportate non costituisce un catalogo esaustivo di tutti i materiali che possono essere valutati per un progetto. SABNER lavora anche con acciai speciali selezionati, materiali difficili da lavorare e altre leghe che richiedono un processo di lavorazione dedicato.
Se il grado richiesto non è presente nell’elenco, ciò non significa automaticamente che il progetto sia escluso dalle nostre possibilità produttive. Per valutarlo occorrono la designazione esatta del materiale e la documentazione del componente. La producibilità di uno specifico grado viene confermata dopo un’analisi tecnica, senza dare per scontate la disponibilità del materiale o la fattibilità della geometria.
Questo approccio ci consente di gestire progetti non standard senza creare un elenco di leghe eccessivamente esteso. Per il cliente, più di un lungo catalogo conta sapere se un determinato materiale, una certa geometria e il volume richiesto consentano di impostare un processo di produzione in serie stabile.
Perché un materiale speciale richiede una valutazione specifica?
Nella produzione in serie di componenti in leghe speciali, il materiale è soltanto uno degli elementi della valutazione di fattibilità. Due componenti realizzati con la stessa lega possono presentare esigenze di lavorazione molto diverse se differiscono per diametro, lunghezza, proporzioni geometriche, tolleranze, superfici funzionali o modalità di controllo.
Per questo SABNER analizza il progetto nel suo complesso. I seguenti fattori sono particolarmente importanti:
- designazione esatta del materiale e tipo di semilavorato,
- geometria e dimensioni del componente,
- le tolleranze e le dimensioni critiche,
- requisiti relativi alle superfici e alle caratteristiche funzionali,
- metodi di misura e requisiti di qualità,
- quantità richiesta e volume annuo previsto.
In questo modo, la decisione produttiva non si basa soltanto sulla denominazione della lega. Per i materiali che richiedono un approccio tecnologico personalizzato, è particolarmente importante valutare congiuntamente il materiale, la geometria effettiva del componente e la ripetibilità del processo di produzione in serie.
Anche il fabbisogno annuo è determinante. SABNER opera principalmente secondo un modello di produzione in serie e un fabbisogno più elevato e continuativo giustifica la preparazione e la stabilizzazione del processo produttivo. In generale, all’aumentare del fabbisogno annuo la produzione può diventare più conveniente e il costo unitario può diminuire. Questo non determina però automaticamente il prezzo, che dipende sempre dal progetto nel suo complesso.
SABNER non indica in anticipo tolleranze, tempi di consegna o prezzi senza aver analizzato la documentazione. Questi elementi dipendono dai requisiti effettivi del progetto e vengono definiti durante la valutazione preliminare della richiesta e la preparazione del preventivo.
Ambito della produzione in serie di componenti in leghe speciali
SABNER è specializzata in piccoli componenti di precisione ottenuti mediante tornitura CNC da barra. L’intervallo di produzione tipico comprende diametri Ø0,5-12 mm e lunghezze 1-150 mm. L’azienda opera secondo un modello B2B orientato a un fabbisogno ricorrente di produzione in serie, con un volume minimo di 10.000 pezzi all’anno per componente.
In pratica, ciò significa che SABNER non propone questo servizio per la produzione isolata di singoli pezzi o piccoli lotti come fine a sé stante. Durante il progetto è possibile realizzare campioni o piccoli lotti, ma servono alla validazione del processo prima dell’avvio della produzione in serie vera e propria.
Dimensioni e volumi aiutano a capire fin da subito se un progetto meriti un approfondimento, ma la decisione finale dipende dalla documentazione. Il progetto può richiedere la valutazione delle caratteristiche critiche, della stabilità dimensionale, delle modalità di controllo e dell’organizzazione dell’approvvigionamento e delle consegne.
Nel caso di leghe speciali, è inoltre importante che le specifiche del materiale siano coerenti con il disegno e gli altri documenti tecnici. Se il cliente utilizza contemporaneamente un nome commerciale, un numero di materiale e una descrizione della composizione, tutti questi riferimenti devono identificare senza ambiguità lo stesso materiale. Eventuali discrepanze devono essere chiarite prima dell’inizio della produzione.
Per approfondire il modo in cui produciamo piccoli componenti da barra, consultate la pagina Tornitura CNC di precisione per la produzione in serie. La pagina dedicata alle leghe speciali si concentra invece sui casi in cui il materiale costituisce uno dei principali criteri per la scelta del fornitore e la preparazione del processo.
Come prende avvio un progetto che impiega leghe speciali?
Il processo inizia con la valutazione iniziale della richiesta e l’analisi di fattibilità. In questa fase SABNER esamina la documentazione del componente, il materiale, i requisiti tecnici e il volume previsto. L’obiettivo è valutare se il progetto rientra nelle nostre capacità produttive e quali elementi devono essere chiariti prima di preparare il preventivo.
Una volta definito l’ambito del progetto e accettato l’ordine, viene preparato il processo produttivo. Ciò comprende la definizione puntuale dei requisiti, l’approvvigionamento del materiale idoneo, la messa a punto del processo di lavorazione e la definizione delle modalità di controllo delle caratteristiche critiche per il progetto.
Se necessario, prima dell’avvio della produzione in serie a pieno regime possono essere realizzati campioni o può essere effettuato il controllo del primo pezzo (First-Off). Queste verifiche consentono di accertare che il componente e il processo soddisfino i requisiti concordati prima dell’avvio della produzione in serie. I campioni non rappresentano un servizio autonomo di prototipazione, ma una fase preparatoria alla produzione in serie. Per ulteriori informazioni su questa fase, consultate la pagina Campioni di validazione prima della produzione in serie.
Una volta approvati i risultati della validazione, il processo passa alla produzione in serie e ai controlli previsti dal piano stabilito. Se durante la preparazione del progetto emergono dubbi sul materiale, sulla documentazione o sulle modalità di controllo, devono essere risolte prima dell’inizio delle consegne programmate.
Controllo qualità e tracciabilità del materiale
Nei progetti che prevedono leghe speciali, non è importante soltanto la precisione dimensionale dei componenti, ma anche il controllo dell’intero percorso, dal ricevimento del materiale al componente finito. SABNER adotta un processo di controllo qualità che comprende tracciabilità del materiale ricevuto, controllo in accettazione, approvazione del primo pezzo (First-Off), controlli in corso di produzione e controllo finale.
L’entità delle verifiche e della documentazione dipende dai requisiti dello specifico progetto. Per questo, è opportuno indicare fin dalla richiesta iniziale le caratteristiche critiche, i requisiti di controllo e i documenti che devono accompagnare le consegne. In questo modo tali requisiti possono essere tenuti presenti durante l’analisi di fattibilità e la preparazione del processo.
Per il cliente, ciò significa che i requisiti di qualità devono essere trattati come parte integrante delle informazioni iniziali del progetto, non come un elemento aggiuntivo definito soltanto dopo la produzione del componente. Se il progetto richiede una procedura specifica di verifica del materiale, documentazione aggiuntiva o un piano di controllo dedicato, queste informazioni devono essere incluse nella richiesta.
Per approfondire il sistema adottato e le modalità di controllo qualità, consultate la pagina Qualità.
Quali documenti servono per richiedere un preventivo per componenti in leghe speciali?
Una documentazione precisa e completa consente di valutare il progetto con maggiore efficienza. Nella richiesta è opportuno fornire:
- un disegno 2D, un modello 3D o una specifica del componente concordata,
- la designazione esatta del materiale, preferibilmente con il numero identificativo del materiale o la designazione completa richiesta nella documentazione,
- la quantità prevista e il fabbisogno annuo per componente,
- le tolleranze e le dimensioni critiche,
- requisiti relativi alla finitura superficiale, al controllo e alla documentazione di qualità,
- altri requisiti tecnici che potrebbero influire sulla produzione o sull’accettazione del componente.
Se alcuni dati non sono ancora definiti, è comunque possibile sottoporre la richiesta a una prima valutazione. In tal caso SABNER indicherà quali informazioni aggiuntive occorrono per confermare la producibilità e preparare il preventivo.
Per i materiali non elencati in questa pagina, è particolarmente importante indicare la designazione esatta della lega. Ciò contribuisce a evitare ambiguità tra il nome commerciale, il numero identificativo del materiale e i requisiti specificati nel disegno.
Il fabbisogno annuo è uno dei principali criteri di valutazione preliminare; per questo è importante indicarlo fin dalla richiesta iniziale. In questo modo l’analisi si basa fin dall’inizio su un piano realistico di produzione in serie.
Domande frequenti sui componenti in leghe speciali
Quali leghe speciali lavora SABNER?
La gamma di materiali attualmente lavorati comprende, tra gli altri, INCONEL 718, INCONEL 625, NIMONIC 75, materiale 2.4631, MONEL 400 e bronzi all’alluminio AMPCO 21, 22, 25 e 26. SABNER valuta anche altri acciai e leghe speciali selezionati, ma la possibilità di lavorare uno specifico grado viene confermata sulla base della documentazione di progetto.
SABNER aiuta a selezionare il materiale giusto per un’applicazione?
SABNER è in grado di analizzare i requisiti di progetto e valutare con il cliente la scelta del materiale alla luce del processo produttivo, della geometria del componente e delle prestazioni richieste. La scelta definitiva del materiale deve comunque essere coerente con la documentazione del cliente e con i requisiti specifici dell’applicazione.
È possibile suggerire una lega alternativa con proprietà simili?
La possibilità di utilizzare un materiale alternativo può essere valutata quando le esigenze del progetto lo richiedono. Tuttavia, qualsiasi modifica del materiale richiede un’approvazione esplicita prima della produzione e non dovrebbe essere decisa soltanto sulla base di denominazioni simili o delle proprietà generali della lega.
Documentazione del componente per l’analisi
Se state pianificando la produzione in serie di un piccolo componente di precisione in lega speciale, occorre fornire la documentazione del componente, la designazione esatta del materiale e il fabbisogno previsto. SABNER valuterà la idoneità del progetto alla tornitura CNC in serie e determinerà quali ulteriori informazioni occorrono per preparare il preventivo.
Il punto di partenza ideale è un disegno 2D o un modello 3D, accompagnato da informazioni sul materiale, sulle tolleranze principali e sul volume annuo previsto. Con questi dati possiamo avviare l’analisi di fattibilità e definire le fasi successive del progetto.